
Guia de reciclagem e processamento de reciclagem de PVC: reutilização pós-industrial
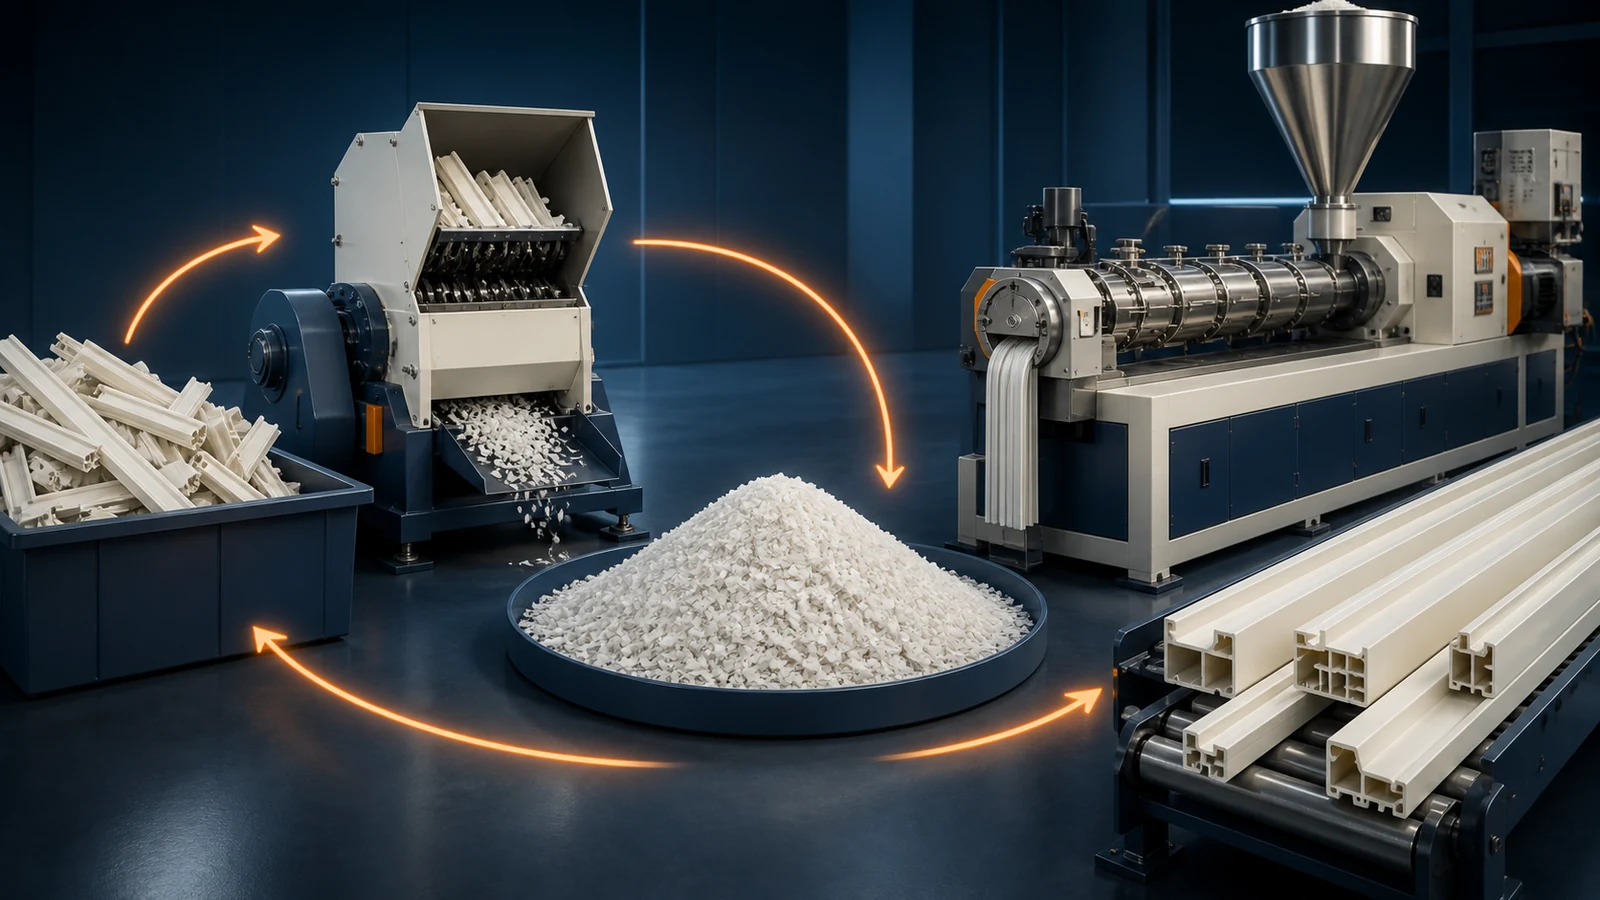
Uma linha de extrusão de PVC gera 3–8% resíduos: sucata inicial, produto fora de especificação, acabamento e material de purga. Com um custo de matéria-prima de US$800–1,200 por tonelada de composto de PVC, uma fábrica de médio porte que produz 200 toneladas/mês perde US$5,000–20,000/mês em resíduos – se esses resíduos forem para aterro. Ao processar o material reciclado de volta à produção, você converte um centro de custo em economia de matéria-prima.
Este guia aborda como reciclar sucata de PVC pós-industrial de volta ao seu processo de extrusão – de forma segura, econômica e sem comprometer a qualidade do produto. Perfis de PVC, folhase Produtos WPC.
1. Tipos de resíduos de PVC recicláveis
| Tipo de resíduo | Fonte | Qualidade | Melhor estratégia de reutilização |
|---|---|---|---|
| Remoagem pós-industrial (PIR) | Sucata inicial, produto fora de especificação, corte de borda, perfis fora de tolerância | Formulação altamente conhecida, fonte única, sem contaminação | Moa e misture novamente no mesmo produto a 10–30% |
| Material de purga pós-industrial | Composto de purga + resíduo de PVC da limpeza da extrusora | Médio – misturado com material de purga sem PVC | Purga segregada somente de PVC; evite misturar com purga à base de PE/PP |
| Reciclado pós-consumo (PCR) | Perfis de janelas, tubos, pisos usados (produtos em fim de vida) | Baixo a médio – formulação desconhecida, contaminação potencial, estabilizador degradado | Utilizar apenas em produtos não visíveis e não estruturais; separado por tipo (rígido vs. flexível) e cor |
| Varreduras de chão de produção | Serragem e finos provenientes de estações de corte/serragem | Baixo – misturado com poeira, areia e contaminantes do piso | Vender para reciclador; não use na produção primária |
O material reciclado pós-industrial é “ouro”. O PVC reciclado pós-consumo é “cobre”. A varredura do chão é “sujeira”. Não os misture. Separe os fluxos de resíduos na origem – etiquete claramente os recipientes de coleta por tipo de material e cor. O valor do material reciclado segregado é 2–3x o valor da sucata mista.
2. A Cadeia de Processamento de Remoagem
Etapa 1: Coleta e Segregação
Coletar os resíduos em cada estação de produção em recipientes rotulados. Segregar por:
- Tipo de material: PVC rígido, PVC flexível, WPC, material de purga. NUNCA misture PVC rígido e flexível – mesmo 2% PVC flexível em um composto rígido prejudica a resistência ao impacto.
- Cor: Branco, creme, cores misturadas. O material reciclado branco é o mais valioso (pode ser usado em produtos brancos ou coloridos). Retificação escura apenas em produtos escuros ou no núcleo de perfis coextrudados.
- Coextrudado vs. camada única: A sucata coextrudada com uma formulação de camada de cobertura diferente deve ser rastreada separadamente.
Etapa 2: Redução de tamanho (retificação)
Os perfis e chapas de PVC devem ser retificados com granulometria compatível com o sistema de alimentação de extrusão:
| Tipo de moedor | Tamanho da partícula de saída | Taxa de transferência | Melhor para |
|---|---|---|---|
| Granulador de baixa velocidade (25–150 RPM) | 3–8 mm | 100–500 kg/h | Perfis, chapas grossas; gera menos poeira e calor |
| Granulador de alta velocidade (400–600 RPM) | 1–5 mm | 200–1,000 kg/h | Folhas finas, acabamento de bordas; maior rendimento, mais poeira |
| Pulverizador / moinho de disco | 0.3–1.0 mm (pó) | 50–200 kg/h | Alta carga de material reciclado (>30%); melhora a homogeneidade da mistura seca |
Principais parâmetros de moagem:
- Tamanho da tela: 4–8 mm tela para perfis padrão; 2–4 mm para aplicações de parede fina ou alta moagem
- Manutenção da faca: Facas cegas produzem partículas irregulares e finos excessivos. Gire/substitua cada 50–100 toneladas de material.
- Controle de poeira: Conecte um coletor de pó ciclone. O pó de PVC (<0.5 mm) é um irritante respiratório e causa inconsistência alimentar.
Etapa 3: Separação de Metal
A contaminação por metais (grampos, parafusos, pregos, fragmentos de ferramentas) pode destruir um conjunto de corpo de parafuso. Instale um sistema de separação de metal de três estágios:
- Separador magnético (tambor ou placa magnética): Remove metais ferrosos antes da moagem
- Separador de correntes parasitas (opcional): Remove metais não ferrosos (alumínio, cobre, latão)
- Detector de metais no transportador: Verificação final antes do material entrar no silo/moega
3. Ajustes de formulação para moído
Adicionar material reciclado altera sua formulação porque o material reciclado já contém estabilizador, lubrificante, enchimento e auxiliares de processamento desde sua primeira passagem pela extrusora. Um segundo histórico de aquecimento consome ainda mais o estabilizador residual.
Compensação do Estabilizador
Cada histórico de calor consome 15–25% da eficácia original do estabilizador. Para material reciclado contendo estabilizador Ca-Zn 3.5 phr (original), após uma passagem de extrusão, o estabilizador residual efetivo é de aproximadamente 2.6–3.0 phr. Ao adicionar 20% moído:
- Aumentar o estabilizador composto virgem em 0.2–0.4 phr na porção virgem (adicionando efetivamente estabilizador para toda a mistura)
- OU adicione estabilizador adicional 0.1–0.2 phr à mistura total
Ajuste de lubrificante
A moagem passou por um ciclo de aquecimento/cisalhamento. Algum lubrificante é consumido (oxidado, volatilizado). O consumo externo de lubrificante é normalmente de 10–20% por passagem.
- Para remoagem 10–20%: Não é necessário ajuste de lubrificante (variação absorvida pela janela normal de processamento)
- Para material reciclado 20–40%: Adicione lubrificante externo 0.05–0.10 phr para compensar
- Para material reciclado >40%: Considere uma formulação separada de "mistura reciclada" com um estabilizador mais alto e um pacote de lubrificante projetado especificamente para misturas ricas em material reciclado
Impacto na Propriedade Física
| Conteúdo reciclado | Mudança na resistência ao impacto | Mudança de resistência à tração | Mudança de cor |
|---|---|---|---|
| 10% | −2–5% (insignificante) | Insignificante | Quase detectável (ΔE <0.5) |
| 20% | −5–10% | −2–5% | Ligeiro amarelecimento (ΔE 0.5–1.5) |
| 30% | −10–20% | −5–8% | Amarelecimento perceptível (ΔE 1.5–3.0) |
| 50% | −20–35% | −8–15% | Amarelecimento significativo (ΔE >3.0) |
A regra 30%: Para aplicações em superfícies visíveis, limite o reafiamento a 30% no máximo. A perda de resistência ao impacto torna-se inaceitável para a maioria dos perfis estruturais e a mudança de cor torna-se comercialmente perceptível. Para núcleos não visíveis em produtos coextrudados, o conteúdo de material reciclado pode atingir 50–70% com ajuste adequado da formulação.
4. Coextrusão: o melhor caso de uso para material reciclado
A coextrusão com película virgem e núcleo reciclado é a maneira economicamente ideal de utilizar altas porcentagens de material reciclado. A pele virgem fornece qualidade de superfície, cor e resistência às intempéries; o núcleo reciclado fornece volume a baixo custo. Esta é uma prática padrão em perfil da janela fabricação, onde o núcleo pode conter 30–70% material reciclado com uma camada de cobertura virgem 0.5–1.0 mm.
Análise econômica para uma linha de perfis de janelas produzindo 100 toneladas/mês:
| Cenário | Composto Virgem (70%) | Remoído (30%) | Custo Mensal de Materiais | Poupança Anual |
|---|---|---|---|---|
| 0% moído (linha de base) | 100% em US$1,000/t = US$100,000 | 0 | US$100,000 | US$0 |
| 30% núcleo reciclado (co-ex) | 70% em US$1,000/t = US$70,000 | 30% a US$200/t (custo de moagem) = US$6,000 | US$76,000 | US$288,000 |
| 50% núcleo reciclado (co-ex) | 50% em US$1,000/t = US$50,000 | 50% em US$200/t = US$10,000 | US$60,000 | US$480,000 |
A matriz de coextrusão e o investimento extra na extrusora (US$30,000–50,000) têm retorno em 2–4 meses com essas taxas de economia.
5. Controle de qualidade para produtos contendo material reciclado
Implemente estas verificações de qualidade ao executar a moagem:
- Teste de estabilidade do fluxo de fusão: Execute a extrusora em RPM fixo com 100% virgem e depois com a mistura moída. A produção (kg/h) e a carga do motor devem estar dentro de ±5% da linha de base virgem. Desvios maiores sugerem tamanho de partícula de material reciclado inconsistente ou contaminação.
- Consistência de cor (espectrofotômetro): Meça ΔE entre 100% produto virgem e mistura moída a cada turno. Uma tendência ΔE que aumenta com o tempo indica variação do lote de material reciclado ou degradação térmica progressiva.
- Teste de impacto (queda de peso ou Izod): Teste uma amostra por turno em relação à linha de base virgem. Qualquer queda >15% desencadeia investigação.
- Teste de estabilidade térmica (forno estático, 190°C): Exponha uma amostra moída a 190°C e registre o tempo até a primeira mudança de cor. Deve ser pelo menos 70% do tempo de estabilidade do composto virgem.
6. Problemas e soluções comuns de moagem
| Problema | Causa | Solução |
|---|---|---|
| Manchas pretas no produto | PVC degradado da passagem anterior; remoagem superestabilizada queimada durante a moagem | Verifique a nitidez da faca do moedor (facas cegas geram calor); verifique se a sucata de inicialização está excessivamente degradada |
| Variação de cores entre lotes | Cor do remoído não uniforme; misturando diferentes lotes de produção | Misture o material moído de vários lotes em um silo de homogeneização antes de usar; testar cor em cada lote |
| Problemas de gelificação (partículas não derretidas) | Partículas moídas muito grandes para que a extrusora possa replastificar totalmente | Use o pulverizador para reduzir o material reciclado para <3 mm; aumentar as temperaturas da Zona Barril 2–3 em 3–5°C |
| Ponte de alimentação na tremonha | O formato irregular das partículas de material reciclado causa formação de pontes; densidade aparente inferior à mistura seca virgem | Misture o material moído com a mistura seca virgem em um liquidificador antes de alimentar; use alimentador crammer |
| Contaminação (material estranho no material reciclado) | Segregação inadequada; varreduras de chão misturadas; contaminação cruzada de outros materiais | Melhorar a rotulagem dos recipientes de recolha; treinar operadores sobre segregação; instalar detectores de metais |
Quer maximizar seu ROI de reciclagem de PVC?
Nossos engenheiros podem auditar seus fluxos de resíduos e projetar um sistema de processamento de material reciclado adaptado ao seu mix de produtos e volume de produção.
Solicitar auditoria de reciclagemArtigos e produtos relacionados
- Guia de tecnologia de coextrusão de PVC — a tecnologia ideal para produtos de pele virgem/núcleo reciclado
- Guia de formulação de PVC para extrusão de perfis
- Seleção de estabilizador de PVC: Ca-Zn vs Organoestanho
- Produtos: Máquina de perfil de janela de PVC | Máquina de painel de parede de PVC | Máquina de painel de teto de PVC
Conclusão
A reciclagem de material reciclado de PVC não é opcional – é um componente essencial de uma operação de extrusão lucrativa. A economia é convincente: cada ponto percentual de material reciclado que você incorpora com sucesso economiza US$800–1,000 por tonelada no custo do composto virgem. A chave para o sucesso é a segregação (manter os fluxos de resíduos limpos e identificados), moagem adequada (tamanho de partícula consistente, facas afiadas, controle de poeira) e ajuste disciplinado da formulação (compensação de estabilizador e lubrificante). Para obter a maior utilização de material reciclado, invista na capacidade de coextrusão – colocar material reciclado no núcleo e material virgem nas superfícies visíveis proporciona o melhor dos dois mundos: baixo custo e alta qualidade.