
Recyclage du PVC et traitement des rebroyés : réutilisation des chutes industrielles
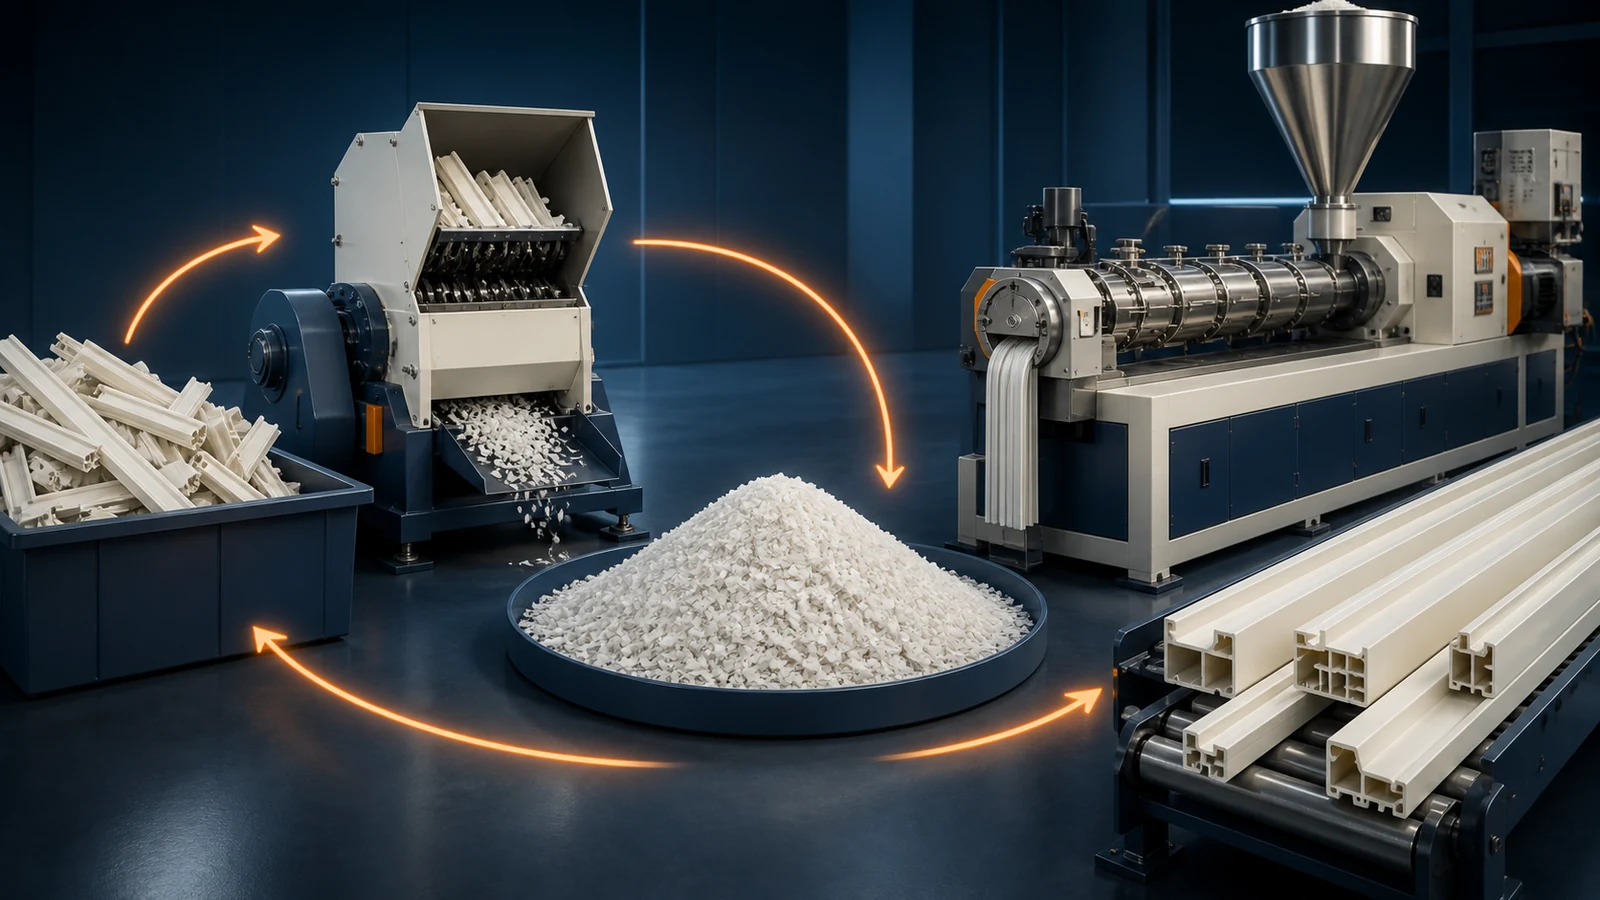
Une ligne de production d'extrusion de PVC génère 3–8% déchets : déchets de démarrage, produits hors spécification, garnitures et matériel de purge. Au coût de la matière première US$800–1,200 par tonne pour le PVC composé, une usine de taille moyenne produisant 200 tonnes/mois US$5,000–20,000/mois de déchets — si ces déchets vont à la décharge. En transformant le regrind en production, vous convertissez un centre de coûts en économies de matières premières.
Ce guide traite de la façon de recycler les déchets de PVC post-industriels dans votre procédé d'extrusion, de manière sûre, économique et sans compromettre la qualité du produit sur Profilés en PVC, Feuilleset Produits du WPC.
1. Types de déchets de PVC recyclables
| Type de déchets | Source | Qualité | Meilleure stratégie de réutilisation |
|---|---|---|---|
| Relèvement postindustriel (PIR) | Déchets de démarrage, produits hors spécification, garnitures de bord, profilés hors tolérance | Formule connue, source unique, aucune contamination | Graisser et mélanger dans le même produit à 10–30% |
| Matériel de purge post-industriel | Composé de purge + résidus de PVC provenant du nettoyage des extrudeurs | Mélange moyen avec un matériau de purge non-PVC | Purge séparée uniquement en PVC; évitez de mélanger avec une purge à base de PE/PP |
| Recyclage après consommation (PCR) | Profilés de fenêtres, tuyaux, planchers (produits en fin de vie) | Formule peu à moyennement inconnue, contamination potentielle, stabilisateur dégradé | Utiliser uniquement dans les produits non visibles et non structurels; séparer par type (rigide vs flexible) et par couleur |
| Balayage des planchers de production | Sciures et fines provenant des stations de coupe/sciage | Faible mélange de poussière, de contaminants de sol | Vendre au recycleur; ne pas utiliser dans la production primaire |
Le regrindage post-industriel est «or». Le PVC recyclé post-consommateur est «cuivre». Les balayages au sol sont «dirt». Séparer les flux de déchets aux bacs de collecte de l'étiquette source, clairement par type de matériau et par couleur. La valeur du regrind séparé est 2–3x celui des déchets mélangés.
2. La chaîne de traitement régressive
Étape 1: Collection & Ségrégation
Recueillir les déchets à chaque station de production dans des contenants étiquetés. Ségrégation par:
- Type de matériau: PVC rigide, PVC flexible, WPC, matériel de purge. Ne mélangez jamais de PVC rigide et flexible, même 2% PVC flexible dans un complexe rigide ruine la résistance à l'impact.
- Couleur : Blanc, crème, couleurs mélangées. Le regrind blanc est le plus précieux (peut aller dans les produits blancs ou colorés). Regrind foncé seulement dans les produits sombres ou le noyau des profils co-extrudés.
- Coextrusion par rapport à une couche unique: Les déchets co-extrudés avec une autre couche de couche de capuchon doivent être suivis séparément.
Étape 2: Réduction de la taille (Grinçage)
Les profilés et les feuilles en PVC doivent être broyés à une granulométrie compatible avec le système d'alimentation en extrusion:
| Type de grindeuse | Taille des particules de sortie | Débit | Meilleur pour |
|---|---|---|---|
| Granulateur à basse vitesse (25–150 RPM) | 3–8 mm | 100–500 kg/h | Profilés, feuilles épaisses; produit moins de poussière et de chaleur |
| Granulateur à grande vitesse (400–600RPM) | 1–5 mm | 200–1,000 kg/h | Tôles minces, garnitures de bord; débit supérieur, plus de poussière |
| Pulvériseur / broyeur de disques | 0.3–1.0 mm (poudre) | 50–200 kg/h | Charge élevée de regrind (>30%); améliore l'homogénéité des mélanges secs |
Paramètres clés de rectification:
- Taille du tamis : 4–8 mm écran pour les profils standard; 2–4 mm pour les applications à parois minces ou à haute résistance
- Entretien du couteau: Les couteaux velus produisent des particules irrégulières et des fines excessives. Roter/remplacer chaque 50–100 tonnes de matériau.
- Lutte contre la poussière: Connectez un collecteur de poussières cyclone. Poussières de PVC (<0.5 mm) est un irritant respiratoire et provoque une incohérence alimentaire.
Étape 3: Séparation des métaux
La contamination des métaux (taupes, vis, clous, fragments d'outils) peut détruire un ensemble de vis-barres. Installez un système de séparation des métaux en trois étapes :
- Séparateur magnétique (tambour ou aimant de plaque): Enlève les métaux ferreux avant le broyage
- Séparateur de courant d'Eddy (facultatif): Enlève les métaux non ferreux (aluminium, cuivre, laiton)
- Détecteur de métaux sur convoyeur: Contrôle final avant l'entrée du matériau dans le silo/hopper
3. Rajustements de formulation pour Regrind
L'ajout de regrind change votre formulation car le regrind contient déjà un stabilisateur, un lubrifiant, un remplissage et des aides à la transformation dès son premier passage dans l'extruder. Une seconde histoire de chaleur consomme plus le stabilisateur résiduel.
Compensation des stabilisants
Chaque historique de chaleur consomme 15–25% de l'efficacité initiale du stabilisateur. Pour les déchets contenant 3.5 stabilisant Ca-Zn (original), après un passage d'extrusion, le stabilisateur résiduel effectif est approximativement 2.6–3.0 - Oui. Lors de l'ajout 20% Recyclage:
- Augmenter le stabilisateur composé vierge par 0.2–0.4 phr dans la partie vierge (ajout efficace de stabilisateur pour l'ensemble du mélange)
- OU ajouter 0.1–0.2 stabilisant supplémentaire phr au mélange total
Réglage du lubrifiant
Regrind a traversé un cycle de chaleur et de cirage. Certains lubrifiants sont consommés (oxydés, volatilisés). La consommation externe de lubrifiant est généralement de 10–20% par passe.
- Pour 10–20% regrind: Aucun ajustement de lubrifiant nécessaire (variation absorbée par la fenêtre de traitement normale)
- Pour le 20–40% regrind: Ajouter 0.05–0.10 phr lubrifiant externe pour compenser
- Pour >40% de regrind: Considérer une formulation séparée de "mélange recyclé" avec un paquet plus stabilisateur et lubrifiant spécialement conçu pour les mélanges riches en regrind
Impact sur les biens matériels
| Contenu régressif | Impact Changement de force | Changement de résistance à la traction | Maj de couleur |
|---|---|---|---|
| 10% | −2–5% (négligeable) | Négligeable | A peine décelable (ΔE <0.5) |
| 20% | −5–10% | −2–5% | Jaune léger (ΔE) 0.5–1.5) |
| 30% | −10–20% | −5–8% | Jaune visible (ΔE) 1.5–3.0) |
| 50% | −20–35% | −8–15% | Jaunissement significatif (ΔE >3.0) |
Les 30% règle: Pour les applications de surface visible, limiter le regrind à 30% maximum. La perte de résistance à l'impact devient inacceptable pour la plupart des profils structuraux, et le changement de couleur devient commercialement visible. Pour les carottes non visibles dans les produits co-extrudés, le contenu de regrind peut atteindre 50–70% avec un ajustement approprié de la formulation.
4. Co-extrusion: le meilleur cas d'utilisation pour Regrind
La co-extrusion avec une peau vierge et un noyau recyclé est le moyen économique optimal d'utiliser des pourcentages élevés de regrind. La peau vierge assure la qualité de surface, la couleur et la météorabilité; le noyau recyclé fournit du vrac à faible coût. C'est une pratique courante dans profil de la fenêtre fabrication, où le noyau peut contenir 30–70% avec un 0.5–1.0 mm couche de capuchon vierge.
Analyse économique d'une ligne de production de profil de fenêtre produisant 100 tonnes/mois:
| Scénario | Composé vierge (70%) | Regrind (30%) | Coût mensuel du matériel | Économie annuelle |
|---|---|---|---|---|
| 0% | 100% au US$1,000/t = US$100,000 | 0 | US$100,000 | US$0 |
| 30% | 70% au US$1,000/t = US$70,000 | 30% au US$200/t (coût de remplissage) = US$6,000 | US$76,000 | US$288,000 |
| 50% | 50% au US$1,000/t = US$50,000 | 50% au US$200/t = US$10,000 | US$60,000 | US$480,000 |
Le moule d'extrusion co-extrusion et l'investissement extra extrudeur (US$30,000–50,000) rembourser 2–4 à ces taux d'épargne.
5. Contrôle de la qualité des produits contenant du Regrind
Mettre en œuvre ces contrôles de qualité lors de l'exécution du regrind:
- Essai de stabilité du débit de fusion: Lancez l'extrudeuse à RPM fixe avec 100% vierge, puis avec le mélange de regrind. La puissance (kg/h) et la charge motrice doivent être à ±5% de la valeur de référence vierge. Une plus grande déviation suggère une taille ou une contamination inégale des particules de regrind.
- Cohérence des couleurs (spectrophotomètre): Mesure ΔE entre 100% produit vierge et regrind-blend chaque quart. Une tendance ΔE qui augmente au fil du temps indique une variation du lot de regrind ou une dégradation thermique progressive.
- Essai de choc (poids de chute ou Izod): Tester un échantillon par quart par rapport à la ligne de base vierge. Toute baisse >15% déclenche une enquête.
- Essai de stabilité thermique (four statique, 190°C): Exposer un échantillon de regrind à 190°C et enregistrer le temps de premier changement de couleur. Doit être au moins 70% du temps de stabilité du composé vierge.
6. Problèmes et solutions courants
| Problème | Cause | Solution |
|---|---|---|
| Spécies noires dans le produit | PVC dégradé à partir d'un passage précédent; regrindage surstabilisé brûlé lors du broyage | Vérifier la netteté du couteau de broyeur (les couteaux mèches génèrent de la chaleur); vérifier si les débris de démarrage sont excessivement dégradés |
| Variation de couleur entre les lots | Couleur régressive non uniforme; mélange de différents lots de production | Mélanger le regrindage de plusieurs lots dans un silo homogène avant utilisation; couleur d'essai sur chaque lot |
| Problèmes de gelation (particules non fondues) | Particules régressives trop grandes pour l'extrudeuse pour re-plastiquer complètement | Utilisez le pulvérisateur pour réduire le regrind à <3 mm; augmentation de la zone de baril 2–3 températures par 3–5°C |
| Raccordement des aliments dans la trémie | La forme irrégulière des particules de ronge provoque une rupture; densité en vrac inférieure au mélange sec vierge | Mélanger le regrindage avec le mélange sec vierge dans un mélangeur de ruban avant l'alimentation; utiliser un alimentateur de cratères |
| Contamination (matériaux étrangers en regrind) | Ségrégation inadéquate; balayages au sol mélangés; contamination croisée à partir d'autres matériaux | Améliorer l'étiquetage des bacs de collecte; former les opérateurs à la ségrégation; installer des détecteurs de métaux |
Vous souhaitez maximiser votre ROI de recyclage de PVC?
Nos ingénieurs peuvent auditer vos flux de déchets et concevoir un système de traitement de regrind adapté à votre mélange de produits et à votre volume de production.
Demande d'audit de recyclageArticles et produits connexes
- Guide de technologie de co-extrusion en PVC — la technologie idéale pour les produits à base de peau vierge/carotte recyclée
- Guide de formulation du PVC pour l’extrusion de profilés
- Sélection du stabilisant en PVC: Ca-Zn vs Organotin
- Produits: Machine de profil de fenêtre en PVC | Machine de panneau mural en PVC | Ligne de fabrication de lambris de plafond en PVC
Conclusion
Le recyclage du regrindage en PVC n'est pas facultatif, c'est une composante essentielle d'une opération d'extrusion rentable. L'économie est convaincante : chaque point de pourcentage de récupération que vous incorporez avec succès des économies US$800–1,000 par tonne dans le coût composé vierge. La clé du succès est la ségrégation (maintenir les flux de déchets propres et identifiés), le broyage approprié (taille constante des particules, couteaux tranchants, lutte contre la poussière) et le réglage discipliné de la formulation (stabilisateur et compensation lubrifiant). Pour la meilleure utilisation du regrind, investir dans la capacité de co-extrusion – mettre du matériel recyclé dans le noyau et du matériau vierge sur les surfaces visibles vous donne le meilleur des deux mondes : faible coût et de haute qualité.