
Руководство по переработке и переработке ПВХ: постпромышленное повторное использование
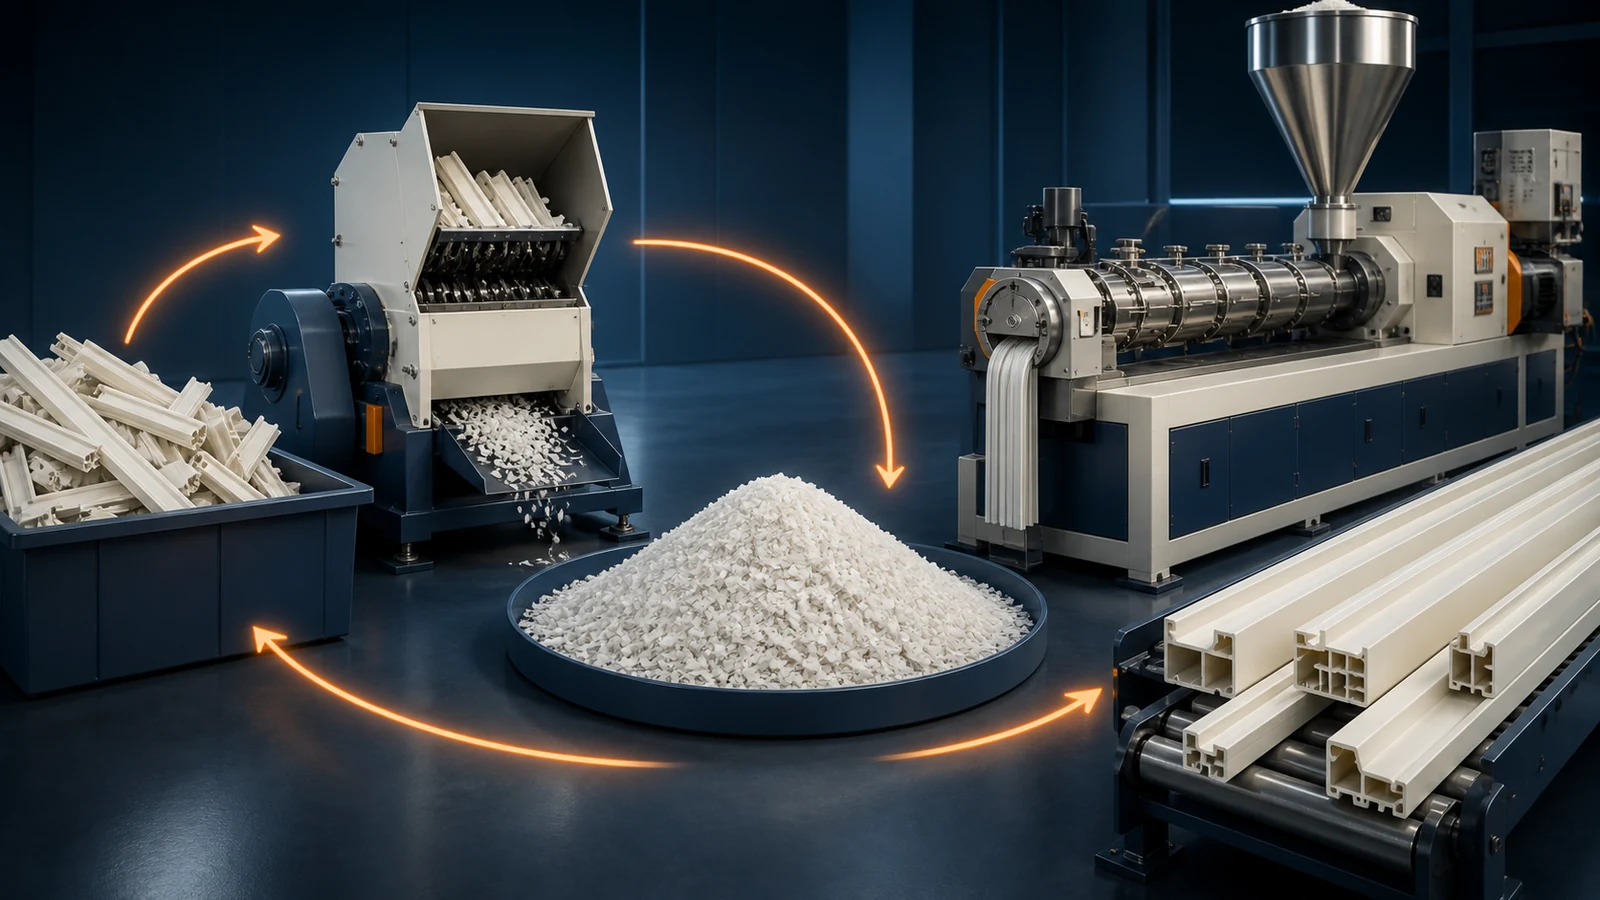
Линия экструзии ПВХ образует 3–8% отходов: стартовый лом, некондиционный продукт, обрезки и продувочный материал. При стоимости сырья US$800–1,200 за тонну для ПВХ-композита завод среднего размера, производящий 200 тонн в месяц, теряет US$5,000–20,000/месяц из-за отходов — если эти отходы отправляются на свалку. Перерабатывая измельченный материал обратно в производство, вы конвертируете центр затрат в экономию сырья.
В этом руководстве рассказывается, как переработать отходы постиндустриального ПВХ обратно в процесс экструзии — безопасно, экономично и без ущерба для качества продукции. ПВХ профили, листыи изделия из ДПК.
1. Виды перерабатываемых отходов ПВХ
| Тип отходов | Источник | Качество | Лучшая стратегия повторного использования |
|---|---|---|---|
| Постиндустриальная переработка (ПИР) | Стартовый брак, некондиционный продукт, обрезка кромок, профили, выходящие за пределы допусков. | Высокий уровень — известный состав, один источник, отсутствие загрязнений | Измельчить и снова смешать до того же продукта при температуре 10–30%. |
| Постиндустриальный продувочный материал | Очищающий состав + остатки ПВХ от очистки экструдера | Средний — в смеси с продувочным материалом, не содержащим ПВХ. | Отдельная продувка только ПВХ; избегайте смешивания с продувкой на основе ПЭ/ПП |
| Переработка после потребления (ПЦР) | Б/у оконные профили, трубы, напольное покрытие (отработанная продукция) | От низкой до средней — неизвестная формула, потенциальное загрязнение, испорченный стабилизатор. | Используйте только в невидимых, неструктурных продуктах; разделять по типу (жесткий или гибкий) и цвету |
| Подметание производственных помещений | Опилки и мелочь с распиловочных станций | Низкий — смешивается с пылью, песком, загрязнениями пола. | Продать переработчику; не использовать в первичном производстве |
Постиндустриальная переработка – это «золото». Переработанный ПВХ после потребления является «медью». Подметенные полы — это «грязь». Не смешивайте их. Разделяйте потоки отходов у источника — четко маркируйте мусорные баки по типу материала и цвету. Стоимость разделенного вторичного измельчения в 2–3x превышает стоимость смешанного лома.
2. Технологическая цепочка измельчения
Шаг 1: Сбор и сегрегация
Собирайте отходы на каждой производственной станции в маркированные контейнеры. Разделить по:
- Тип материала: Жесткий ПВХ, гибкий ПВХ, ДПК, продувочный материал. НИКОГДА не смешивайте жесткий и гибкий ПВХ — даже гибкий ПВХ толщиной 2% в жестком компаунде разрушает ударную прочность.
- Цвет: Белый, кремовый, смешанные цвета. Белый перемол наиболее ценен (может идти на белую или цветную продукцию). Темное измельчение производится только в темные изделия или в сердцевину совместно экструдированных профилей.
- Соэкструдированный против однослойного: Соэкструдированный лом с другим составом верхнего слоя следует отслеживать отдельно.
Шаг 2: Уменьшение размера (шлифовка)
Профили и листы ПВХ должны быть измельчены до размера частиц, совместимого с системой подачи экструзии:
| Тип шлифовального станка | Размер выходных частиц | Пропускная способность | Лучшее для |
|---|---|---|---|
| Низкоскоростной гранулятор (25–150 об/мин) | 3–8 mm | 100–500 кг/час | Профили, толстые листы; генерирует меньше пыли и тепла |
| Высокоскоростной гранулятор (400–600 об/мин) | 1–5 mm | 200–1,000 кг/час | Тонкие листы, обрезка кромок; выше пропускная способность, больше пыли |
| Пульверизатор/дисковая мельница | 0.3–1.0 mm (порошок) | 50–200 кг/час | Высокая загрузка переизмельченного материала (>30%); улучшает однородность сухой смеси |
Основные параметры измельчения:
- Размер экрана: 4–8 mm экран для стандартных профилей; 2–4 mm для тонкостенных изделий или изделий с высокой степенью заточки
- Уход за ножом: Тупые ножи образуют частицы неправильной формы и слишком много мелких частиц. Ротация/замена каждые 50–100 тонн материала.
- Контроль пыли: Подключите циклонный пылесборник. Пыль ПВХ (<0.5 mm) является раздражителем дыхательных путей и вызывает нарушение режима питания.
Шаг 3: Разделение металла
Металлические загрязнения (скобы, шурупы, гвозди, осколки инструментов) могут разрушить набор шнеков. Установите трехступенчатую систему разделения металлов:
- Магнитный сепаратор (барабанный или пластинчатый магнит): Удаляет черные металлы перед шлифовкой.
- Вихретоковый сепаратор (опция): Удаляет цветные металлы (алюминий, медь, латунь).
- Металлоискатель на конвейере: Окончательная проверка перед подачей материала в бункер/бункер
3. Корректировки рецептуры для повторного измельчения
Добавление повторного измельчения меняет рецептуру, поскольку измельченный продукт уже содержит стабилизатор, смазку, наполнитель и технологические добавки с момента первого прохождения через экструдер. Вторая история нагрева дополнительно расходует остаточный стабилизатор.
Компенсация стабилизатора
Каждая история нагрева потребляет 15–25% первоначальной эффективности стабилизатора. Для переизмельченного материала, содержащего 3.5 phr Ca-Zn стабилизатора (исходного), после одного прохода экструзии эффективный остаточный стабилизатор составляет примерно 2.6–3.0 phr. При добавлении 20% перешлифовки:
- Увеличьте содержание стабилизатора первичного соединения на 0.2–0.4 phr в первичную часть (эффективно добавляя стабилизатор для всей смеси)
- ИЛИ добавьте 0.1–0.2 phr дополнительного стабилизатора в общую смесь.
Регулировка смазки
Перешлифовка прошла один цикл нагрева/сдвига. Некоторое количество смазки расходуется (окисляется, улетучивается). Расход внешней смазки обычно составляет 10–20% за проход.
- Для переточки 10–20%: регулировка смазки не требуется (отклонение поглощается обычным окном обработки)
- Для перешлифовки 20–40%: добавьте внешнюю смазку 0.05–0.10 phr для компенсации.
- Для переизмельчения >40%: рассмотрите возможность использования отдельной рецептуры «переработанной смеси» с более высоким содержанием стабилизатора и смазочного пакета, специально разработанного для смесей с высоким содержанием перемола.
Влияние физической собственности
| Перешлифовка контента | Изменение силы удара | Изменение прочности на растяжение | Цветовой сдвиг |
|---|---|---|---|
| 10% | −2–5% (незначительно) | Незначительный | Едва обнаруживаемый (ΔE <0.5) |
| 20% | −5–10% | −2–5% | Легкое пожелтение (ΔE 0.5–1.5) |
| 30% | −10–20% | −5–8% | Заметное пожелтение (ΔE 1.5–3.0) |
| 50% | −20–35% | −8–15% | Значительное пожелтение (ΔE >3.0) |
Правило 30%: Для применений с видимыми поверхностями ограничьте перешлифовку максимумом 30%. Потеря ударной вязкости становится неприемлемой для большинства конструкционных профилей, а изменение цвета становится коммерчески заметным. Для невидимых сердцевин в продуктах, полученных методом совместной экструзии, содержание измельченного материала может достигать 50–70% при правильной корректировке рецептуры.
4. Совместная экструзия: лучший вариант использования повторного измельчения
Совместная экструзия с использованием первичной кожицы и переработанной сердцевины является экономически оптимальным способом использования высокого процента повторного измельчения. Первичная кожа обеспечивает качество поверхности, цвет и устойчивость к атмосферным воздействиям; переработанное ядро обеспечивает объем при низкой стоимости. Это стандартная практика в оконный профиль производство, где стержень может содержать 30–70% перешлифовку с первичным верхним слоем 0.5–1.0 mm.
Экономический анализ линии оконного профиля производительностью 100 тонн/месяц:
| Сценарий | Девственное соединение (70%) | Перешлифовка (30%) | Ежемесячная стоимость материалов | Ежегодная экономия |
|---|---|---|---|---|
| 0% перешлифовка (базовый уровень) | 100% при US$1,000/t = US$100,000 | 0 | US$100,000 | US$0 |
| 30% переточка стержня (совмещенный) | 70% при US$1,000/t = US$70,000 | 30% при US$200/т (затраты на измельчение) = US$6,000 | US$76,000 | US$288,000 |
| 50% переточка стержня (совмещенный) | 50% при US$1,000/t = US$50,000 | 50% при US$200/t = US$10,000 | US$60,000 | US$480,000 |
При таких нормах экономии инвестиции в коэкструзионную головку и дополнительный экструдер (US$30,000–50,000) окупаются за 2–4 месяцев.
5. Контроль качества продуктов, содержащих измельченный материал
Внедрите следующие проверки качества при запуске перешлифовки:
- Испытание на стабильность текучести расплава: Запустите экструдер на фиксированной скорости вращения с 100% первичный, затем с повторно измельченной смесью. Производительность (кг/ч) и нагрузка двигателя должны находиться в пределах ±5% исходной линии. Большее отклонение предполагает несоответствующий размер частиц перемола или загрязнение.
- Консистенция цвета (спектрофотометр): Каждую смену измеряйте ΔE между 100% исходным и повторно измельченным продуктом. Тенденция ΔE, которая увеличивается с течением времени, указывает на изменение партии переизмельченного материала или прогрессирующую термическую деградацию.
- Испытание на удар (падающим грузом или по Изоду): Тестируйте один образец за смену на соответствие исходному базовому уровню. Любое падение >15% вызывает расследование.
- Испытание на термостабильность (статическая печь, 190°C): Выдержите измельченный образец при температуре 190°C и запишите время до первого изменения цвета. Должно быть не менее 70% времени стабильности исходного соединения.
6. Распространенные проблемы и решения перешлифовки
| Проблема | Причина | Решение |
|---|---|---|
| Черные точки на продукте | Деградированный ПВХ от предыдущего прохода; перестабилизированный помол сгорел во время помола | Проверьте остроту ножей шлифовального станка (тупые ножи выделяют тепло); проверьте, не сильно ли ухудшен пусковой мусор |
| Разница в цвете между партиями | Цвет шлифовки неоднородный; смешивание различных производственных партий | Перед использованием смешайте измельченный материал из нескольких партий в гомогенизирующем бункере; тестовый цвет в каждой партии |
| Проблемы гелеобразования (нерасплавленные частицы) | Повторно измельчить частицы, слишком крупные для полной повторной пластификации экструдером. | Используйте пульверизатор, чтобы уменьшить степень измельчения до <3 mm; увеличить температуру ствольной зоны 2–3 на 3–5°C |
| Застревание корма в бункере | Неправильная форма частиц вторичного измельчения приводит к образованию мостиков; объемная плотность ниже, чем у первичной сухой смеси | Перед кормлением смешайте измельченный порошок с сухой сухой смесью в ленточном блендере; использовать зубчатую кормушку |
| Загрязнение (посторонний материал при измельчении) | Неадекватная сегрегация; смешанный мусор с пола; перекрестное загрязнение от других материалов | Улучшить маркировку мусорных баков; обучать операторов сегрегации; установить металлоискатели |
Хотите максимизировать окупаемость инвестиций в переработку ПВХ?
Наши инженеры могут провести аудит ваших потоков отходов и разработать систему переработки измельчения, адаптированную к вашему ассортименту продукции и объему производства.
Запросить аудит переработкиПохожие статьи и продукты
- Руководство по технологии совместной экструзии ПВХ — идеальная технология для продуктов из натуральной кожи и переработанной сердцевины.
- Руководство по рецептуре ПВХ для экструзии профилей
- Выбор стабилизатора ПВХ: Ca-Zn против оловоорганического соединения
- Продукты: Машина для изготовления оконных профилей из ПВХ | Машина для стеновых панелей из ПВХ | Машина для изготовления потолочных панелей из ПВХ
Заключение
Переработка вторичного сырья ПВХ не является обязательной — это основной компонент прибыльного экструзионного производства. Экономика убедительна: каждый процент повторного измельчения, который вы успешно внедрили, экономит US$800–1,000 на тонну стоимости первичного компаунда. Ключом к успеху является сегрегация (поддержание чистоты и идентификации потоков отходов), правильное измельчение (постоянный размер частиц, острые ножи, контроль пыли) и строгая корректировка рецептуры (компенсация стабилизатора и смазки). Для максимального использования переизмельченного материала инвестируйте в возможности совместной экструзии — размещение переработанного материала в сердцевине и первичного материала на видимых поверхностях дает вам лучшее из обоих миров: низкую стоимость и высокое качество.