
Guía de procesamiento de reciclaje y triturado de PVC: reutilización posindustrial
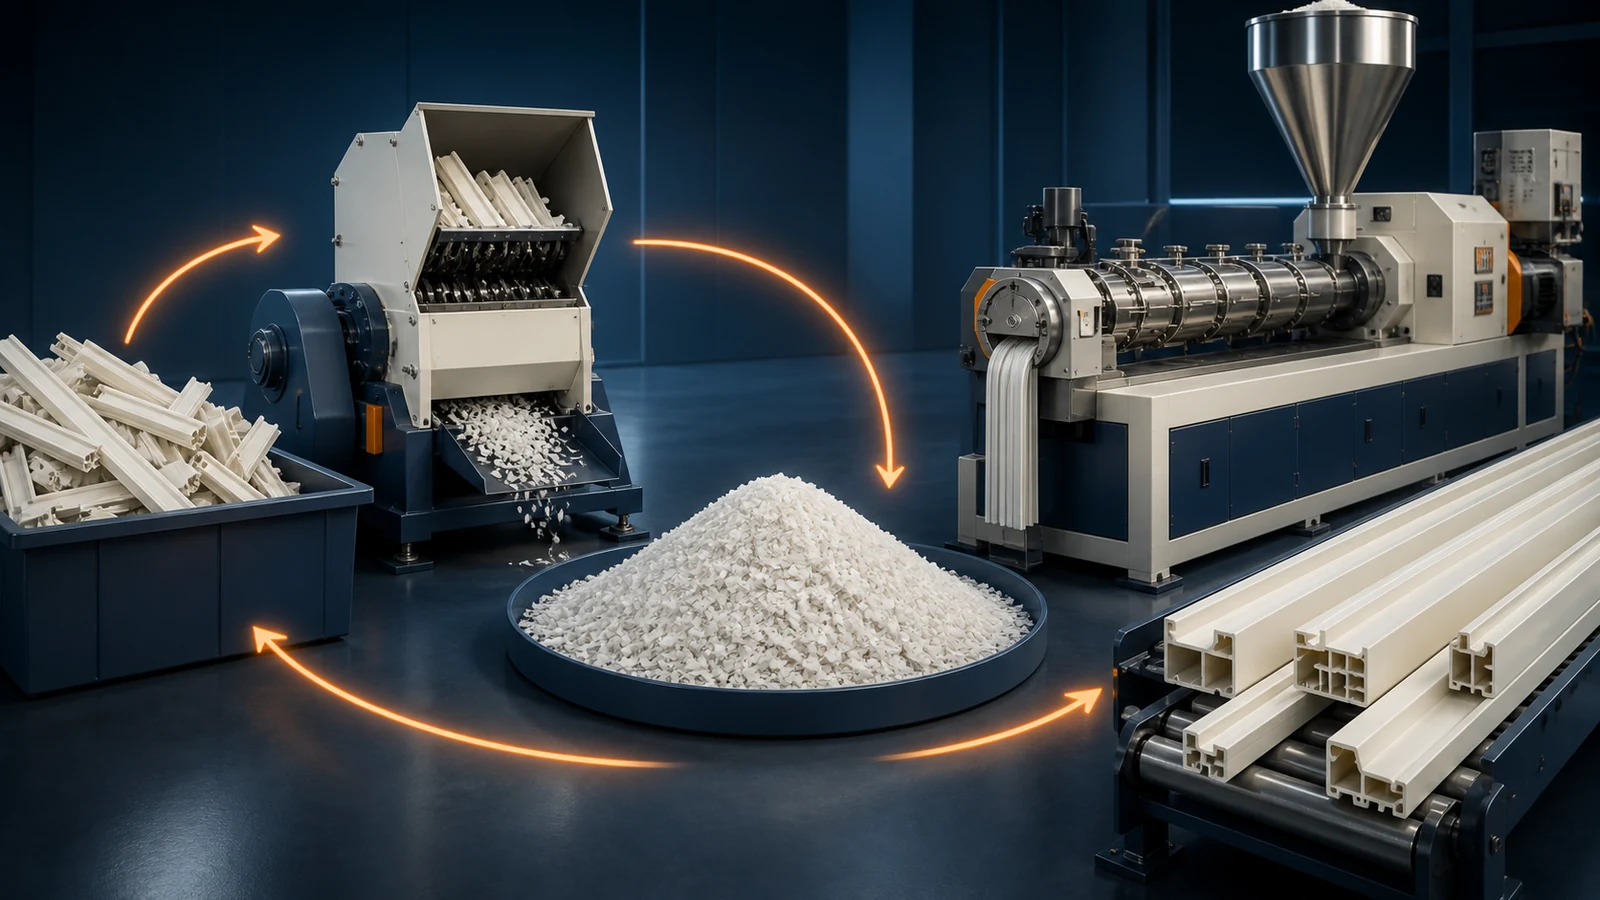
Una línea de extrusión de PVC genera 3–8% de desechos: desechos de inicio, productos fuera de especificaciones, molduras y material de purga. Con un costo de materia prima de US$800–1,200 por tonelada de compuesto de PVC, una fábrica de tamaño mediano que produce 200 toneladas/mes pierde US$5,000–20,000/mes en desechos, si esos desechos van al vertedero. Al procesar el material triturado nuevamente en producción, usted convierte un centro de costos en ahorros de materia prima.
Esta guía explica cómo reciclar desechos de PVC postindustriales en su proceso de extrusión, de forma segura, económica y sin comprometer la calidad del producto. perfiles de PVC, hojas, y productos WPC.
1. Tipos de residuos de PVC reciclables
| Tipo de residuo | Fuente | Calidad | Mejor estrategia de reutilización |
|---|---|---|---|
| Molido postindustrial (PIR) | Desechos iniciales, productos fuera de especificaciones, recortes de bordes, perfiles fuera de tolerancia | Alto: formulación conocida, fuente única, sin contaminación | Muele y vuelve a mezclar hasta obtener el mismo producto a 10–30% |
| Material de purga postindustrial | Compuesto de purga + residuos de PVC de la limpieza del extrusor. | Medio: mezclado con material de purga sin PVC | Purga segregada solo de PVC; Evite mezclar con purga a base de PE/PP. |
| Reciclado posconsumo (PCR) | Perfiles de ventanas, tuberías y suelos usados (productos al final de su vida útil) | Bajo a medio: formulación desconocida, posible contaminación, estabilizador degradado | Úselo únicamente en productos no visibles y no estructurales; separar por tipo (rígido versus flexible) y color |
| Barreduras de suelos de producción | Aserrín y finos de las estaciones de corte/aserrado | Bajo: mezclado con polvo, arena y contaminantes del piso. | Vender a reciclador; no utilizar en producción primaria |
La molienda postindustrial es "oro". El PVC reciclado posconsumo es "cobre". La basura del piso es "suciedad". No los mezcles. Separe los flujos de desechos en la fuente: etiquete los contenedores de recolección claramente por tipo de material y color. El valor del triturado segregado es 2–3x el de la chatarra mixta.
2. La cadena de procesamiento del triturado
Paso 1: Recolección y Segregación
Recoger los residuos en cada estación de producción en contenedores etiquetados. Segregar por:
- Tipo de material: PVC rígido, PVC flexible, WPC, material de purga. NUNCA mezcle PVC rígido y flexible; incluso 2% de PVC flexible en un compuesto rígido arruina la resistencia al impacto.
- Color: Blanco, crema, colores mixtos. El triturado blanco es el más valioso (puede incluirse en productos blancos o de color). Rectificado oscuro sólo en productos oscuros o en el núcleo de perfiles coextruidos.
- Coextruido versus monocapa: La chatarra coextruida con una formulación de capa superior diferente debe rastrearse por separado.
Paso 2: Reducción de tamaño (molienda)
Los perfiles y láminas de PVC deben molerse hasta obtener un tamaño de partícula compatible con el sistema de alimentación de extrusión:
| Tipo de amoladora | Tamaño de partícula de salida | Rendimiento | Mejor para |
|---|---|---|---|
| Granulador de baja velocidad (25–150 RPM) | 3–8 mm | 100–500 kg/h | Perfiles, láminas gruesas; genera menos polvo y calor |
| Granulador de alta velocidad (400–600 RPM) | 1–5 mm | 200–1,000 kg/h | Hojas finas, ribetes; mayor rendimiento, más polvo |
| Pulverizador/molino de discos | 0.3–1.0 mm (polvo) | 50–200 kg/h | Alta carga de triturado (>30%); mejora la homogeneidad de la mezcla seca |
Parámetros clave de molienda:
- Tamaño de pantalla: Pantalla 4–8 mm para perfiles estándar; 2–4 mm para aplicaciones de pared delgada o de alto remolido
- Mantenimiento de cuchillos: Los cuchillos sin filo producen partículas irregulares y finos excesivos. Rotar/reemplazar cada 50–100 toneladas de material.
- Control de polvo: Conecte un colector de polvo ciclónico. El polvo de PVC (<0.5 mm) es un irritante respiratorio y provoca inconsistencia en la alimentación.
Paso 3: Separación de metales
La contaminación por metales (grapas, tornillos, clavos, fragmentos de herramientas) puede destruir un conjunto de cilindros de tornillos. Instale un sistema de separación de metales de tres etapas:
- Separador magnético (imán de tambor o placa): Elimina metales ferrosos antes de moler.
- Separador de corrientes de Foucault (opcional): Elimina metales no ferrosos (aluminio, cobre, latón)
- Detector de metales en transportador: Verificación final antes de que el material ingrese al silo/tolva.
3. Ajustes de formulación para remolido
Agregar triturado cambia su formulación porque el triturado ya contiene estabilizador, lubricante, relleno y auxiliares de procesamiento desde su primer paso por la extrusora. Una segunda historia de calor consume aún más el estabilizador residual.
Compensación del estabilizador
Cada historial de calor consume 15–25% de la efectividad del estabilizador original. Para el triturado que contiene 3.5 phr estabilizador Ca-Zn (original), después de una pasada de extrusión, el estabilizador residual efectivo es de aproximadamente 2.6–3.0 phr. Al agregar 20% triturar:
- Aumente el estabilizador compuesto virgen en 0.2–0.4 phr en la porción virgen (agregando efectivamente estabilizador para toda la mezcla)
- O agregue 0.1–0.2 phr de estabilizador adicional a la mezcla total
Ajuste de lubricante
El triturado ha pasado por un ciclo de calor/cizallamiento. Se consume algo de lubricante (oxidado, volatilizado). El consumo de lubricante externo suele ser de 10–20% por pasada.
- Para rectificado 10–20%: no es necesario ajustar el lubricante (la variación se absorbe en la ventana de procesamiento normal)
- Para triturado de 20–40%: agregue lubricante externo de 0.05–0.10 phr para compensar
- Para >40% remolido: considere una formulación separada de "mezcla reciclada" con un paquete de mayor estabilizador y lubricante diseñado específicamente para mezclas ricas en remolido
Impacto de la propiedad física
| Rectificar contenido | Cambio de fuerza de impacto | Cambio de resistencia a la tracción | Cambio de color |
|---|---|---|---|
| 10% | −2–5% (insignificante) | insignificante | Apenas detectable (ΔE <0.5) |
| 20% | −5–10% | −2–5% | Ligera coloración amarillenta (ΔE 0.5–1.5) |
| 30% | −10–20% | −5–8% | Amarillamiento notable (ΔE 1.5–3.0) |
| 50% | −20–35% | −8–15% | Amarillamiento significativo (ΔE >3.0) |
La regla 30%: para aplicaciones en superficies visibles, limite el rectificado a 30% como máximo. La pérdida de resistencia al impacto se vuelve inaceptable para la mayoría de los perfiles estructurales y el cambio de color se vuelve comercialmente perceptible. Para núcleos no visibles en productos coextruidos, el contenido de triturado puede alcanzar 50–70% con un ajuste de formulación adecuado.
4. Coextrusión: el mejor caso de uso para el remolido
La coextrusión con una piel virgen y un núcleo reciclado es la forma económicamente óptima de utilizar altos porcentajes de triturado. La piel virgen proporciona la calidad, el color y la resistencia a la intemperie de la superficie; el núcleo reciclado proporciona volumen a bajo costo. Esta es una práctica estándar en perfil de ventana fabricación, donde el núcleo puede contener 30–70% triturado con una capa de tapa virgen 0.5–1.0 mm.
Análisis económico para una línea de perfiles de ventanas que produce 100 toneladas/mes:
| Escenario | Compuesto Virgen (70%) | Moler (30%) | Costo mensual de materiales | Ahorro Anual |
|---|---|---|---|---|
| 0% triturado (línea de base) | 100% en US$1,000/t = US$100,000 | 0 | US$100,000 | US$0 |
| Rectificado de núcleos 30% (co-ex) | 70% en US$1,000/t = US$70,000 | 30% a US$200/t (coste de molienda) = US$6,000 | US$76,000 | US$288,000 |
| Rectificado de núcleos 50% (co-ex) | 50% en US$1,000/t = US$50,000 | 50% en US$200/t = US$10,000 | US$60,000 | US$480,000 |
La inversión en el troquel de coextrusión y la extrusora adicional (US$30,000–50,000) se amortiza en 2–4 meses con estas tasas de ahorro.
5. Control de calidad para productos que contienen remolido
Implemente estos controles de calidad al ejecutar el triturado:
- Prueba de estabilidad del flujo de fusión: Haga funcionar la extrusora a RPM fijas con 100% virgen, luego con la mezcla triturada. La producción (kg/h) y la carga del motor deben estar dentro de ±5% de la línea base virgen. Una desviación mayor sugiere contaminación o tamaño de partículas de triturado inconsistente.
- Consistencia del color (espectrofotómetro): Mida ΔE entre 100% producto virgen y molido-mezcla en cada turno. Una tendencia de ΔE que aumenta con el tiempo indica una variación del lote de triturado o una degradación térmica progresiva.
- Prueba de impacto (caída de peso o Izod): Pruebe una muestra por turno con respecto a la línea de base virgen. Cualquier caída >15% desencadena una investigación.
- Prueba de estabilidad térmica (horno estático, 190°C): Exponga una muestra molida a 190°C y registre el tiempo hasta el primer cambio de color. Debe ser al menos 70% del tiempo de estabilidad del compuesto virgen.
6. Problemas comunes de remolido y soluciones
| problema | causa | Solución |
|---|---|---|
| Manchas negras en el producto. | PVC degradado de pasada anterior; Molido sobreestabilizado quemado durante la molienda. | Compruebe el filo de las cuchillas del molinillo (las cuchillas sin filo generan calor); comprobar si la chatarra inicial está excesivamente degradada |
| Variación de color entre lotes. | Color de triturado no uniforme; Mezclar diferentes lotes de producción. | Mezcle el triturado de múltiples lotes en un silo homogeneizador antes de su uso; color de prueba en cada lote |
| Problemas de gelificación (partículas no fundidas) | Moler partículas demasiado grandes para que el extrusor las vuelva a plastificar por completo | Utilice un pulverizador para reducir el triturado a <3 mm; aumentar las temperaturas de la zona del barril 2–3 en 3–5°C |
| Puente de alimentación en tolva | La forma irregular de las partículas de triturado provoca formación de puentes; densidad aparente inferior a la mezcla seca virgen | Mezcle el molido con la mezcla seca virgen en una licuadora de cinta antes de alimentarlo; utilizar alimentador de refuerzo |
| Contaminación (material extraño en el triturado) | Segregación inadecuada; mezcla de basura para pisos; contaminación cruzada de otros materiales | Mejorar el etiquetado de los contenedores de recolección; capacitar a los operadores sobre la segregación; instalar detectores de metales |
¿Quiere maximizar el retorno de su inversión en reciclaje de PVC?
Nuestros ingenieros pueden auditar sus flujos de residuos y diseñar un sistema de procesamiento de triturado adaptado a su combinación de productos y volumen de producción.
Solicitar Auditoría de ReciclajeArtículos y productos relacionados
- Guía de tecnología de coextrusión de PVC — la tecnología ideal para productos de piel virgen/núcleo reciclado
- Guía de formulación de PVC para extrusión de perfiles
- Selección de estabilizador de PVC: Ca-Zn frente a organoestaño
- Productos: Máquina de perfil de ventana de PVC | Máquina de paneles de pared de PVC | Máquina de paneles de techo de PVC
Conclusión
El reciclaje del PVC triturado no es opcional: es un componente central de una operación de extrusión rentable. La economía es convincente: cada punto porcentual de triturado que incorpora con éxito ahorra US$800–1,000 por tonelada en costo de compuesto virgen. La clave del éxito es la segregación (mantener los flujos de residuos limpios e identificados), la molienda adecuada (tamaño de partícula constante, cuchillos afilados, control del polvo) y el ajuste disciplinado de la formulación (compensación de estabilizador y lubricante). Para obtener el máximo aprovechamiento del triturado, invierta en capacidad de coextrusión: colocar material reciclado en el núcleo y material virgen en las superficies visibles le brinda lo mejor de ambos mundos: bajo costo y alta calidad.