
PVC Geri Dönüşüm ve Kırma Malzeme İşleme Kılavuzu: Üretim Atıklarının Yeniden Kullanımı
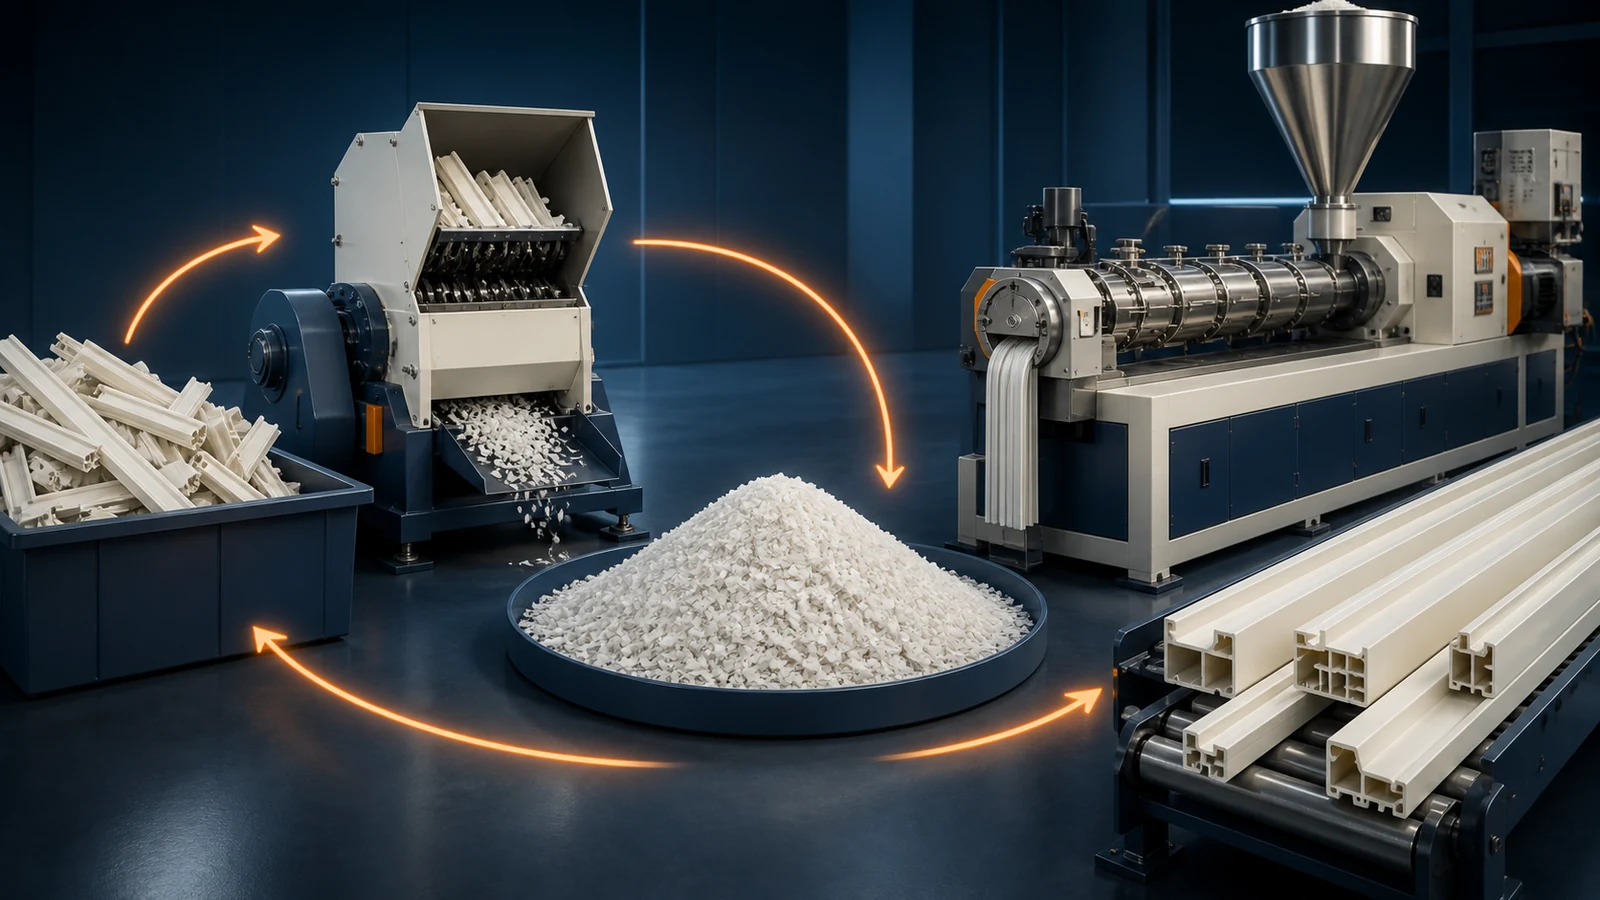
Bir PVC ekstrüzyon hattı 3–8% atık üretir: başlangıç hurdası, spesifikasyon dışı ürün, kesim ve temizleme malzemesi. PVC bileşiği için ton başına US$800–1,200 hammadde maliyetiyle, ayda 200 ton üretim yapan orta ölçekli bir fabrika, atık depolama sahasına giderse ayda US$5,000–20,000 atık kaybına uğrar. Yeniden öğütülmüş malzemeyi yeniden üretime dönüştürerek maliyet merkezini hammadde tasarrufuna dönüştürürsünüz.
Bu kılavuz, post-endüstriyel PVC'nin yeniden nasıl geri dönüştüğünü kapsar - güvenli bir şekilde, ekonomik olarak ve ürün kalitesinin ödün vermeden, organik olarak PVC profiller, çarşaflarve WPC ürünleri.
1. Geri Dönüştürülebilir PVC Atık Türleri
| Atık Türü | Kaynak Kaynağı | Kalite kalitesi | En İyi Yeniden Kullanım Stratejisi |
|---|---|---|---|
| Post-endüstriyel regrind (PIR) | Startup scrap, off-spec ürün, kenar kesme, dış profiller | Yüksek bilinen formülasyon, tek kaynak, kontaminasyon yok | 10–30% sıcaklıkta öğütün ve aynı ürüne tekrar karıştırın |
| Post-endüstriyel purge materyali | Kombinasyon bileşik + PVC kalıntıları ekleyici temizlik | Orta—PVC olmayan temizleme malzemesiyle karıştırılmış | Segregate PVC-sadece purge; PE/PP tabanlı purge ile karıştırın |
| Post-consumer geri dönüştürülmüş (PCR) | Kullanılan pencere profilleri, borular, zeminler (end-of-life ürünler) | Düşük ila orta—bilinmeyen formülasyon, potansiyel kirlenme, bozulmuş stabilizatör | Sadece gözetimsiz, yapı dışı ürünlerde kullanın; tip (rigid vs. esnek) ve renkli renk |
| Üretim zemini süpürüyor | kesim / testere istasyonlarından lazer ve iyiler | Düşük — toz, çakıl ve zemin kirleticileriyle karışır | Geri dönüşüm yapmak için satmak; birincil üretimde kullanmayın |
Post-endüstriyel regrind "altın" dir. Post-consumer geri dönüştürülmüş PVC "kopper"dır. Kat süpürücüler onları karıştırmayın. Segregate, kaynaktaki atık akışları – tobel koleksiyon binleri malzeme türü ve rengi ile açıkça. Ayrılmalı regrind değeri, karışık kazıların olduğu 2–3x.
2. Yeniden Öğütme İşleme Zinciri
1. Adım: Koleksiyon ve Segregation
Atıkları her üretim istasyonunda etiketli kaplarda toplayın. Şuna göre ayırın:
- Malzeme türü: Sert PVC, esnek PVC, WPC ve temizleme malzemesi. Sert ve esnek PVC'yi ASLA karıştırmayın; sert bir karışımdaki 2% esnek PVC bile darbe dayanımını bozar.
- Renk: Beyaz, krem, karışık renkler. Beyaz regrind en değerli (beyaz veya renkli ürünlere gidebilir). Dark regrind sadece karanlık ürünlere veya ortak profillerin özüne sahipti.
- Birlikte kalıptan çekilmiş ve tek katmanlı karşılaştırması: Farklı bir üst katman formülasyonuna sahip birlikte ekstrüde edilmiş hurda ayrı olarak takip edilmelidir.
Adım 2: Boyut Azaltımı (Grinding)
PVC profiller ve çarşaflar, Bulk besleme sistemi ile uyumlu bir parçacık büyüklüğüne zemin olmalıdır:
| Öğütücü Tipi | Çıkış Parçacık Boyutu | Throughput | En İyisi |
|---|---|---|---|
| Düşük hızlı granülatör (25–150 RPM) | 3–8 mm | 100–500 kg/saat | Profiller, kalın çarşaflar; daha az toz ve ısı yaratır |
| Yüksek hızlı granülatör (400–600 RPM) | 1–5 mm | 200–1,000 kg/saat | İnce çarşaflar, kenar kesir; daha yüksek aktarım, daha fazla toz |
| Pulverizer / disk değirmen | 0.3–1.0 mm (toz) | 50–200 kg/saat | Yüksek yeniden öğütme yüklemesi (>30%); kuru karışımın homojenliğini artırır |
Anahtar öğütme parametreleri:
- Ekran büyüklüğü: 4–8 mm standart profiller için ekran; 2–4 mm ince duvarlı veya yüksek yeniden taşlamalı uygulamalar için
- Bıçak bakımı: Kör bıçaklar düzensiz parçacıklar ve aşırı ince parçacıklar üretir. Her 50–100 ton malzemeyi döndürün/değiştirin.
- Toz kontrolü: Siklon toz toplayıcıyı bağlayın. PVC tozu (<0.5 mm) solunumu tahriş edicidir ve beslenme tutarsızlığına neden olur.
Adım 3: Metal Ayrımı
Metal kirliliği (zımbalar, vidalar, çiviler, alet parçaları) vida kovanı setine zarar verebilir. Üç aşamalı bir metal ayırma sistemi kurun:
- Manyetik ayırıcı (tambur veya plaka mıknatısı): Taşmadan önce demir metalleri çıkarın
- Girdap akımı ayırıcı (isteğe bağlı): Demir olmayan metaller (aluminum, bakır, pirinç)
- Konveyördeki metal dedektörü: Malzeme siloya/hazneye girmeden önce son kontrol
3. Yeniden Öğütme için Formülasyon Ayarlamaları
Yeniden öğütme eklemek formülasyonunuzu değiştirir çünkü yeniden öğütme, ekstruderden ilk geçişinden itibaren zaten stabilizatör, yağlayıcı, dolgu maddesi ve işleme yardımcıları içerir. İkinci bir ısı geçmişi, kalan dengeleyiciyi daha da tüketir.
Stabilizatör takviyesi
Her ısı geçmişi, orijinal dengeleyici etkinliğinin 15–25% kadarını tüketir. 3.5 phr Ca-Zn stabilizatörü (orijinal) içeren yeniden öğütme için, bir ekstrüzyon geçişinden sonra etkili kalan stabilizatör yaklaşık olarak 2.6–3.0 phr'dir. 20% yeniden öğütmeyi eklerken:
- İşlenmemiş bileşik stabilizatörünü işlenmemiş kısımda 0.2–0.4 phr artırın (tüm karışım için etkili bir şekilde stabilizatör ekleyerek)
- OR 0.1–0.2 phr ek stabilr toplam karışıma ek
Yağlayıcı Ayarı
Regrind bir ısı / işitme döngüsünden geçti. Bazı yağlar tüketilir (o oksitlenmiş, patilized). Dış yağ tüketimi tipik olarak 10–20% Her geçiş için.
- 10–20% yeniden öğütme için: Yağlayıcı ayarına gerek yoktur (normal işleme penceresi tarafından absorbe edilen değişiklik)
- 20–40% yeniden öğütme için: Telafi etmek için 0.05–0.10 phr harici yağlayıcı ekleyin
- >40% yeniden öğütme için: Yeniden öğütme açısından zengin karışımlar için özel olarak tasarlanmış daha yüksek stabilizatör ve yağlayıcı paketi içeren ayrı bir "geri dönüştürülmüş karışım" formülasyonu düşünün
Fiziksel Mülkiyet Etkisi
| Kırma malzeme oranı | Darbe Dayanımı Değişimi | Mekanik Güç Değişikliği | Renk Kayması |
|---|---|---|---|
| 10% | -2–5% (negable) | Negable | Zorlukla tespit edilebilir (ΔE <0.5) |
| 20% | −5–10% | −2–5% | Hafif sararma (ΔE 0.5–1.5) |
| 30% | −10–20% | −5–8% | Gözle fark edilir sararma (ΔE 1.5–3.0) |
| 50% | −20–35% | −8–15% | Belirgin sararma (ΔE >3.0) |
The The The The The The The The The The The The 30% Kural: görünür-surface uygulamaları için, limit regrind to 30% maksimum. Etki gücü kaybı en yapısal profiller için kabul edilemez ve renk değişimi ticari olarak fark edilir. Uygun olmayan ürünler için, regrind içeriğine ulaşabilir 50–70% Doğru formülasyon ayarı ile.
4. Ko-ekstrüzyon: Yeniden Öğütme için En İyi Kullanım Durumu
İşlenmemiş kabuk ve geri dönüştürülmüş çekirdek ile birlikte ekstrüzyon, yüksek oranda yeniden öğütülmüş malzeme kullanmanın ekonomik açıdan en uygun yoludur. Bakire cilt yüzey kalitesini, rengini ve hava koşullarına dayanıklılığı sağlar; geri dönüştürülmüş çekirdek, düşük maliyetle hacim sağlar. Bu standart bir uygulamadır pencere profili Üretim, temelin 30–70% regrind'i bir 0.5–1.0 mm virgin kap katmanı ile nerede barındırabileceğini.
Ayda 100 ton üretim yapan bir pencere profil hattının ekonomik analizi:
| Scenario | Virgin bileşik (70%) | Regrind (30%) | Aylık Malzeme Maliyeti | Yıllık Tasarruf |
|---|---|---|---|---|
| 0% yeniden öğütme (temel) | 100% US$1,000/t = US$100,000'de | 0 | US$100,000 | US$0 |
| 30% çekirdek yeniden öğütme (ortak eski) | 70% US$1,000/t = US$70,000'de | 30% US$200/t (öğütme maliyeti) = US$6,000 | US$76,000 | US$288,000 |
| 50% çekirdek yeniden öğütme (ortak eski) | 50% US$1,000/t = US$50,000'de | 50% US$200/t = US$10,000'de | US$60,000 | US$480,000 |
Co-ex Attack Capsule kalıbı ve ekstra ekstrer yatırımı (The co-ex Attack Capsule kalıbı and ekstra ekstrer Investment)US$30,000–50,000) geri öder 2–4 Bu tasarruf oranlarında aylarca.
5. Yeniden Öğütülmüş Ürünler İçin Kalite Kontrol
Yeniden öğütmeyi çalıştırırken bu kalite kontrollerini uygulayın:
- Eriyik akış kararlılığı testi: Sabit RPM'yi 100% virgin ile çalıştırın, sonra regrind karışımı ile. Çıkış (kg/hr) ve motor yükü, bakire temelin ±5%'i olmalıdır. Büyükr sapma, tutarsız regrind parçacık boyutunu veya kirlenmeyi önerir.
- Renk tutarlılığı (spektrofotometre): Her vardiyada 100% işlenmemiş ve yeniden öğütülmüş harmanlanmış ürün arasındaki ΔE'yi ölçün. Zamanla artan bir ΔE eğilimi, yeniden öğütme partisi değişimini veya aşamalı termal bozulmayı gösterir.
- Darbe testi (ağırlık düşürme veya Izod): Tek bir örnek, bakire bazline karşı geçiş yapar. Herhangi bir damla >15% soruşturmayı tetikler.
- Termal stabilite testi (statik fırın, 190°C): Yeniden öğütülmüş bir numuneyi 190°C'ye maruz bırakın ve ilk renk değişimine kadar geçen süreyi kaydedin. İşlenmemiş bileşiğin stabilite süresinin en az 70% olması gerekir.
6. Yaygın Yeniden Bileme Sorunları ve Çözümleri
| Problem Problem Problem Problem Problem Problem Problem Problem Problem Problem Problem Problem Problem Problem Problem Problem Problem | Sebep | Çözüm Çözüm çözümü |
|---|---|---|
| Üründe siyah noktalar var | Önceki geçişten dolayı bozulmuş PVC; taşlama sırasında aşırı stabilize edilmiş yeniden öğütme yandı | Öğütücü bıçağın keskinliğini kontrol edin (kör bıçaklar ısı üretir); başlangıç hurdasının aşırı derecede bozulup bozulmadığını kontrol edin |
| Gruplar arasında renk değişimi | Regrind renkli non-uniform; farklı üretim toplularını karıştırın | Birden fazla partiden elde edilen yeniden öğütülmüş ürünleri kullanımdan önce homojenleştirme silosunda karıştırın; Her partide rengi test edin |
| Jelleşme sorunları (erimemiş parçacıklar) | Kombine için çok büyük prind partikülleri tamamen yeniden-plastikize etmek | Regrind'i <3 mm● 2–3 sıcaklıklar 3–5°C |
| Haznede besleme köprüleme | Düzensiz yeniden öğütülmüş parçacık şekli köprülenmeye neden olur; işlenmemiş kuru karışımdan daha düşük yığın yoğunluğu | Beslemeden önce yeniden öğütülmüş malzemeyi işlenmemiş kuru karışımla bir şerit karıştırıcıda karıştırın; tıka basa besleyiciyi kullan |
| Kirlenme (yeniden öğütülen yabancı madde) | Yetersiz ayırma; yer süpürücüleri karışmış; diğer malzemelerden çapraz bulaşma | Toplama kutusu etiketlemesini iyileştirin; operatörleri ayrım konusunda eğitmek; metal dedektörleri takın |
PVC geri dönüşüm ROI'nizi Max'e düşürmek ister misiniz?
Mühendislerimiz atık akışlarını denetim edebilir ve ürün karışımınıza ve üretim hacminize uygun bir regrind işleme sistemini tasarlayabilirler.
Geri dönüşüm Denetimi İsteİlgili Makaleler & Ürünler
- PVC Co-ex Attack Technology Guide - virgin-skin/recycled-core ürünleri için ideal teknoloji
- Profil Ekstrüzyonu İçin PVC Formülasyon Kılavuzu
- PVC stabilizatör seçimi: Ca-Zn ve organokalay karşılaştırması
- Ürünler: PVC Pencere Profil Makinesi | PVC Duvar Panel Makinesi | PVC Tavan Paneli Üretim Hattı
Sonuç
PVC regrind geri dönüşüm istenmiyor - kârlı bir sprey operasyonun temel bileşeni. Ekonomi zorlayıcı: başarıyla dahil ettiğiniz her regrind noktası tasarrufları içerir US$800–1,000 virgin bileşik maliyetinde ton. Başarının anahtarı segregasyondur (enerji akışlarını temiz ve tespit eder), doğru taşlama (konsist parçacık boyutu, keskin bıçaklar, toz kontrolü), ve disiplinli formülasyon ayarlaması (stabilizer ve yağdırma). En yüksek regrind kullanımı için, ko-ex Attack yeteneğine yatırım yapın - görünür yüzeylerdeki temel ve bakire materyali geri dönüştürülmüş malzeme size her iki dünyanın en iyisine verir: düşük maliyet ve yüksek kaliteli.