
Lamination et marquage à chaud du PVC : finition de surface en ligne
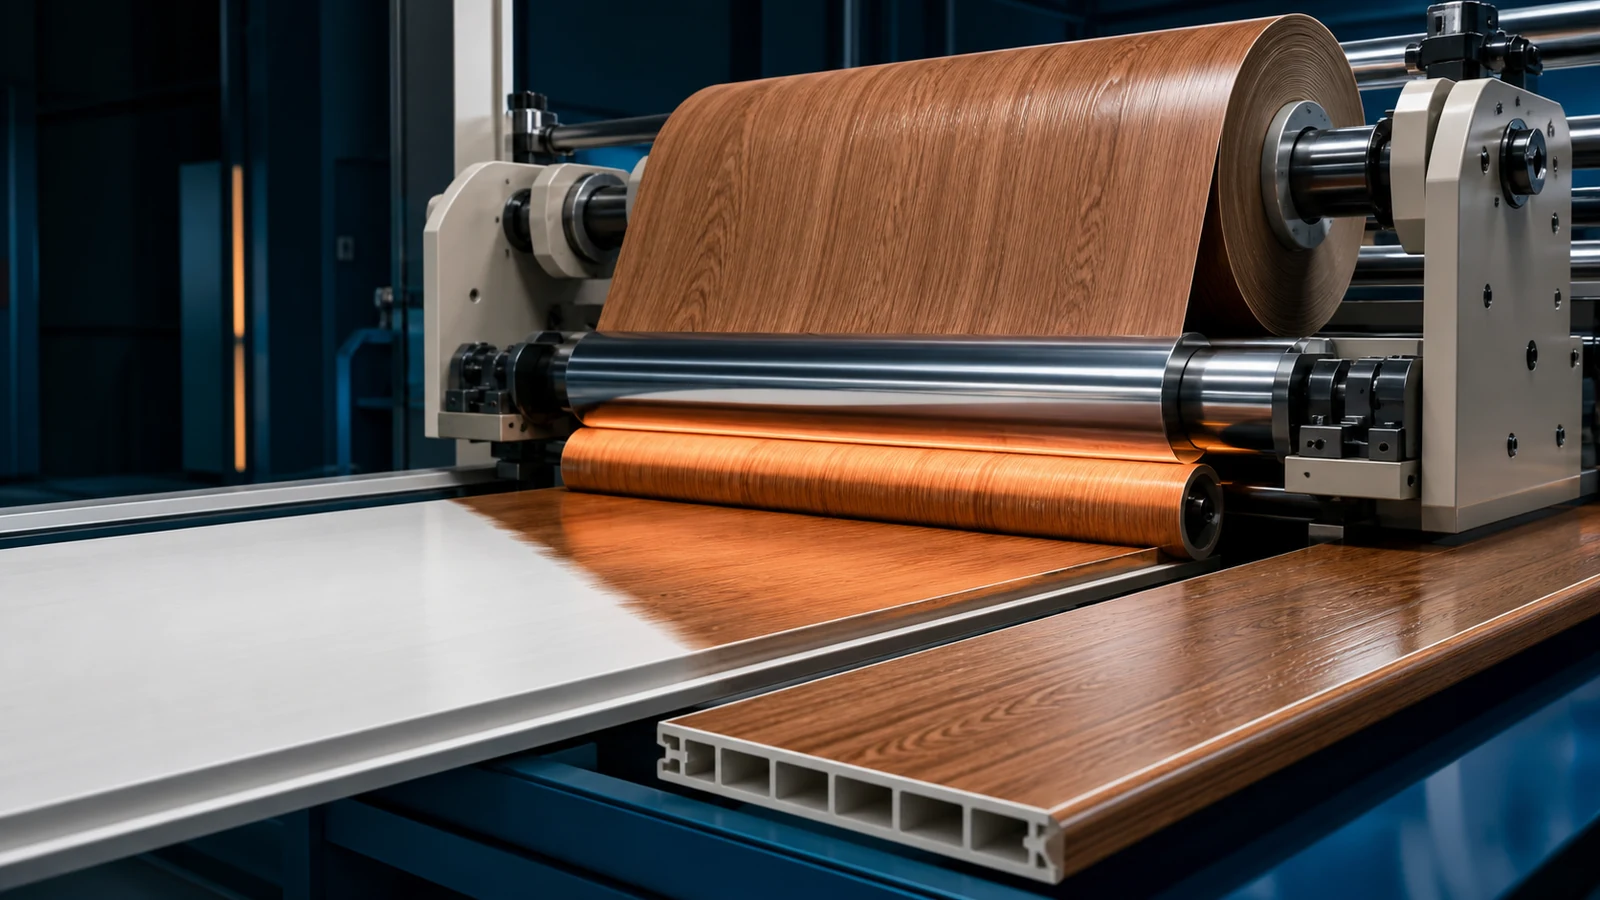
Tous les produits en PVC ne peuvent — ou ne devraient pas — être sur un composé pigmenté pour son apparence. La laminage (application de films décoratifs) et l'estampage à chaud (transfert de feuilles métalliques ou à motifs) ouvrent des possibilités de conception que la coloration seule ne peut pas atteindre : profilés de fenêtres, finitions métalliques sur bande de bord, et des surfaces décoratives haut de gamme sur Cadres de portes. Ce guide couvre les deux processus en profondeur, de la sélection des films aux paramètres de traitement aux défauts courants.
1. Laminage en PVC: Application de films décoratifs
La stratification relie un film décoratif à la surface du profilé en PVC en utilisant la chaleur, la pression et l'adhésif. Le processus peut être intégré (intégré avec la ligne de production d'extrusion) ou hors ligne (post-extrusion), avec en ligne étant plus économique pour la production de volume élevé.
Types de films pour profilés en PVC
| Type de film | Épaisseur | Demandes | Avantages | Limitations |
|---|---|---|---|---|
| Feuille décorative en PVC | 80–200 μm | Profilés de fenêtres, cadres de portes, panneaux muraux | Même polymère de base que le substrat; excellente liaison; large gamme de couleurs/de motifs | Résistance aux UV inférieure à celle de l'acrylique; peut nécessiter une couche supérieure pour une utilisation en extérieur |
| Film acrylique (PMMA) | 50–100 μm | Profilés de fenêtres premium, applications extérieures | Résistance supérieure aux UV et aux intempéries; haute brillance; résistant aux rayures | Coût plus élevé (2–3x film PVC); plus difficile à coller (besoin spécial adhésif) |
| Feuille en PET | 12–50 μm | Bandes de bordure, garnitures de meubles | Haute clarté/brillant; bonne résistance chimique; recyclable | La liaison au PVC nécessite une couche de liaison ou un adhésif; une résistance à la chaleur plus faible |
| Feuille PP | 50–120 μm | Profilés de meubles, garnitures décoratives | Faible coût; bonne résistance chimique; légèreté | Mauvaise résistance aux UV; difficile à lier au PVC (nécessite un traitement corona) |
| Placage en bois (bois véritable) | 200–600 μm | Cadres de portes haut de gamme, profils de luxe | Apparence authentique du bois; appel de marché premium | Frais; manipulation délicate; sensibilité à l'humidité; nécessite de l'adhésif PU |
Systèmes adhésifs
L'adhésif est le pont entre le film et le profil. Trois systèmes dominent :
- PUR à fusion chaude (polyuréthane réactif): Norme de l'industrie pour la lamination de profil en PVC. Appliquée à 120–140°C, l'humidité forme une liaison croisée. Excellente adhérence, résistance à la chaleur (jusqu'à 90°C) et flexibilité. Coût : modéré.
- EVA fusion chaude: Moins cher mais moins résistant à la chaleur (souvent à 60–70°C). Acceptable pour les profils intérieurs non exposés à la lumière directe du soleil. Coût: faible.
- Adhésif acrylique/ PU à base de solvants: La liaison la plus forte, mais nécessite un tunnel de séchage et une gestion des solvants. Utilisé pour les applications premium/extérieures où PUR seul est insuffisant. Coût: élevé.
Pour 90% de laminage de profil en PVC, PUR chaud-melt est le bon choix. Il fournit un excellent équilibre de la résistance à la liaison, de la vitesse de traitement et de la résistance à la chaleur. La prime sur EVA est généralement US$0.10–0.20 par mètre linéaire, qui est négligeable par rapport à la valeur ajoutée par laminage.
2. Étapes et paramètres du processus de laminage
Ligne de production de laminage en ligne
- Préchauffage du profilé: Les radiateurs IR ou les soufflantes à air chaud apportent la surface du profil à 50–70°C. Le préchauffage améliore l'adhésif et le collage.
- Demande d'adhésion: La couche ou le rouleau de moule à extrusion de fente applique un uniforme 50–80 g/m2 couche d'adhésif à fusion chaude sur la surface du profil. PUR nécessite un système fermé avec couverture azotée pour éviter le durcissement prématuré de l'humidité.
- Alimentation et alignement des films: Le film est déveludé d'un rouleau, contrôlé par la tension, et guidé sur le profil adhésif. Les guides de bord maintiennent ±0.5 mm alignement.
- Laminage sous pression: Une série de rouleaux de pression en silicone ou en caoutchouc (duromètre) 60–70 Shore A) presse le film sur le profil à 0.2–0.5 MPa. Le profil se enveloppe autour de sections courbes en utilisant des rouleaux conformes.
- Refroidissement: Refroidissement à l'air ou les rouleaux réfrigérés fixent l'adhésif et stabilisent la liaison.
- Parage des bords (si nécessaire): Les couteaux rotatifs enlèvent l'excès de film des bords.
Paramètres critiques
| Paramètre | Film en PVC | Film acrylique | Feuille PET |
|---|---|---|---|
| Température de surface du profilé (à la lamination) | 55–65°C | 60–75°C | 55–65°C |
| Température d'adhérence (PUR) | 125–140°C | 130–145°C | 120–135°C |
| Poids du manteau adhésif | 50–70 g/m2 | 60–80 g/m2 | 50–70 g/m2 |
| Pression du rouleau | 0.2–0.4 MPa | 0.3–0.5 MPa | 0.2–0.4 MPa |
| vitesse de la chaîne de production | 5–25 m/min | 3–15 m/min | 5–20 m/min |
| Tension du film | 20–40 N | 25–50 N | 15–30 N |
3. Stampage à chaud (transfert de pétrole)
L'estampage à chaud transfère une fine couche de matériau métallique, pigmenté ou à motifs d'un film support (PET) sur la surface du PVC en utilisant un moule d'extrusion en silicone chauffé sous pression. Contrairement à la lamination, qui applique un film continu, l'estampage à chaud ne transfère que la surface de motif – idéal pour les logos, les rayures décoratives et les accents métalliques sélectifs sur bande de bord et des profils.
Construction d'une feuille d'estampage à chaud
Une feuille de marquage à chaud est une structure multicouche sur un support en PET:
- Film porteur (12–25 μm PET: Soutien temporaire, retiré après transfert
- Couche de libération : La cire fond à la température d'estampage pour séparer les couches décoratives du support
- Laque/couleur (1–3 μm): Fournit la couleur, le motif ou la teinte
- Couche de métallisation (facultatif, 30–50 autres: Crée la finition métallique par dépôt sous vide
- Pellicules adhésives/dimensionnées (1–2 μm): Adhésif thermo-activé qui s'attache à la surface PVC
Paramètres du processus d'estampage à chaud
| Paramètre | Gamme recommandée | Effet trop faible | Effet trop élevé |
|---|---|---|---|
| température du moule d'extrusion | 140–180°C | Transfert incomplet; couverture inégale | Graissage des feuilles; dégradation de l'adhésif; dommages à la surface du profil |
| Temps de repos | 0.5–2.0 secondes | Transfert incomplet | Dommages causés au profil par la chaleur; production plus lente |
| Pression d'estampage | 0.5–1.5 MPa | Mauvaise adhérence; contact incomplet | Détails du profilé broyé; feuille excessive étalée au-delà du bord du motif |
| Dureté du moule à extrusion en silicone | 60–80 Côte A | Conformité inadéquate aux surfaces courbes | Déformation excessive; courte durée de vie du moule à extrusion |
L'erreur la plus courante est la surchauffe. Au-dessus de 190°C, la plupart des composés PVC s'adoucissent excessivement, et le moule d'extrusion à chaud peut déformer la section transversale du profil. Commencez à 150°C et augmentez les incréments de 5°C jusqu'à ce que le transfert complet soit réalisé.
4. Lamination en ligne ou hors ligne
| Aspect | Lamination en ligne (en ligne) | Lamination hors ligne |
|---|---|---|
| Investissements | Intégré dans la chaîne de production d'extrusion (~US$10,000–20,000 ajouter) | Machine de laminage autonome (~US$15,000–40,000) |
| Efficacité de la production | Passage unique: extrude + stratifié en une seule étape | Deux passages : extrude, entreposer, puis stratifié. Frais de manutention supplémentaires |
| contrainte de vitesse de la chaîne de production | La vitesse de laminage doit correspondre à la vitesse d'extrusion | Indépendant; peut fonctionner plus rapidement ou plus lentement |
| Température du profil | Utilise la chaleur résiduelle provenant de l'extrusion (énergie de sauvegarde) | Nécessite un réchauffage (ajout d'énergie) |
| Flexibilité | Limité: changer de type de film / modèle nécessite d'arrêter la ligne de production | Haut : passage rapide entre types de films et motifs |
| Contrôle qualité | Plus dur à inspecter; défauts impact toute la production | Pré-inspection des profils avant la laminage réduit les déchets |
| Meilleur pour | Production à un seul modèle en volume élevé (p. ex. profilés en bois blanc) | Production multi-SKU, courts parcours, produits haut de gamme |
5. Lamination commune et les défauts d'estampage à chaud
| Défaut | Cause | Solution |
|---|---|---|
| Pèlerinage / délamination | Insuffisance de l'adhésif; profil trop froid; température de l'adhésif trop basse | Augmenter le poids de la couche adhésive; augmenter le profil préchauffé; vérifier la température d'application de PUR |
| Bubbles/Blisters sous film | Air piégé; humidité sur la surface du profil; écoulement d'adhésif | Augmenter la pression du rouleau; s'assurer que le profil est sec; utiliser des rouleaux de pression rainurés pour évacuer l'air |
| Rides dans le film | Tension de film trop basse; désalignement; torsion du profil | Augmenter la tension de film; vérifier les guides de bord; vérifier la rectitude du profilé à partir du moule à extrusion |
| Lifting/glissement du bord du film | Adhésif non couvrant les bords; film plus large que l'application adhésive | Étendre la largeur d'application de l'adhésif; augmenter la pression du rouleau de bord; vérifier la largeur du film correspond au profil |
| Transfert de timbres chauds incomplet | Température trop basse; temps de séjour trop court; pression insuffisante | Augmenter la température du moule d'extrusion de 5–10°C; prolonger le temps de séjour; vérifier que le moule d'extrusion de silicone correspond au contour du profil |
| Sticking de la feuille de silicone extrusion | la température du moule d'extrusion trop élevée; mauvaise couche de libération sur feuille | Réduire la température du moule d'extrusion; vérifier la spécification du film (délivrance compatible PVC); nettoyer/remplacer le moule d'extrusion en silicone |
| La finition métallique semble terne | température trop basse du moule d'extrusion; humidité sur feuille ou profil; feuille oxydée | Augmenter la température d'estampage; conserver la feuille en conditions sèches (<50% HR); utiliser de la feuille fraîche |
| La couleur s'estompe après exposition aux UV | Mauvaise qualité de film pour usage extérieur; stabilisants UV insuffisants dans le film | Utiliser un film en PVC acrylique ou stabilisé aux UV pour les applications extérieures; appliquer un revêtement transparent UV-cure |
6. Stampage chaud sur le baguage des bords : un cas spécial
Bandes de bordure en PVC est une application de marquage à chaud majeure. La largeur étroite (15–60 mm) et de section mince (0.4–3.0 mm) exigent des considérations particulières:
- Le soutien est essentiel : La bande mince de baguage doit être entièrement supportée sous le moule d'extrusion pour éviter toute déformation. Utilisez une plaque de support profilée qui correspond au profilé de bande.
- La fenêtre de température est plus étroite: Le matériau fin se réchauffe plus rapidement; si la température du moule d'extrusion dépasse 170°C, le bord de bande peut se déformer. Utilisez une température plus basse (140–160°C) avec une durée légèrement plus longue.
- Estampage rotatif continu: Pour le baguage des bords, l'estampage à chaud rotatif (rouleau chauffé avec motif, plutôt que moule d'extrusion plat) permet une production continue à 10–30 m/min. C'est la norme pour la fabrication de bandes de bord.
Besoin d'équipement de laminage ou d'estampage à chaud?
Nous fournissons des lignes d'extrusion en PVC avec des postes de laminage intégrés et d'estampillage à chaud, ainsi que des équipements de finition autonomes.
Demander des informations sur l'équipementArticles et produits connexes
- Traitement de surface du WPC : gaufrage et ponçage
- Conception des filières pour profilés et feuilles en PVC
- Guide de formulation du PVC pour l’extrusion de profilés
- Produits: Machine de profil de fenêtre en PVC | Ligne de fabrication de bandes de chant en PVC | Ligne de fabrication de cadres de portes en PVC | Machine de panneau mural en PVC
Conclusion
La finition de surface par laminage et l'estampillage à chaud transforme les profilés en PVC de base en produits différenciés et de plus grande marge. Les décisions clés sont : inline vs. offline (dépendant du volume), type de film (dépendant de l'application) et système adhésif (dépendant du rendement). La plupart des fabricants commencent par laminer PUR en ligne en utilisant un film décoratif PVC pour leurs produits de base, puis ajoutent une capacité d'estampage à chaud hors ligne pour les UGS haut de gamme. L'investissement rapporte généralement à l'intérieur 6–12 mois au cours des 15–30% prime de prix que les profils finis commandent sur les équivalents blancs unis.