
PVC Laminasyon ve Sıcak Baskı Kılavuzu: Hat İçi Yüzey İşleme
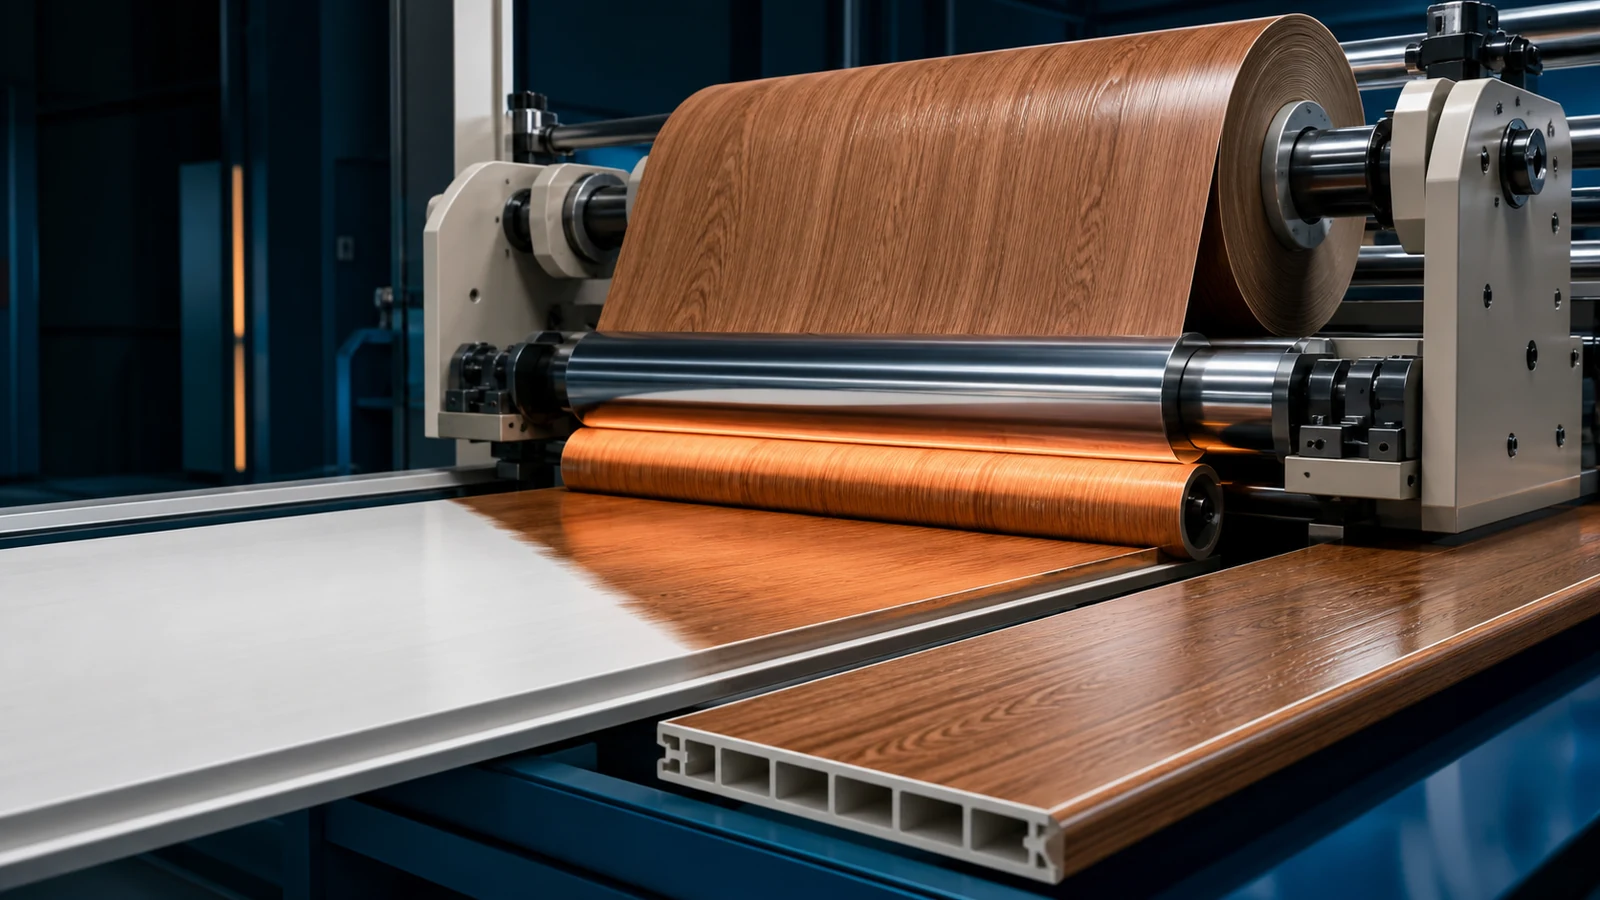
Her PVC ürün değil – ya da görünüşe göre pigmente edilmiş bileşik üzerinde. Lamination (yalnızca dekoratif filmler) ve sıcak damga (yalnızca tek başına renklendirmenin elde edemeyeceği tasarım olanaklarını açıklayın: gerçekçi ahşap-grain pencere profilleri, metalik kaplamalar kenar bandıve üst düzey dekoratif yüzeyler Kapı çerçeveleri. Bu kılavuz, film seçiminden süreç parametrelerine ve yaygın kusurlara kadar her iki süreci de derinlemesine kapsar.
1. PVC Laminasyon: Dekoratif Filmlerin Uygulanması
Laminasyon, ısı, basınç ve yapıştırıcı kullanarak dekoratif bir filmi PVC profil yüzeyine yapıştırır. Süreç hat içi (ekstrüzyon hattıyla entegre) veya çevrim dışı (ekstrüzyon sonrası) olabilir; hat içi yüksek hacimli üretim için daha ekonomiktir.
PVC Profiller İçin Film Çeşitleri
| Film Türü | Kalınlık | Uygulamalar | Avantajları | Sınırlamalar |
|---|---|---|---|---|
| PVC dekoratif film | 80–200 μm | Pencere profilleri, kapı çerçeveleri, duvar panelleri | substrat olarak aynı temel polimer; mükemmel bağ; geniş renkli /pattern aralığı | Akrilikten daha düşük UV direnci; dış mekan kullanımı için son kat gerektirebilir |
| Akrilik (PMMA) film | 50–100 μm | Premium pencere profilleri, açık uygulamalar | Üstün UVweather / direnç; yüksek parlak; sıfıra dayanıklı | Daha yüksek maliyet (2–3x PVC film); yapıştırılması daha zor (özel yapıştırıcı gerektirir) |
| PET Film | 12–50 μm | Kenar bantlama, mobilya kaplama | Yüksek netlik/parlaklık; iyi kimyasal direnç; geri dönüştürülebilir | PVC'ye bağlanma, bağlantı katmanı veya yapıştırıcı gerektirir; daha düşük ısı direnci |
| PP Film | 50–120 μm | Mobilya profilleri, dekoratif kaplama | Düşük maliyetli; iyi kimyasal direnç; hafif | Zavallı UV direnci; PVC'ye bağlanmayı zor (gerçekten koro tedavisi) |
| Wood veneer (gerçek ahşap) | 200–600 μm | Premium kapı çerçeveleri, lüks profiller | Otantik ahşap görünümü; premium pazar çekiciliği | Pahalı; hassas kullanım; nem hassasiyeti; PU yapıştırıcı gerektirir |
Yapıştırıcı Sistemleri
yapıştırıcı film ve profil arasındaki köprüdür. Üç sistem hakimdir:
- Sıcakta eriyen PUR (Poliüretan Reaktif): PVC profil laminasyonu için endüstri standardı. 120–140°C'de uygulandığında nemle kürleşerek çapraz bağlı bir bağ oluşturur. Mükemmel yapışma, ısı direnci (90°C'ye kadar) ve esneklik. Maliyet: orta.
- EVA sıcakta eriyen: Maliyeti daha düşük ancak ısı direnci daha düşük (60–70°C'de yumuşar). Direkt güneş ışığına maruz kalmayan iç mekan profilleri için uygundur. Maliyet: düşük.
- Sertifikasyon tabanlı VR / PU yapıştırıcısı: Güçlü bağ ama tünel ve çözücü yönetimi gerektirir. PUR'un yalnız olduğu premium / kapı uygulamaları için kullanılır. Maliyet: yüksek.
90% PVC profil laminasyonu için PUR hot-melt doğru seçimdir. Bağ kuvveti, işlem hızı ve ısı direnci arasında mükemmel bir denge sağlar. EVA üzerinden prim tipik olarak doğrusal metre başına US$0.10–0.20 olup, laminasyonun kattığı değerle karşılaştırıldığında ihmal edilebilir düzeydedir.
2. Laminasyon İşlem Adımları ve Parametreleri
Satır İçi Laminasyon Hattı Düzeni
- Profil öncesi ısıtma: IR ısıtıcılar veya sıcak hava üfleyiciler profil yüzeyini 50–70°C'ye getirir. Ön ısıtma yapışkanın ıslanmasını ve yapışmasını iyileştirir.
- Yapıştırıcı uygulaması: Slot-expost kalıbı veya silindir, profil yüzeyine sıcak-melt yapıştırıcısının üniformalı bir 50–80 g/m2 katmanı uygular. PUR, erken nem tedavisini önlemek için azot battaniyesi ile kapalı bir sistem gerektirir.
- Film besleme ve hizalama: Film bir rulodan açılır, gerginlik kontrol edilir ve yapışkan kaplı profil üzerine yönlendirilir. Kenar kılavuzları ±0.5 mm hizalamayı korur.
- Basınç laminatı: Bir dizi silikon veya kauçuk baskı silindiri (durometre 60–70 Shore A) filmi 0.2–0.5 MPa profil üzerine bastırır. Profil, uyumlu makaralar kullanılarak kavisli bölümlerin etrafına sarılır.
- Soğutma: Hava soğutmalı veya soğutulmuş silindirler yapıştırıcıyı sabitler ve bağı stabilize eder.
- Kenar düzeltme (gerekirse): Rotary bıçakları kenarlardan fazla film çıkarır.
Kritik Parametreler
| Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para | PVC filmi | Akrilik Film | PET filmi |
|---|---|---|---|
| Profil yüzeyi cazip (en laminat) | 55–65°C | 60–75°C | 55–65°C |
| Yapışkan sıcaklığı (PUR) | 125–140°C | 130–145°C | 120–135°C |
| Yapışkan kaplama ağırlığı | 50–70 g/m2 | 60–80 g/m2 | 50–70 g/m2 |
| Roller baskı | 0.2–0.4 MPa | 0.3–0.5 MPa | 0.2–0.4 MPa |
| Hat hızı | 5–25 m/min | 3–15 m/min | 5–20 m/min |
| Film gerilimi | 20–40 N | 25–50 N | 15–30 N |
3. Sıcak Damgalama (Folyo Transferi)
Sıcak damgalama, basınç altında ısıtılmış bir silikon kalıp kullanılarak ince bir metalik, pigmentli veya desenli malzeme tabakasını bir taşıyıcı filmden (PET) PVC yüzeyine aktarır. Sürekli bir film uygulayan laminasyonun aksine, sıcak damgalama yalnızca desen alanını aktarır; logolar, dekoratif şeritler ve seçici metalik vurgular için idealdir. kenar bandı ve profiller.
Sıcak Yaldız Folyo İnşaatı
Sıcak damgalama folyosu, PET taşıyıcı üzerinde çok katmanlı bir yapıdır:
- Taşıyıcı film (12–25 μm PET): Geçici destek, transferden sonra kaldırıldı
- Yayın katmanı: Taşıyıcı bazlı, taşıyıcıdan dekoratif tabakaları ayırmak için damga sıcaklığındaki erimeler
- Lake/renkli kaplama (1–3 μm): Renk, desen veya tint
- Metalizasyon katmanı (isteğe bağlı, 30–50 nm alüminyum): Vakum biriktirme yoluyla metalik yüzey oluşturur
- Yapışkan/astar kaplama (1–2 μm): PVC yüzeye yapışan, ısıyla aktifleşen yapıştırıcı
Sıcak Damgalama İşlemi Parametreleri
| Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para | Önerilen Range | Çok Düşük Etkisi | Çok Yüksek Etkisi |
|---|---|---|---|
| Kalıp sıcaklığı | 140–180°C | Tamamlanmamış aktarım; düzensiz kapsama | Folyo kavurucu; yapışkan bozulması; profil yüzey hasarı |
| Kalma süresi | 0.5–2.0 saniye | Tamamlanmamış aktarım | Profilde ısı hasarı; daha yavaş üretim |
| Frekans baskı baskı baskı baskı | 0.5–1.5 MPa | Zavallı adhesion; eksik temas | Ezilmiş profil detayları; desen kenarının ötesine aşırı folyo yayılması |
| Silikon Eksileri | 60–80 A Sahili | Kavisli yüzeylere yetersiz uyum | Aşırı deformasyon; kısa ölüm hayatı |
En yaygın sıcak damga hatası aşırı ısıtmadır. 190°C'nin üstünde, çoğu PVC bileşikler aşırı derecede yumuşar ve sıcak maküla kalıbı profili çapraz bölüm olarak ifade edebilir. 150°C'de başlayın ve tam transfer elde olana kadar 5°C artışları artırın.
4. Çevrimiçi ve Çevrimdışı Laminasyon
| Görünüş | Inline (Online) Laminasyon | Hat dışı laminasyon |
|---|---|---|
| Sermaye yatırımı | Ekstrüzyon hattına entegre (~US$10,000–20,000 toplayıcı) | Standalone laminat makinesi (~US$15,000–40,000) |
| Prodüksiyon verimliliği | Single-pass: bir adımda dük + laminat | Two-pass: eks, mağaza, sonra laminat. Ekstra kullanım maliyeti |
| Hat hızı kısıtlaması | Laminasyon hızı ekstrüzyon hızına uygun olmalıdır | Bağımsız; daha hızlı veya daha yavaş koşabilir |
| Profil sıcaklığı | Sürekli ısıyı İndüksiyondan Utilizes (saves enerji) | Yeniden ısıtma gerektirir (enerji maliyeti ekleyin) |
| Esneklik | Sınırlı: Film türünü/desenini değiştirmek hattın durdurulmasını gerektirir | Yüksek: Film türleri ve desenleri arasında hızlı geçiş |
| Kalite kontrolü | İncelemek daha zor; kusurlar tüm üretimi etkiler | Lamination'dan önce profillerin ön saflaştırılması, atık azaltımı |
| Şunun için en iyisi: | Yüksek hacimli, tek desenli üretim (örn. beyaz ahşap damarlı pencere profilleri) | Multi-SKU üretimi, kısa çalışır, premium ürünler |
5. Yaygın Laminasyon ve Sıcak Damgalama Kusurları
| Kusur | Sebep | Çözüm Çözüm çözümü |
|---|---|---|
| Film soyulması / delaminasyonu | Yetersiz yapıştırıcı; profil çok soğuk; yapıştırıcı sıcaklığı çok düşük | Yapışkan kaplama ağırlığını artırın; profil ön ısıtma sıcaklığını yükseltin; PUR uygulama sıcaklığını kontrol edin |
| Film altında kabarcıklar/kabarcıklar | Trapped hava; profil yüzeyinde nem; yapıştırıcı outgassing | Silindir basıncını artırın; profilin kuru olduğundan emin olun; havayı tahliye etmek için yivli basınç silindirleri kullanın |
| Filmde Wrinkles | Film gerilimi çok düşük; yanlış hizalama; profil büküm | Film gerilimini arttırın; kenar kılavuzlarını kontrol edin; profilin düzgünlüğünü kalıptan doğrulayın |
| Film kenarı kaldırma/pullanma | Yapışkan kenarları kaplamaz; yapışkan uygulamasından daha geniş film | Yapıştırıcı uygulama genişliğini uzatın; kenar silindiri basıncını artırın; film genişliğinin profille eşleştiğini kontrol edin |
| Eksik sıcak damga aktarımı | Sıcaklık çok düşük; zaman çok kısa; basınç yetersiz | Kalıp sıcaklığını 5–10°C artırın; bekleme süresini uzatın; silikon kalıbın profil konturuyla eşleştiğini kontrol edin |
| Folyo silikon kalıba yapışıyor | Kalıp sıcaklığı çok yüksek; folyo üzerinde yanlış ayırma katmanı | Frekans kalıbını azaltın; Doğru folyo spesifikasyonu (VPN-ailesiz salıverme); temiz / yer silikon spreyi |
| Metalik kaplama donuk görünüyor | Kalıp sıcaklığı çok düşük; folyo veya profil üzerinde nem; oksitlenmiş folyo | Damgalama sıcaklığını artırın; folyoyu kuru koşullarda saklayın (<50% RH); taze folyo kullanın |
| UV'ye maruz kaldıktan sonra renk solması | Açık kullanım için yanlış film notu; filmdeki UV stabilizatörler | Açık uygulamalar için Adobe veya UV-stabilized PVC filmi kullanın; UV-cure açık üst perde uygulayın |
6. Kenar Bantlamada Sıcak Damgalama: Özel Bir Durum
PVC kenar banding Büyük bir sıcak damga uygulamasıdır. Dar genişlik (15–60 mm) ve ince kesit (0.4–3.0 mm) özel düşünceler gerektirir:
- Destek desteği kritik öneme sahiptir: İnce kenar şeriti, deformasyonu önlemek için travmatik kalıbın altında tamamen desteklenmelidir. kenar bandı profiline uygun bir plaka kullanın.
- Sıcaklık penceresi dar: İnce malzeme ısıları daha hızlı ısıtılır; eğer filament ısısı 170°C'yi aşıyorsa, kenar bandı kendini deforme edebilir. Daha düşük sıcaklık kullanın (140–160°C) biraz daha uzun bir oturma ile.
- Sürekli döner damgalama: Kenar bantlama için, döner sıcak damgalama (düz kalıp yerine ısıtılmış desenli silindir), 10–30 m/min'de sürekli üretime olanak sağlar. Bu, kenar bantlama üretimi için standarttır.
Laminat ya da Hot Seiko Ekipmana mı ihtiyacınız var?
PVC Cut hatları tekdüzeme ve sıcak ezip istasyonları ile tedarik ediyoruz, artı standalone son ekipman.
Teklif İsteme Bilgiİlgili Makaleler & Ürünler
- WPC Yüzey İşlemleri: Kabartma ve Zımparalama
- PVC Profil ve Levha Ekstrüzyon Kalıbı Tasarımı
- Profil Ekstrüzyonu İçin PVC Formülasyon Kılavuzu
- Ürünler: PVC Pencere Profil Makinesi | PVC Kenar Bandı Üretim Hattı | PVC Kapı Kasası Üretim Hattı | PVC Duvar Panel Makinesi
Sonuç
Yüzey, laminat ve sıcak damga yoluyla bitirilmesi, ürün PVC profilleri ayırt edici, daha yüksek fiyatlı ürünler haline getirir. Anahtar kararlar şunlardır: Inline vs. çevrimdışı (volume-bağlantılı), film türü (application-bağlantılı), ve yapıştırıcı sistemi (serbeste bağlı). Çoğu üretici, temel ürünleri için PVC dekoratif filmi kullanarak Inline PUR lamination ile başlar, sonra premium SKU'lar için çevrimdışı sıcak damga kapasitesi ekleyin. Yatırım genellikle içeride geri öder 6–12 Aylar aylar boyunca 15–30% Profilleri basit beyaz eşdeğerlere komuta eden fiyat primi.