
WPC Yüzey İşlemleri: Kabartma, Zımparalama ve Fırçalama
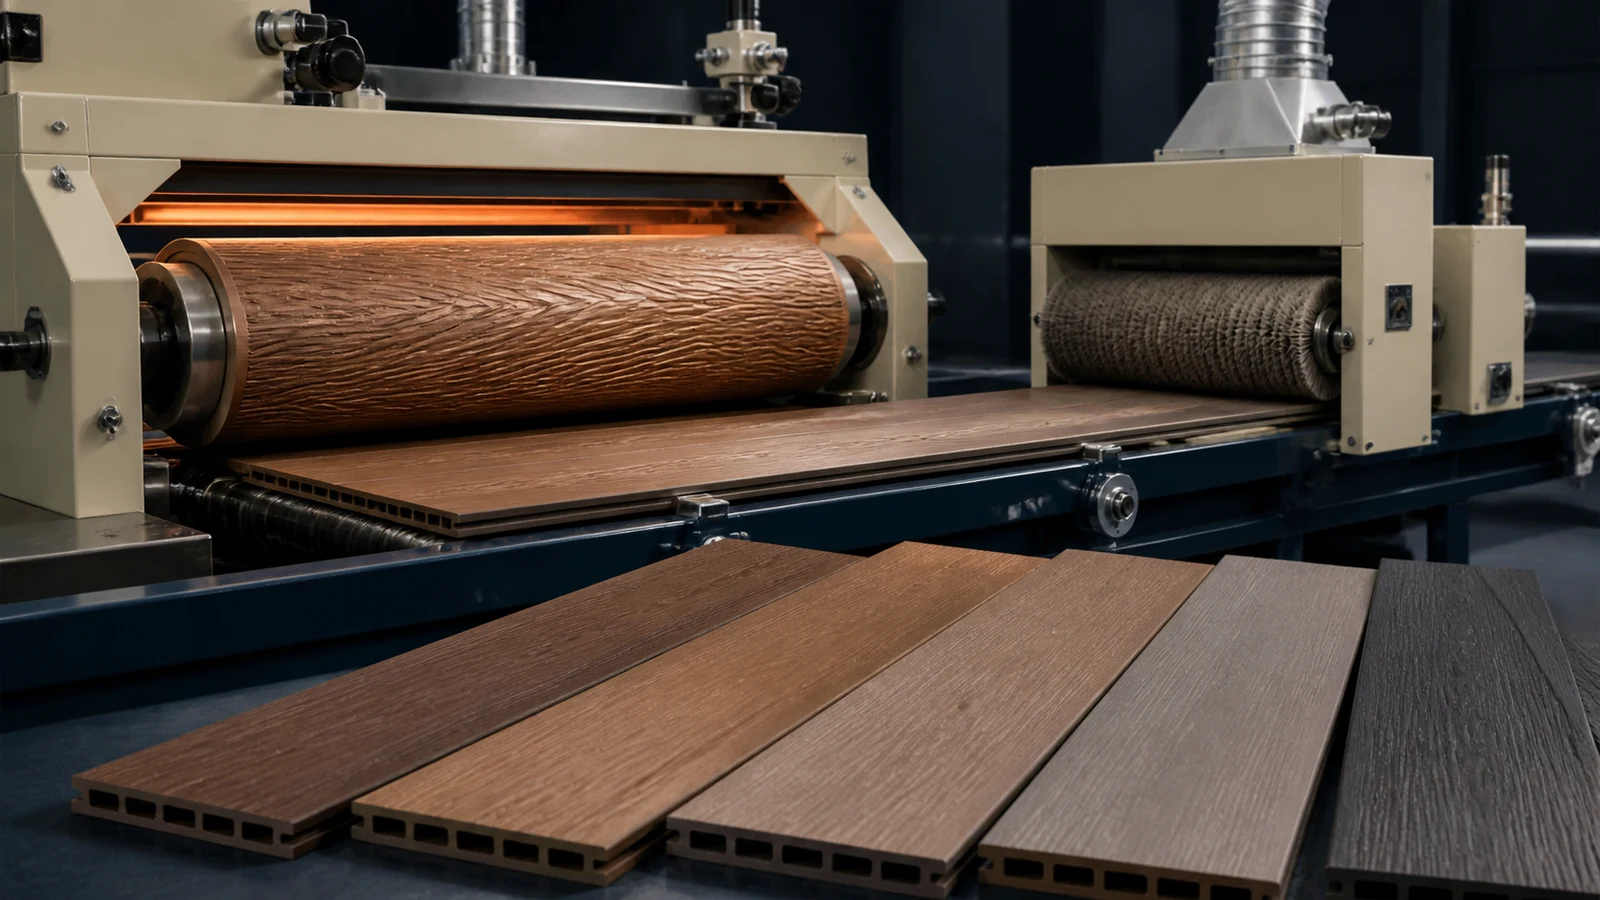
WPC (ahşap-plastik kompozit) ürünlerin satış başarısı, gerçek ahşaba ne kadar benzediklerine ve nasıl hissettirdiklerine bağlıdır. Temel ekstrüzyon şekil ve renk sağlar; plastik görünümlü bir levhayı dönüştüren ise yüzey işlemidir: ahşap gibi veya veya Duvar paneli son kullanıcıların daha yüksek bedel ödemeye hazır olduğu bir ürüne. Bu kılavuz, başlıca yüzey işlemleri olan kabartma, zımparalama ve fırçalamayı açıklar; bunların WPC ekstrüzyon hattına hat içi veya hat dışı olarak nasıl entegre edileceğini gösterir.
1. WPC için Yüzey İşlem Neden Önemlidir?
Ekstrüde WPC profilleri kalıptan pürüzsüz, plastik benzeri bir yüzeyle çıkar. Ahşap renkli masterbatch'te bile yüzey tüketicilere "sahte" olarak algılanıyor. Yüzey işlemi aynı anda dört sorunu çözer:
- Estetik: Gerçekçi ahşap damarlı doku ve derinlik yaratır
- Terazi Direnişi: Textured yüzeyler daha iyi bir kavrama sağlar (kahkadar için). Açık güverte)
- Saç: Textured yüzeyler küçük çizeçleri pürüzsüz yüzeylerden daha iyi gizler
- Perceived değeri: İyi dokulu bir WPC ürünü, pürüzsüz eşdeğerinden 20–40% daha yüksek fiyat talep edebilir
2. Kabartma (Sıcak), Hassas, Derece
Kabartma, en yaygın WPC yüzey işlemidir ve ekstrüzyon sırasında tamamen hat içi yapılabilen tek işlemdir.
Nasıl Çalışır?
Kabartma silindiri (negatif ahşap damarlı desenle oyulmuş çelik silindir), kalıptan hemen sonra ekstrüzyon hattının kalibrasyon/boyutlandırma bölümüne monte edilir. Sıcak WPC profili (yüzeyde 170–180°C) kontrollü basınç altında kabartma silindirinden geçer ve desen soğuyup sertleşmeden kalıcı olarak yüzeye aktarılır.
Anahtar Parametreler
| Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para Para | Önerilen Range | Etki |
|---|---|---|
| Roller Sıcaklık Sıcaklık | 120–150°C | Çok soğuk: sığ embossing derinlik. Çok sıcak: malzeme rollere sadık kalır. |
| Kabartma basıncı | 0.3–0.8 MPa (pnömatik) | Daha yüksek basınç = daha derin tane. Aşırı basınç profil boyutlarını bozar. |
| Hat hızı | 0.5–2.5 m/min | Yavaş hızlar daha derin embossing izin verir. Hızlı hatlar çoklu kayıt kurulumlarına ihtiyaç duyar. |
| Desen derinliği | 0.1–0.5 mm | 0.2–0.3 mm yüzey katmanını zayıflatmadan gerçekçi ahşap hissi için idealdir. |
| Profil yüzeyi cazip | 170–185°C (kabartma noktasında) | PVC Vicat yumuşatma noktası (~80°C) üzerinde olmalı, ancak aşağıda bozulma (~195°C). |
Kabartma Silindiri Tasarımı
Roller tipik olarak krom kaplama sertleştirilmiş çeliktir lazer destekli bir model. Anahtar tasarım konuları:
- Tahıl yönü: Zemin kaplaması için uzunlamasına bir damar deseni (ekstrüzyon yönüne paralel) en doğal görünüyor. Duvar panelleri için çapraz damarlı veya rastgele desenler çeşitlilik katar.
- Desen tekrar uzunluğu: Rollerin çevresi, ortak yönetim uzunluklarının tam bir divizör olmamalıdır ( görünür desen tekrardan kaçınmak için). Standart olmayan boşlukları kullanın (ø200 mm, ø220 mm, ø250 mm yerine).
- Yayın kaplaması: Silindir yüzeyindeki PTFE (Teflon) kaplama WPC malzemenin yapışmasını önler. Üretim miktarına bağlı olarak kaplamayı her 3–6 ayda bir yenileyin.
3. Zımparalama: Gerçekçi Ahşap Doku Oluşturma
Sanding, en otantik ahşap hissi yaratan çevrimdışı (post-ex Attack) bir süreçtir. Fiziksel olarak, yüzey polimer derisini altında ortaya çıkarmak, gerçek ahşap gibi hissettiren bir doku oluşturmak için kaldırır, çünkü kısmendir.
Zımparalama işleminin adımları
- Kaba zımparalama: 80–120 kumlu bant zımpara, polimer açısından zengin yüzey katmanını (0.1–0.3 mm) kaldırır. Bu, ahşap liflerini açığa çıkarır ve birincil dokuyu oluşturur.
- İnce zımparalama: 180–240 kaba zımpara izlerini düzeltmek ve düzgün mat bir yüzey oluşturmak için kum.
- Toz giderme: Yüksek basınçlı hava üfleme veya fırça temizleyici, ahşap damarlı yarıklardaki zımpara tozunu temizler.
WPC Profilleri İçin Zımparalama Düzeni
| Ürün Türü | Kum Sırası | Derinlik Derinliği | Bant Hızı | Besleme Hızı |
|---|---|---|---|---|
| WPC Deck | 100 → 180 → 240 | 0.15–0.25 mm | 12–18 m/s | 6–12 m/min |
| WPC Duvar Panelleri | 120 → 220 | 0.10–0.15 mm | 10–15 m/s | 8–15 m/min |
| WPC Kapılar | 80 → 150 → 220 | 0.20–0.35 mm | 15–20 m/s | 4–8 m/min |
WPC zımparalamada temel nokta, formülasyondaki ahşap tozunun tane boyutuyla uyum sağlamaktır. Ahşap tozu 80–100 mesh ise 100 kum zımpara en doğal dokuyu oluşturur. Daha ince ahşap tozu (120–150 mesh), daha pürüzsüz ve saten bir his için 180+ kum zımpara ile eşleştirilir.
4. Tel Fırçalama: Derin Ahşap Tahıl Rölyefi
Kablolu fırçalama kumlamanın ötesinde bir adımdır. Çelik veya plastik tel fırçaları agresif bir şekilde yumuşak polimer bileşeni yüzey tabakasından uzaklaştırır, rahatlamaya devam eden daha sert ahşap partikülleri terk eder. Bu, premium ürünler için son derece arzu edilen derin bir dokulu, havalı bir görünüm yaratır.
Fırçalama ve Zımparalama
| Özellik | Sanding | Tel Fırçalama |
|---|---|---|
| Malzeme çıkarma mekanizması | Aşındırıcı (her şeyi eşit şekilde keser) | Seçici (removes polimer tercihli) |
| Son yüzey | Üniforma matte doku | Derin kabartma, ahşap lifleri gururla ayakta duruyor |
| Doku derinliği | 0.1–0.25 mm | 0.3–0.8 mm |
| Şunun için en iyisi: | Zemin kaplaması, duvar panelleri | Premium güverte, cladding, kapılar |
| Prodüksiyon hız etkisi | Asgari | Önemli (slower process) |
| Maliyet ekleyici | US$0.50–1.00/m2 | US$1.50–3.00/m2 |
Fırça Seçimi
- Çelik tel fırçaları (0.3–0.5 mm tel): İlk geçişte derin dokulama için kullanılan agresif malzeme çıkarma. Risk: Açık renkli WPC'de metal izleri bırakabilir.
- Renkli-abrasif fırçalar ( SiC veya Al2O3 gömülü): Daha yumuşaktır, metal kirliliği yoktur, pasın bitirilmesi için idealdir. WPC için 80–120 kumlu gömülü naylon fırçalar kullanın.
- Kombinasyon: İlk istasyonda derin doku için çelik fırça, ikinci istasyonda pürüzleri düzeltmek için aşındırıcı naylon fırça kullanılır. Bu, üst segment WPC deck hatlarında standart düzendir.
5. Renk Derinliği için Termal Tedavi
Zımparalama veya fırçalama sonrasında ısıl işlem (180–220°C, 30–90 saniye) yüzeydeki ağaç liflerini kısmen karamelize ederek daha koyu, daha zengin bir renk oluşturur. Bu, premium WPC zemin kaplamasının daha çok tropik sert ağaca benzemesini sağlayan "gizli sos"tur. Fırçalama istasyonundan sonra kızılötesi (IR) ısıtıcılar veya sıcak hava tünelleri hat içinde kullanılır.
Dikkat: Aşırı ısıtma (>230°C) PVC bileşeni ortadan kaldırır, sarı ve sertliğe neden olur. Sıcaklık IR pirometre geri bildirimiyle tam olarak kontrol edilmelidir.
6. Hat İçi ve Çevrimdışı Yüzey İşlemi
| Yaklaşım | Süreçler Mümkün | Avantajları | Dezavantajları |
|---|---|---|---|
| Satır içi (ekstrüzyon hattında) | Yalnızca kabartma | Ekstra bir işlem yok; Kuru yardımlardan ısı fışkırır; daha düşük iş maliyeti | Kabartma ile sınırlıdır; Kabartma kalitesi nedeniyle sınırlanan hat hızı |
| Offline (separate istasyonu) | Sanding, fırçalama, termal tedavi, UV kaplama | Bağımsız hız optimizasyonu; birden fazla tedavi mümkündür; daha yüksek kalite | Ekstra kullanım, işçilik ve zemin alanı; daha yüksek yatırım |
| Hibrit (satır içi kabartma + çevrimdışı sonlandırma) | Hat içi kabartma + çevrimdışı zımparalama/fırçalama | Her iki dünyanın da en iyisi; kabartma temel doku sağlar, çevrimdışı ise onu derinleştirir | En yüksek toplam yatırım |
Çoğu üretici için en uygun kurulum şudur: Inline embossing on the Bulk production line takip ederek takip ederek çevrimdışı kumlama veya fırçalama Sadece premium ürün notları için. Bu, aynı üretim hattından standart ve premium ürünleri çalıştırmanıza izin verir.
7. Yaygın Yüzey İşlem Kusurları
| Kusur | Sebep | Çözüm Çözüm çözümü |
|---|---|---|
| Beow embossing (faint tahıl) | Roller çok soğuk; yetersiz baskı; profil soğutması çok hızlı | Silindir sıcaklığını 140–150°C'ye artırın; basıncı arttırın; Embosser'ı ölüme yaklaştırın |
| Kabartma silindirine yapışan malzeme | Roller çok sıcak; dışlanmış salıverme kaplaması; aşırı dışlayıcı | Rolleri tamamen azaltın; File ile yeniden kaplama; dışlayıcıyı formülasyonda azaltın |
| Hiç bir kumayak (hazırda ve sağ) | Yok kemer basıncı; sanding kemeri giymek; tahta düz değil | Kayış gerginliğini ve merdane düzlüğünü kontrol edin; kayışı değiştirin; Kalibrasyondan tahtanın düzlüğünü kontrol edin |
| Zımparalamadan kaynaklanan yanık izleri | Aşırı bant hızı; tozla tıkanmış ince tanecik; Yetersiz toz emme | kemer hızını azaltın; temiz ya da yerinin değiştirilmesi; toz ekstraksiyonu geliştirmek |
| Fırçalamadan sonra bulanık yüzey | Wood fibers torn rather than kesim; naylon fırça çok fazla coarse | fırça basıncı azaltın; son geçiş için ince naylon fırça kullanın; üretim hattı hızını artırmak |
| Isıl işlem sonrası renk değişimi | Yok ısıtma; ahşap toz kaynağı tutarsız | IR ısıtıcıları kalibre edin; tutarlı ağaç türleri kullanın; farklı ahşap tozu partilerini karıştırın |
WPC Yüzey İşlem Ekipmanı mı arıyorsunuz?
Entegre kabartma sistemli komple WPC ekstrüzyon hatları ve hat dışı son işlemler için bağımsız zımparalama ve fırçalama istasyonları sağlıyoruz.
Teklif İsteme Alıntıİlgili Makaleler & Ürünler
- WPC Formülasyonu: Ahşap Tozu Oranı Kılavuzu
- WPC Bağlayıcı Ajan Seçim Kılavuzu
- PVC Laminasyon ve Sıcak Baskı Kılavuzu
- Ürünler: WPC Dış Mekân Deck Üretim Hattı | WPC Duvar Paneli Üretim Hattı | WPC Dış Cephe Kaplama Üretim Hattı | WPC Kapı Üretim Hattı
Sonuç
US$8/m2 ile US$20/m2 fiyatındaki WPC deck levhaları arasındaki fark büyük ölçüde yüzey işlemidir. Hat içi kabartma, düşük ek maliyetle temel ahşap deseni sağlar. Hat dışı zımparalama ve tel fırçalama, dokunma hissini görünümle uyumlu hâle getirerek ürünü üst segmente taşır. Başarılı WPC üreticileri standart ürünler için hat içi kabartmaya, üst segment ürünler için ise hat dışı son işlem istasyonlarına yatırım yapar; böylece ana ekstrüzyon hattını gereksiz yere karmaşıklaştırmadan pazar kapsamını genişletir.