
Обработка поверхности WPC: Тиснение, шлифовка и чистка щеткой
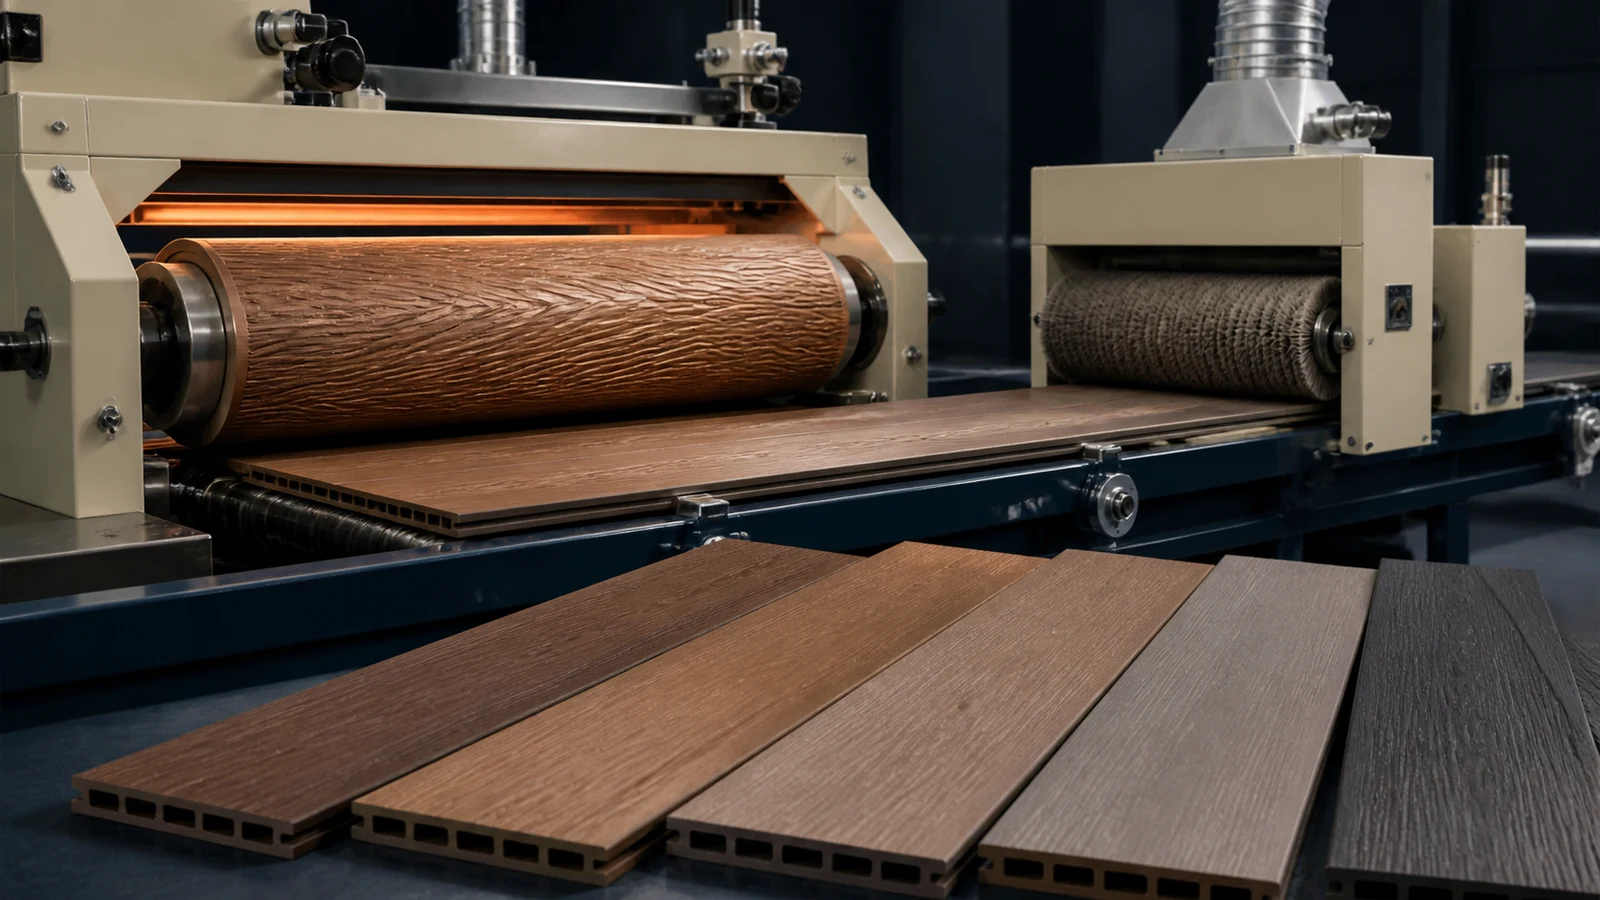
Изделия из ДПК (древесно-пластикового композита) продаются благодаря тому, насколько убедительно они выглядят и ощущаются как натуральное дерево. Базовая экструзия придает вам форму и цвет, но именно обработка поверхности превращает пластиковую доску в террасная доска под дерево или стеновая панель за которые конечные пользователи готовы платить больше. В этом руководстве рассматриваются три основных процесса обработки поверхности — тиснение, шлифовка и чистка кистью — и объясняется, как интегрировать их в линию или автономно с вашей экструзионной линией ДПК.
1. Почему обработка поверхности важна для ДПК
Экструдированные профили ДПК выходят из матрицы с гладкой поверхностью, напоминающей пластик. Даже если маточная смесь окрашена под дерево, ее поверхность воспринимается потребителями как «поддельная». Обработка поверхности решает одновременно четыре задачи:
- Эстетика: Создает реалистичную текстуру и глубину древесины.
- Сопротивление скольжению: Текстурированные поверхности обеспечивают лучшее сцепление (критически важно для открытый настил)
- Скрытие царапин: Текстурированные поверхности лучше скрывают мелкие царапины, чем гладкие поверхности.
- Воспринимаемая ценность: Продукт из ДПК с хорошей текстурой может стоить 20–40% более высокую цену, чем его гладкий эквивалент.
2. Тиснение (горячее), точность, градусы
Тиснение является наиболее распространенным способом обработки поверхности ДПК и единственным, который можно выполнять полностью в процессе экструзии.
Как это работает
Ролик для тиснения (стальной валик с гравировкой под древесину) устанавливается в секции калибровки/калибровки экструзионной линии сразу после матрицы. Горячий профиль ДПК (170–180°C на поверхности) проходит через валик для тиснения под контролируемым давлением, и рисунок навсегда переносится на поверхность, прежде чем он остынет и затвердеет.
Ключевые параметры
| Параметр | Рекомендуемый диапазон | Эффект |
|---|---|---|
| Температура ролика | 120–150°C | Слишком холодно: малая глубина тиснения. Слишком жарко: материал прилипает к валу. |
| Давление тиснения | 0.3–0.8 MPa (пневматический) | Более высокое давление = более глубокое зерно. Чрезмерное давление искажает размеры профиля. |
| Скорость линии | 0.5–2.5 m/min | Более низкие скорости позволяют выполнять более глубокое тиснение. Для более быстрых линий требуются установки с несколькими роликами. |
| Глубина рисунка | 0.1–0.5 mm | 0.2–0.3 mm оптимален для реалистичного ощущения древесины без ослабления поверхностного слоя. |
| Температура поверхности профиля | 170–185°C (в месте тиснения) | Температура размягчения ПВХ по Вика должна быть выше (~80°C), но ниже температуры разложения (~195°C). |
Дизайн ролика для тиснения
Ролик обычно изготовлен из закаленной стали с хромовым покрытием и узором, выгравированным лазером. Ключевые соображения по дизайну:
- Направление зерна: Для террасной доски наиболее естественно выглядит продольный рисунок волокон (параллельный направлению экструзии). Для стеновых панелей перекрестные или случайные узоры добавляют разнообразия.
- Длина раппорта узора: Окружность ролика не должна быть точным делителем длины обычной доски (во избежание видимого повторения рисунка). Используйте нестандартные окружности (ø200 mm, ø220 mm вместо ø250 mm).
- Разделительное покрытие: Покрытие из ПТФЭ (тефлона) на поверхности ролика предотвращает прилипание ДПК. Повторное покрытие каждые 3–6 месяцев в зависимости от объема производства.
3. Шлифование: создание реалистичной текстуры дерева
Шлифование — это автономный (постэкструзионный) процесс, который создает максимально аутентичный вид древесины. Он физически удаляет поверхностную полимерную оболочку, обнажая древесные волокна под ней, создавая текстуру, которая ощущается как настоящая древесина, потому что частично это так.
Этапы процесса шлифования
- Грубое шлифование: Ленточная шлифовальная машина 80–120 удаляет богатый полимером поверхностный слой (0.1–0.3 mm). Это обнажает древесные волокна и создает первичную текстуру.
- Тонкая шлифовка: Зерна 180–240 для сглаживания грубых следов шлифовки и создания равномерного матового покрытия.
- Удаление пыли: Продувка воздухом под высоким давлением или очиститель щеткой удаляют шлифовальную пыль из щелей древесины.
Конфигурация шлифования для профилей WPC
| Тип продукта | Последовательность шлифовки | Глубина шлифования | Скорость ленты | Скорость подачи |
|---|---|---|---|---|
| ДПК Террасная доска | 100 → 180 → 240 | 0.15–0.25 mm | 12–18 m/s | 6–12 m/min |
| Стеновые панели ДПК | 120 → 220 | 0.10–0.15 mm | 10–15 m/s | 8–15 m/min |
| Двери из ДПК | 80 → 150 → 220 | 0.20–0.35 mm | 15–20 m/s | 4–8 m/min |
Ключом к шлифованию ДПК является подбор размера частиц древесного порошка в рецептуре. Если у вас древесный порошок размером 80–100, шлифовка зернистостью 100 создаст наиболее естественную текстуру. Более мелкий древесный порошок (сетка 120–150) в сочетании с шлифовкой зернистостью 180+ обеспечивает более гладкое и атласное ощущение.
4. Проволочная брашировка: глубокий рельеф древесины
Чистка проволочной щеткой выходит за рамки шлифования. Вращающиеся щетки из стальной или нейлоновой проволоки агрессивно удаляют более мягкие полимерные компоненты с поверхностного слоя, оставляя более твердые частицы древесины рельефными. Это создает глубокую текстуру, внешний вид состаренной древесины, что очень желательно для продуктов премиум-класса.
Чистка против шлифовки
| Особенность | Шлифование | Проволочная чистка |
|---|---|---|
| Механизм удаления материала | Абразивный (режет все ровно) | Селективный (предпочтительно удаляет полимер) |
| Окончательная поверхность | Однородная матовая текстура | Глубокий рельеф, гордо возвышающиеся древесные волокна. |
| Глубина текстуры | 0.1–0.25 mm | 0.3–0.8 mm |
| Лучшее для | Террасная доска, стеновые панели | Премиум террасная доска, облицовка, двери |
| Влияние на скорость производства | Минимальный | Значительный (более медленный процесс) |
| Сумматор затрат | US$0.50–1.00/м2 | US$1.50–3.00/м2 |
Выбор кисти
- Щетки из стальной проволоки (0.3–0.5 mm проволока): Агрессивное удаление материала, используемое для глубокого текстурирования при первом проходе. Риск: может оставить металлические следы на светлом ДПК.
- Нейлоновые абразивные щетки (со встроенным SiC или Al2O3): Мягкая обработка, без загрязнения металла, идеальна для чистового прохода. Используйте нейлоновые щетки с зернистостью 80–120 для ДПК.
- Комбинация: Стальная щетка для первой станции (глубокий рельеф), нейлон-абразивная для второй станции (сглаживание). Это стандартная установка для высококачественных линий настила из ДПК.
5. Термическая обработка для глубины цвета
Термическая обработка (180–220°C в течение 30–90 секунд) после шлифования или чистки щеткой создает более темный и насыщенный цвет за счет частичной карамелизации поверхностных древесных волокон. Это «секретный соус», который делает настил из ДПК премиум-класса более похожим на тропическую древесину лиственных пород. Инфракрасные (ИК) обогреватели или туннели с горячим воздухом используются в линии после щеточной станции.
Внимание: Перегрев (>230°C) разрушает компонент ПВХ, вызывая пожелтение и ломкость. Температуру необходимо точно контролировать с помощью обратной связи ИК-пирометра.
6. Линейная и автономная обработка поверхности
| Подход | Возможные процессы | Преимущества | Недостатки |
|---|---|---|---|
| Линейный (на экструзионной линии) | Только тиснение | Никакой дополнительной обработки; тепло от экструзионных средств для тиснения; более низкая стоимость рабочей силы | Ограничено тиснением; скорость линии ограничена качеством тиснения |
| Офлайн (отдельная станция) | Шлифование, кисть, термическая обработка, УФ-покрытие. | Независимая оптимизация скорости; возможно несколько процедур; более высокое качество | Дополнительная погрузочно-разгрузочная работа, рабочая сила и площадь помещения; более высокие инвестиции |
| Гибрид (линейное тиснение + автономная финишная обработка) | Тиснение в процессе + шлифовка/брашировка в автономном режиме | Лучшее из обоих миров; тиснение обеспечивает базовую текстуру, офлайн-углубляет ее | Самый высокий общий объем инвестиций |
Для большинства производителей оптимальная настройка такова: линейное тиснение на экструзионной линии за которым следует автономная шлифовка или чистка щеткой только для продуктов премиум-класса. Это позволяет использовать стандартные и премиальные продукты из одной линейки.
7. Распространенные дефекты обработки поверхности
| Дефект | Причина | Решение |
|---|---|---|
| Мелкое тиснение (слабая зернистость) | Ролик слишком холодный; недостаточное давление; профиль охлаждается слишком быстро | Увеличьте температуру роликов до 140–150°C; повысить давление; расположите принтер ближе к смерти |
| Материал прилипает к валику для тиснения | Ролик слишком горячий; изношенное антиадгезионное покрытие; чрезмерная внешняя смазка | Уменьшите температуру ролика; повторное покрытие ПТФЭ; уменьшить количество внешней смазки в рецептуре |
| Неравномерное шлифование (полосы слева и справа) | Неравномерное давление ремня; изношенная шлифовальная лента; доска не плоская | Проверьте натяжение ремня и плоскостность валика; заменить ремень; проверьте плоскостность платы после калибровки |
| Следы ожогов от шлифовки | Чрезмерная скорость ленты; мелкий песок, забитый пылью; недостаточное пылеудаление | Уменьшите скорость ленты; очистить или заменить ремень; улучшить пылеудаление |
| Нечеткая поверхность после чистки | Древесные волокна скорее рвутся, чем разрезаются; нейлоновая щетка слишком грубая | Уменьшите давление щетки; для финального прохода используйте более тонкую нейлоновую кисть; увеличить скорость линии |
| Изменение цвета после термической обработки | Неравномерный нагрев; происхождение древесного порошка противоречиво | Калибровка ИК-обогревателей; используйте одинаковые породы древесины; смешивать различные партии древесного порошка |
Ищете оборудование для обработки поверхностей из ДПК?
Мы поставляем комплектные экструзионные линии ДПК со встроенным тиснением, а также отдельные станции шлифования и чистки щеткой для автономной отделки.
Запросить цену на оборудованиеПохожие статьи и продукты
- Состав WPC: руководство по соотношению древесного порошка
- Руководство по выбору связующего агента WPC
- Руководство по ламинированию и горячему тиснению ПВХ
- Продукты: Декинговая машина ДПК | Машина для стеновых панелей WPC | Облицовочная машина ДПК | Дверная машина ДПК
Заключение
Разница между террасной доской из ДПК US$8/м2 и террасной доской из ДПК US$20/м2 во многом заключается в обработке поверхности. Встроенное тиснение дает вам базовый вид древесины при минимальных дополнительных затратах. Автономная шлифовка и чистка проволочной щеткой поднимают продукт до уровня премиум-класса, где тактильные ощущения соответствуют визуальным. Наиболее успешные производители ДПК инвестируют в оба направления — в поточное тиснение для своей стандартной линейки продукции и в автономные станции финишной обработки для артикулов премиум-класса — максимизируя охват рынка, не усложняя при этом основную экструзионную линию.