
Tratamiento de superficies de WPC: estampado, lijado y cepillado
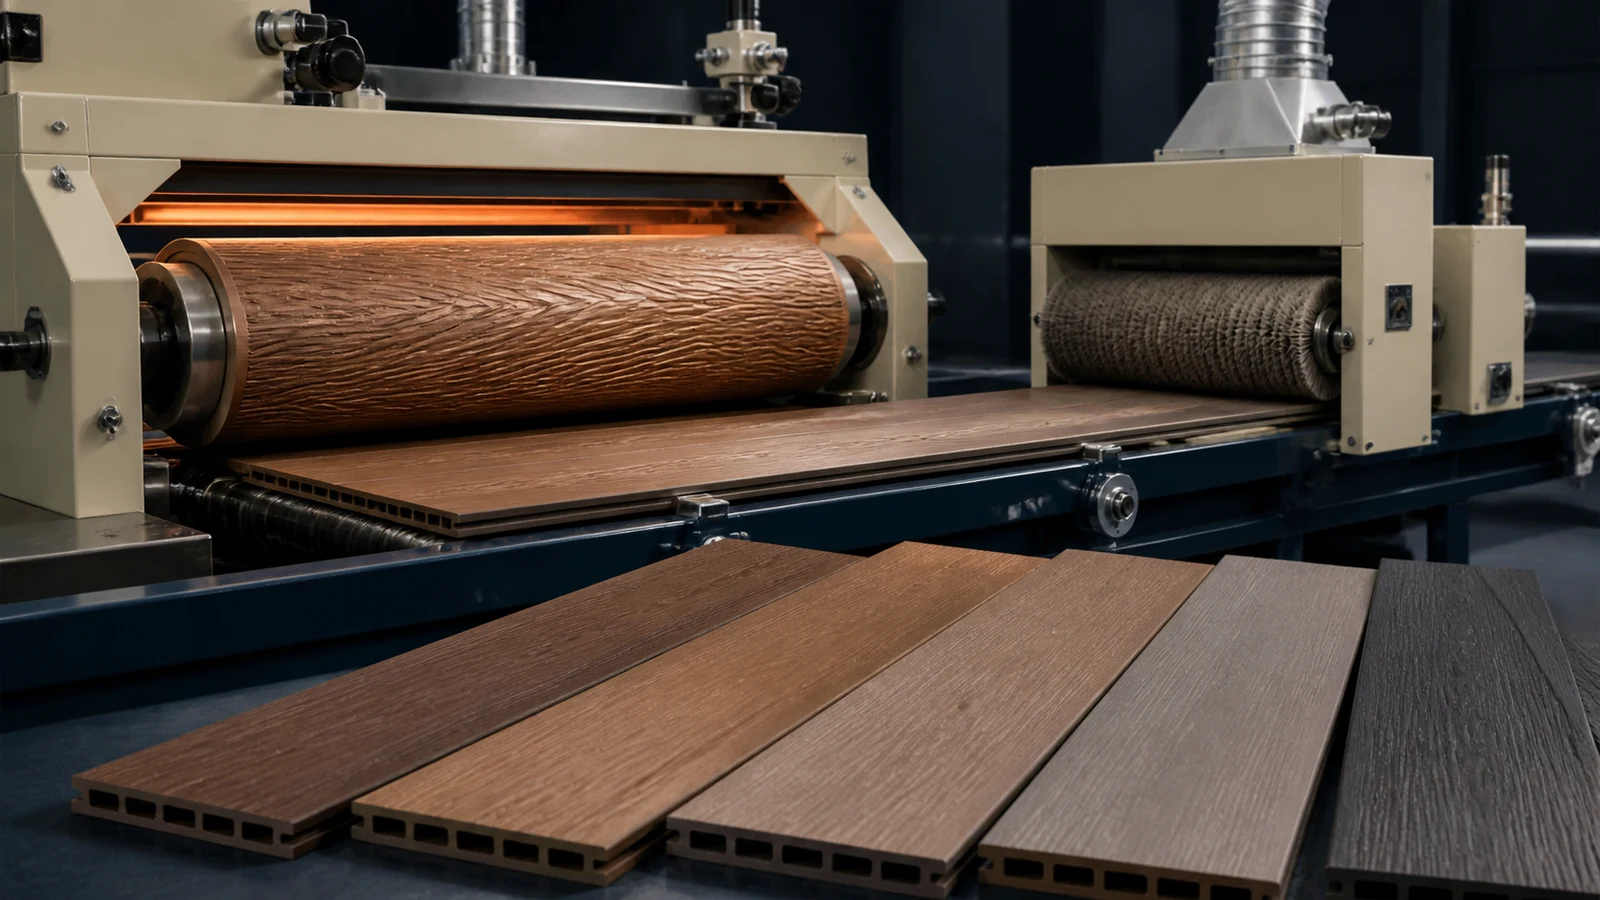
Los productos WPC (compuesto de madera y plástico) se venden por lo convincentes que se ven y se sienten como madera real. La extrusión de la base le da forma y color, pero es el tratamiento de la superficie lo que transforma un tablero con apariencia de plástico en un tarimas tipo madera o panel de pared por los que los usuarios finales están dispuestos a pagar una prima. Esta guía cubre los tres procesos principales de tratamiento de superficies (estampado, lijado y cepillado) y explica cómo integrarlos en línea o fuera de línea con su línea de extrusión de WPC.
1. Por qué es importante el tratamiento de superficies para WPC
Los perfiles extruidos de WPC salen del troquel con una superficie lisa similar al plástico. Incluso con el masterbatch de color madera, la superficie es percibida como "falsa" por los consumidores. El tratamiento superficial resuelve cuatro problemas simultáneamente:
- Estética: Crea textura y profundidad realistas de vetas de madera.
- Resistencia al deslizamiento: Las superficies texturizadas proporcionan un mejor agarre (crítico para terrazas al aire libre)
- Ocultación de arañazos: Las superficies texturizadas ocultan rayones menores mejor que las superficies lisas
- Valor percibido: Un producto de WPC con buena textura puede alcanzar un precio 20–40% más alto que un equivalente liso
2. Estampado (en caliente), Precisión, Grados
El estampado es el tratamiento superficial de WPC más común y el único que se puede realizar completamente en línea durante la extrusión.
Cómo funciona
Un rodillo de estampado (rodillo de acero grabado con un patrón de veta de madera negativo) se monta en la sección de calibración/tamaño de la línea de extrusión, inmediatamente después del troquel. El perfil de WPC caliente (170–180°C en la superficie) pasa a través del rodillo de estampado bajo presión controlada y el patrón se transfiere permanentemente a la superficie antes de que se enfríe y endurezca.
Parámetros clave
| Parámetro | Rango recomendado | Efecto |
|---|---|---|
| Temperatura del rodillo | 120–150°C | Demasiado frío: poca profundidad de relieve. Demasiado caliente: el material se pega al rodillo. |
| presión de estampado | 0.3–0.8 MPa (neumático) | Mayor presión = grano más profundo. Una presión excesiva distorsiona las dimensiones del perfil. |
| Velocidad de línea | 0.5–2.5 m/min | Las velocidades más lentas permiten un estampado más profundo. Las líneas más rápidas necesitan configuraciones de múltiples rodillos. |
| Profundidad del patrón | 0.1–0.5 mm | 0.2–0.3 mm es óptimo para lograr una sensación realista de la madera sin debilitar la capa superficial. |
| Temperatura de la superficie del perfil | 170–185°C (en el punto de estampado) | Debe estar por encima del punto de ablandamiento Vicat del PVC (~80°C) pero por debajo de la degradación (~195°C). |
Diseño de rodillo de estampado
El rodillo suele ser de acero endurecido cromado con un patrón grabado con láser. Consideraciones clave de diseño:
- Dirección del grano: Para terrazas, un patrón de veta longitudinal (paralelo a la dirección de extrusión) parece más natural. Para los paneles de pared, los patrones de vetas cruzadas o aleatorios añaden variedad.
- Longitud de repetición del patrón: La circunferencia del rodillo no debe ser un divisor exacto de las longitudes comunes de las tablas (para evitar repeticiones visibles del patrón). Utilice circunferencias no estándar (ø200 mm, ø220 mm en lugar de ø250 mm).
- Recubrimiento de liberación: El revestimiento de PTFE (teflón) en la superficie del rodillo evita que el WPC se pegue. Vuelva a aplicar cada 3–6 meses dependiendo del volumen de producción.
3. Lijado: creación de una textura de madera realista
El lijado es un proceso fuera de línea (postextrusión) que crea la sensación de madera más auténtica. Elimina físicamente la capa de polímero de la superficie para exponer las fibras de madera que se encuentran debajo, creando una textura que se siente como madera real porque en parte lo es.
Pasos del proceso de lijado
- Lijado grueso: La lijadora de banda de arena 80–120 elimina la capa superficial rica en polímeros (0.1–0.3 mm). Esto expone las fibras de la madera y crea la textura primaria.
- Lijado fino: Grano 180–240 para suavizar las marcas de lijado gruesas y crear un acabado mate uniforme.
- Eliminación de polvo: El limpiador con cepillo o soplado de aire a alta presión elimina el polvo del lijado de las grietas de la veta de la madera.
Configuración de lijado para perfiles WPC
| Tipo de producto | Secuencia de arena | Profundidad de lijado | Velocidad de la correa | Velocidad de alimentación |
|---|---|---|---|---|
| Terrazas de WPC | 100 → 180 → 240 | 0.15–0.25 mm | 12–18 m/s | 6–12 m/min |
| Paneles de pared de WPC | 120 → 220 | 0.10–0.15 mm | 10–15 m/s | 8–15 m/min |
| Puertas WPC | 80 → 150 → 220 | 0.20–0.35 mm | 15–20 m/s | 4–8 m/min |
La clave para lijar WPC es hacer coincidir el tamaño de las partículas de polvo de madera en la formulación. Si su polvo de madera es una malla 80–100, lijar con grano 100 crea la textura más natural. El polvo de madera más fino (120–150 malla) se combina con el lijado de grano 180+ para una sensación más suave y satinada.
4. Cepillado de alambre: relieve profundo de vetas de madera
El cepillado con alambre va un paso más allá del lijado. Los cepillos giratorios de alambre de acero o nailon eliminan agresivamente el componente de polímero más blando de la capa superficial, dejando las partículas de madera más duras en relieve. Esto crea una apariencia de madera desgastada y de textura profunda que es muy deseable para productos premium.
Cepillado versus lijado
| Característica | Lijado | Cepillado de alambre |
|---|---|---|
| Mecanismo de eliminación de material | Abrasivo (corta todo uniformemente) | Selectivo (elimina polímero preferentemente) |
| Superficie final | Textura mate uniforme | Relieve profundo, fibras de madera orgullosas |
| Profundidad de textura | 0.1–0.25 mm | 0.3–0.8 mm |
| Lo mejor para | Terrazas, paneles de pared | Terrazas, revestimientos y puertas de primera calidad. |
| Impacto en la velocidad de producción | mínimo | Significativo (proceso más lento) |
| Sumador de costos | US$0.50–1.00/m2 | US$1.50–3.00/m2 |
Selección de pincel
- Cepillos de alambre de acero (0.3–0.5 mm alambre): Eliminación agresiva de material, utilizada para texturizado profundo de primera pasada. Riesgo: puede dejar marcas metálicas en WPC de color claro.
- Cepillos de nailon-abrasivos (con SiC o Al2O3 incrustados): Más suave, sin contaminación de metales, ideal para pasadas de acabado. Utilice cepillos de nailon con grano 80–120 para WPC.
- Combinación: Cepillo de acero para la primera estación (relieve profundo), nailon-abrasivo para la segunda estación (alisado). Esta es la configuración estándar para las líneas de terrazas de WPC de alta gama.
5. Tratamiento térmico para la profundidad del color
El tratamiento térmico (180–220°C durante 30–90 segundos) después de lijar o cepillar crea un color más oscuro y rico al caramelizar parcialmente las fibras de la madera de la superficie. Esta es la "salsa secreta" que hace que las terrazas de WPC de primera calidad se parezcan más a la madera dura tropical. Se utilizan calentadores infrarrojos (IR) o túneles de aire caliente en línea después de la estación de cepillado.
Precaución: El sobrecalentamiento (>230°C) degrada el componente de PVC, provocando coloración amarillenta y fragilidad. La temperatura debe controlarse con precisión con retroalimentación del pirómetro IR.
6. Tratamiento de superficies en línea versus fuera de línea
| Enfoque | Procesos posibles | Ventajas | Desventajas |
|---|---|---|---|
| En línea (en línea de extrusión) | Sólo relieve | Sin manipulación adicional; el calor de la extrusión ayuda al estampado; menor costo laboral | Limitado al estampado; velocidad de línea limitada por la calidad del estampado |
| Sin conexión (estación separada) | Lijado, cepillado, tratamiento térmico, recubrimiento UV. | Optimización de velocidad independiente; múltiples tratamientos posibles; mayor calidad | Manipulación, mano de obra y espacio adicionales; mayor inversión |
| Híbrido (grabado en línea + acabado fuera de línea) | Estampado en línea + lijado/cepillado fuera de línea | Lo mejor de ambos mundos; El relieve proporciona una textura básica, pero sin conexión la profundiza. | Mayor inversión total |
Para la mayoría de los fabricantes, la configuración óptima es: Estampado en línea en la línea de extrusión. seguido por lijado o cepillado fuera de línea sólo para grados de productos premium. Esto le permite ejecutar productos estándar y premium de la misma línea.
7. Defectos comunes del tratamiento de superficies
| defecto | causa | Solución |
|---|---|---|
| Estampado superficial (grano tenue) | Rodillo demasiado frío; presión insuficiente; enfriamiento del perfil demasiado rápido | Aumente la temperatura del rodillo a 140–150°C; aumentar la presión; Coloque la impresora más cerca del troquel. |
| Material pegado al rodillo de estampado | Rodillo demasiado caliente; revestimiento antiadherente desgastado; exceso de lubricante externo | Reduzca la temperatura del rodillo; recubrir con PTFE; Reducir el lubricante externo en la formulación. |
| Lijado desigual (rayas a izquierda y derecha) | Presión desigual de la correa; banda de lijado desgastada; tablero no plano | Verifique la tensión de la correa y la planitud de la platina; reemplazar la correa; comprobar la planitud del tablero desde la calibración |
| Marcas de quemaduras por lijado | Velocidad excesiva de la correa; arena fina obstruida con polvo; extracción de polvo insuficiente | Reducir la velocidad de la cinta; limpiar o reemplazar la correa; mejorar la extracción de polvo |
| Superficie borrosa después del cepillado | Fibras de madera desgarradas en lugar de cortadas; El grano del cepillo de nailon es demasiado grueso. | Reducir la presión del cepillo; utilice un cepillo de nailon más fino para la pasada final; aumentar la velocidad de la línea |
| Variación de color después del tratamiento térmico. | Calentamiento desigual; origen del polvo de madera inconsistente | Calibrar calentadores de infrarrojos; utilice especies de madera consistentes; mezclar diferentes lotes de polvo de madera |
¿Busca equipos de tratamiento de superficies de WPC?
Suministramos líneas completas de extrusión de WPC con estampado integrado, además de estaciones independientes de lijado y cepillado para acabado fuera de línea.
Solicitar cotización de equiposArtículos y productos relacionados
- Formulación de WPC: Guía de proporciones de polvo de madera
- Guía de selección del agente de acoplamiento WPC
- Guía de laminación de PVC y estampado en caliente
- Productos: Máquina de terrazas de WPC | Máquina de paneles de pared WPC | Máquina de revestimiento de WPC | Máquina de puerta WPC
Conclusión
La diferencia entre una tabla de terraza de WPC de US$8/m2 y una de US$20/m2 es en gran medida el tratamiento de la superficie. El estampado en línea le brinda la apariencia básica de veta de madera a un costo adicional mínimo. El lijado y el cepillado sin conexión elevan el producto al nivel premium, donde la experiencia táctil coincide con la visual. Los fabricantes de WPC más exitosos invierten en ambos (estampado en línea para su gama de productos estándar y estaciones de acabado fuera de línea para SKU premium), maximizando la cobertura del mercado sin complicar demasiado la línea de extrusión central.