
Guía de laminación de PVC y estampado en caliente: acabado de superficies en línea
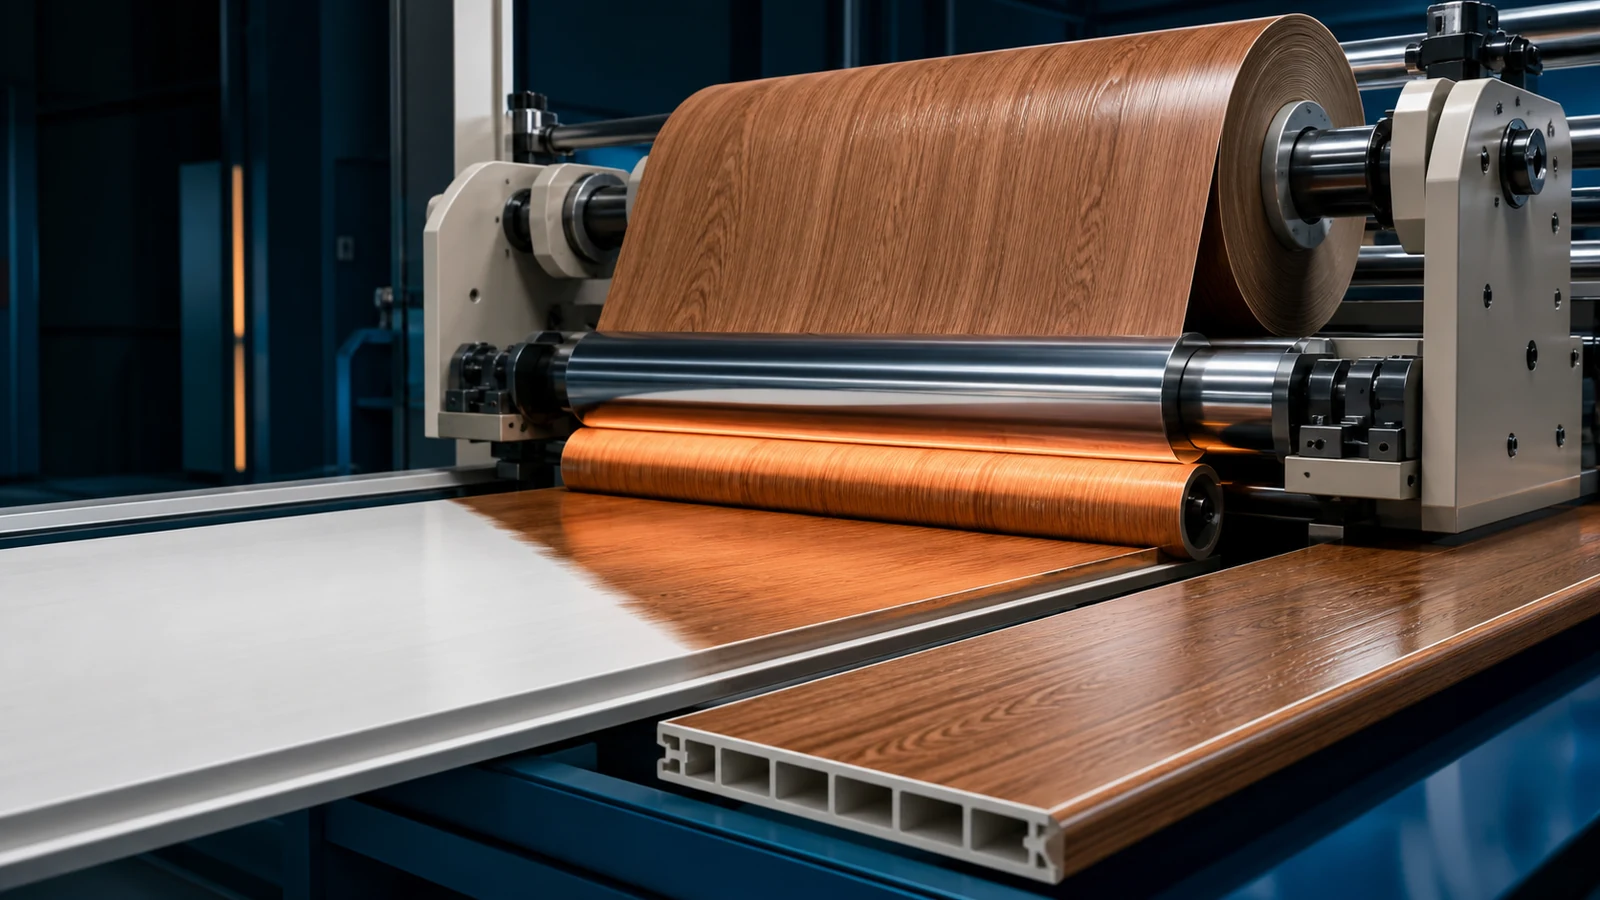
No todos los productos de PVC pueden (o deberían) depender de compuestos pigmentados para su apariencia. La laminación (aplicación de películas decorativas) y el estampado en caliente (transferencia de láminas metálicas o estampadas) abren posibilidades de diseño que la coloración por sí sola no puede lograr: vetas de madera realistas en perfiles de ventana, acabados metálicos en bandas de bordey superficies decorativas de alta gama en marcos de puertas. Esta guía cubre ambos procesos en profundidad, desde la selección de la película hasta los parámetros del proceso y los defectos comunes.
1. Laminación de PVC: aplicación de películas decorativas
La laminación une una película decorativa a la superficie del perfil de PVC mediante calor, presión y adhesivo. El proceso puede ser en línea (integrado con la línea de extrusión) o fuera de línea (post-extrusión), siendo el proceso en línea más económico para producciones de gran volumen.
Tipos de películas para perfiles de PVC
| Tipo de película | Espesor | Aplicaciones | Ventajas | Limitaciones |
|---|---|---|---|---|
| película decorativa de PVC | 80–200 μm | Perfiles de ventanas, marcos de puertas, paneles de pared. | Mismo polímero base que sustrato; excelente vínculo; amplia gama de colores/patrones | Menor resistencia a los rayos UV que el acrílico; puede requerir una capa superior para uso en exteriores |
| Película acrílica (PMMA) | 50–100 μm | Perfiles de ventana premium, aplicaciones al aire libre | Resistencia superior a los rayos UV y a la intemperie; alto brillo; resistente a los arañazos | Mayor costo (2–3x película de PVC); más difícil de unir (necesita adhesivo especial) |
| película de mascota | 12–50 μm | Bordes, molduras de muebles | Alta claridad/brillo; buena resistencia química; reciclable | La unión al PVC requiere una capa de unión o adhesivo; menor resistencia al calor |
| película de polipropileno | 50–120 μm | Perfiles para muebles, molduras decorativas. | Bajo costo; buena resistencia química; ligero | Mala resistencia a los rayos UV; difícil de adherir al PVC (requiere tratamiento corona) |
| Chapa de madera (madera auténtica) | 200–600 μm | Marcos de puertas premium, perfiles de lujo | Aspecto de madera auténtica; atractivo del mercado premium | Caro; manejo delicado; sensibilidad a la humedad; requiere adhesivo de PU |
Sistemas adhesivos
El adhesivo es el puente entre la película y el perfil. Predominan tres sistemas:
- PUR termofusible (poliuretano reactivo): Estándar industrial para la laminación de perfiles de PVC. Aplicado a 120–140°C, se cura con humedad para formar una unión reticulada. Excelente adherencia, resistencia al calor (hasta 90°C) y flexibilidad. Costo: moderado.
- Fusión en caliente de EVA: Menor costo pero menor resistencia al calor (se ablanda a 60–70°C). Aceptable para perfiles de interior no expuestos a la luz solar directa. Costo: bajo.
- Adhesivo acrílico/PU en base disolvente: Unión más fuerte pero requiere túnel de secado y manejo de solventes. Se utiliza para aplicaciones premium/exteriores donde el PUR por sí solo es insuficiente. Costo: alto.
Para 90% de laminación de perfiles de PVC, el termofusible PUR es la elección correcta. Proporciona un excelente equilibrio entre fuerza de unión, velocidad de procesamiento y resistencia al calor. La prima sobre el EVA suele ser de US$0.10–0.20 por metro lineal, lo que es insignificante en comparación con el valor añadido de la laminación.
2. Pasos y parámetros del proceso de laminación
Diseño de línea de laminación en línea
- Precalentamiento del perfil: Los calentadores de infrarrojos o los sopladores de aire caliente elevan la superficie del perfil a 50–70°C. El precalentamiento mejora la humectación y la unión del adhesivo.
- Aplicación de adhesivo: El aplicador de ranura o rodillo aplica una capa uniforme de 50–80 g/m2 de adhesivo termofusible a la superficie del perfil. PUR requiere un sistema cerrado con cobertura de nitrógeno para evitar el curado prematuro por humedad.
- Alimentación y alineación de películas: La película se desenrolla del rollo, se controla la tensión y se guía sobre el perfil adhesivo. Las guías de borde mantienen una alineación de ±0.5 mm.
- Laminación a presión: Una serie de rodillos de presión de silicona o caucho (durómetro 60–70 Shore A) presionan la película sobre el perfil en 0.2–0.5 MPa. El perfil se envuelve alrededor de secciones curvas utilizando rodillos flexibles.
- Enfriamiento: Los rodillos refrigerados por aire o enfriados fijan el adhesivo y estabilizan la unión.
- Recorte de bordes (si es necesario): Las cuchillas giratorias eliminan el exceso de película de los bordes.
Parámetros críticos
| Parámetro | Película de PVC | Película acrílica | Película de PET |
|---|---|---|---|
| Temperatura de la superficie del perfil (en laminación) | 55–65°C | 60–75°C | 55–65°C |
| Temperatura del adhesivo (PUR) | 125–140°C | 130–145°C | 120–135°C |
| Peso de la capa adhesiva | 50–70 g/m2 | 60–80 g/m2 | 50–70 g/m2 |
| Presión del rodillo | 0.2–0.4 MPa | 0.3–0.5 MPa | 0.2–0.4 MPa |
| Velocidad de línea | 5–25 m/min | 3–15 m/min | 5–20 m/min |
| Tensión de la película | 20–40 N | 25–50 N | 15–30 N |
3. Estampado en caliente (transferencia de lámina)
El estampado en caliente transfiere una fina capa de material metálico, pigmentado o estampado de una película portadora (PET) a la superficie de PVC utilizando un troquel de silicona calentado bajo presión. A diferencia de la laminación, que aplica una película continua, el estampado en caliente transfiere solo el área del patrón, ideal para logotipos, rayas decorativas y detalles metálicos selectivos en bandas de borde y perfiles.
Construcción de lámina de estampado en caliente
Una lámina de estampado en caliente es una estructura multicapa sobre un soporte de PET:
- Película portadora (12–25 μm PET): Soporte temporal, eliminado después de la transferencia.
- Capa de liberación: A base de cera, se funde a la temperatura de estampado para separar las capas decorativas del soporte.
- Capa de laca/color (1–3 μm): Proporciona color, patrón o tinte.
- Capa de metalización (opcional, aluminio de 30–50 nm): Crea el acabado metálico por deposición al vacío.
- Adhesivo/capa de apresto (1–2 μm): Adhesivo activado por calor que se adhiere a la superficie de PVC.
Parámetros del proceso de estampado en caliente
| Parámetro | Rango recomendado | Efecto de demasiado bajo | Efecto de demasiado alto |
|---|---|---|---|
| Temperatura del troquel | 140–180°C | Transferencia incompleta; cobertura irregular | Lámina abrasadora; degradación del adhesivo; daños en la superficie del perfil |
| tiempo de permanencia | 0.5–2.0 segundos | Transferencia incompleta | Daño por calor al perfil; producción más lenta |
| Presión de estampado | 0.5–1.5 MPa | Mala adherencia; contacto incompleto | Detalles de perfil aplastados; exceso de lámina extendida más allá del borde del patrón |
| Dureza del molde de silicona | 60–80 Orilla A | Conformidad inadecuada con las superficies curvas. | Deformación excesiva; vida corta del troquel |
El error más común en el estampado en caliente es el sobrecalentamiento. Por encima de 190°C, la mayoría de los compuestos de PVC se ablandan excesivamente y el troquel de estampado en caliente puede deformar la sección transversal del perfil. Comience a 150°C y aumente en incrementos de 5°C hasta lograr la transferencia completa.
4. Laminación en línea versus fuera de línea
| Aspecto | Laminación en línea (en línea) | Laminación sin conexión |
|---|---|---|
| Inversión de capital | Integrado en la línea de extrusión (~US$10,000–20,000 sumador) | Máquina laminadora independiente (~US$15,000–40,000) |
| Eficiencia de producción | Una sola pasada: extruir + laminar en un solo paso | Dos pasadas: extruir, almacenar y luego laminar. Costo de manejo adicional |
| Restricción de velocidad de línea | La velocidad de laminación debe coincidir con la velocidad de extrusión. | Independiente; puede correr más rápido o más lento |
| Temperatura del perfil | Utiliza el calor residual de la extrusión (ahorra energía) | Requiere recalentamiento (agrega costo de energía) |
| Flexibilidad | Limitado: cambiar el tipo/patrón de película requiere detener la línea | Alto: cambio rápido entre tipos y patrones de película |
| control de calidad | Más difícil de inspeccionar; Los defectos afectan toda la producción. | La inspección previa de los perfiles antes de la laminación reduce el desperdicio |
| Lo mejor para | Producción de gran volumen y de un solo patrón (por ejemplo, perfiles de ventanas con vetas de madera blancas) | Producción de múltiples SKU, tiradas cortas, productos premium |
5. Defectos comunes de laminación y estampado en caliente
| defecto | causa | Solución |
|---|---|---|
| Pelado/delaminación de la película | Adhesivo insuficiente; perfil demasiado frío; temperatura del adhesivo demasiado baja | Aumentar el peso de la capa adhesiva; aumentar la temperatura de precalentamiento del perfil; comprobar la temperatura de aplicación de PUR |
| Burbujas/ampollas debajo de la película | Aire atrapado; humedad en la superficie del perfil; desgasificación del adhesivo | Aumentar la presión del rodillo; asegúrese de que el perfil esté seco; Utilice rodillos de presión ranurados para evacuar el aire. |
| Arrugas en la película | Tensión de la película demasiado baja; desalineación; torsión de perfil | Aumentar la tensión de la película; comprobar las guías de los bordes; verificar la rectitud del perfil del troquel |
| Levantamiento/descamación del borde de la película | Adhesivo que no cubre los bordes; película más ancha que la aplicación adhesiva | Ampliar el ancho de aplicación del adhesivo; aumentar la presión del rodillo de borde; comprobar que el ancho de la película coincide con el perfil |
| Transferencia de estampado en caliente incompleta | Temperatura demasiado baja; tiempo de permanencia demasiado corto; presión insuficiente | Aumente la temperatura del troquel en 5–10°C; ampliar el tiempo de permanencia; Compruebe que el troquel de silicona coincida con el contorno del perfil. |
| Lámina adherida al molde de silicona | Temperatura del troquel demasiado alta; capa de liberación incorrecta en el papel de aluminio | Reducir la temperatura del troquel; verificar las especificaciones de la lámina (versión compatible con PVC); limpiar/reemplazar matriz de silicona |
| El acabado metálico parece opaco | Temperatura del troquel demasiado baja; humedad en lámina o perfil; lámina oxidada | Aumentar la temperatura de estampado; almacene el papel de aluminio en condiciones secas (<50% RH); use papel de aluminio nuevo |
| El color se desvanece después de la exposición a los rayos UV. | Grado de película incorrecto para uso en exteriores; Estabilizadores UV insuficientes en la película. | Utilice una película de PVC acrílica o estabilizada contra los rayos UV para aplicaciones en exteriores; aplicar una capa superior transparente de curado UV |
6. Estampación en caliente en cantos: un caso especial
bandas de borde de PVC es una importante aplicación de estampado en caliente. El ancho estrecho (15–60 mm) y la sección transversal delgada (0.4–3.0 mm) requieren consideraciones especiales:
- El respaldo es fundamental: La tira delgada para el canteado debe estar completamente apoyada debajo del troquel de estampado para evitar deformaciones. Utilice una placa trasera contorneada que coincida con el perfil del borde.
- La ventana de temperatura es más estrecha: El material fino se calienta más rápido; Si la temperatura del troquel supera los 170°C, el propio borde puede deformarse. Utilice una temperatura más baja (140–160°C) con una permanencia un poco más larga.
- Estampación rotativa continua: Para el canteado, el estampado rotativo en caliente (rodillo calentado con patrón, en lugar de matriz plana) permite una producción continua a 10–30 m/min. Este es el estándar para la fabricación de cantos.
¿Necesita equipo de laminación o estampado en caliente?
Suministramos líneas de extrusión de PVC con estaciones integradas de laminación en línea y estampado en caliente, además de equipos de acabado independientes.
Solicitar información del equipoArtículos y productos relacionados
- Tratamiento de superficies de WPC: estampado y lijado
- Diseño de troqueles de PVC para perfiles y láminas.
- Guía de formulación de PVC para extrusión de perfiles
- Productos: Máquina de perfil de ventana de PVC | Máquina de bandas de borde de PVC | Máquina de marco de puerta de PVC | Máquina de paneles de pared de PVC
Conclusión
El acabado de superficies mediante laminación y estampado en caliente transforma los perfiles de PVC básicos en productos diferenciados y de mayor margen. Las decisiones clave son: en línea versus fuera de línea (dependiente del volumen), tipo de película (dependiente de la aplicación) y sistema adhesivo (dependiente del rendimiento). La mayoría de los fabricantes comienzan con la laminación PUR en línea utilizando películas decorativas de PVC para sus productos principales y luego agregan capacidad de estampado en caliente fuera de línea para SKU premium. La inversión normalmente se amortiza en 6–12 meses gracias a la prima de precio de 15–30% que los perfiles terminados tienen sobre sus equivalentes blancos simples.