
Руководство по ламинированию и горячему тиснению ПВХ: линейная обработка поверхности
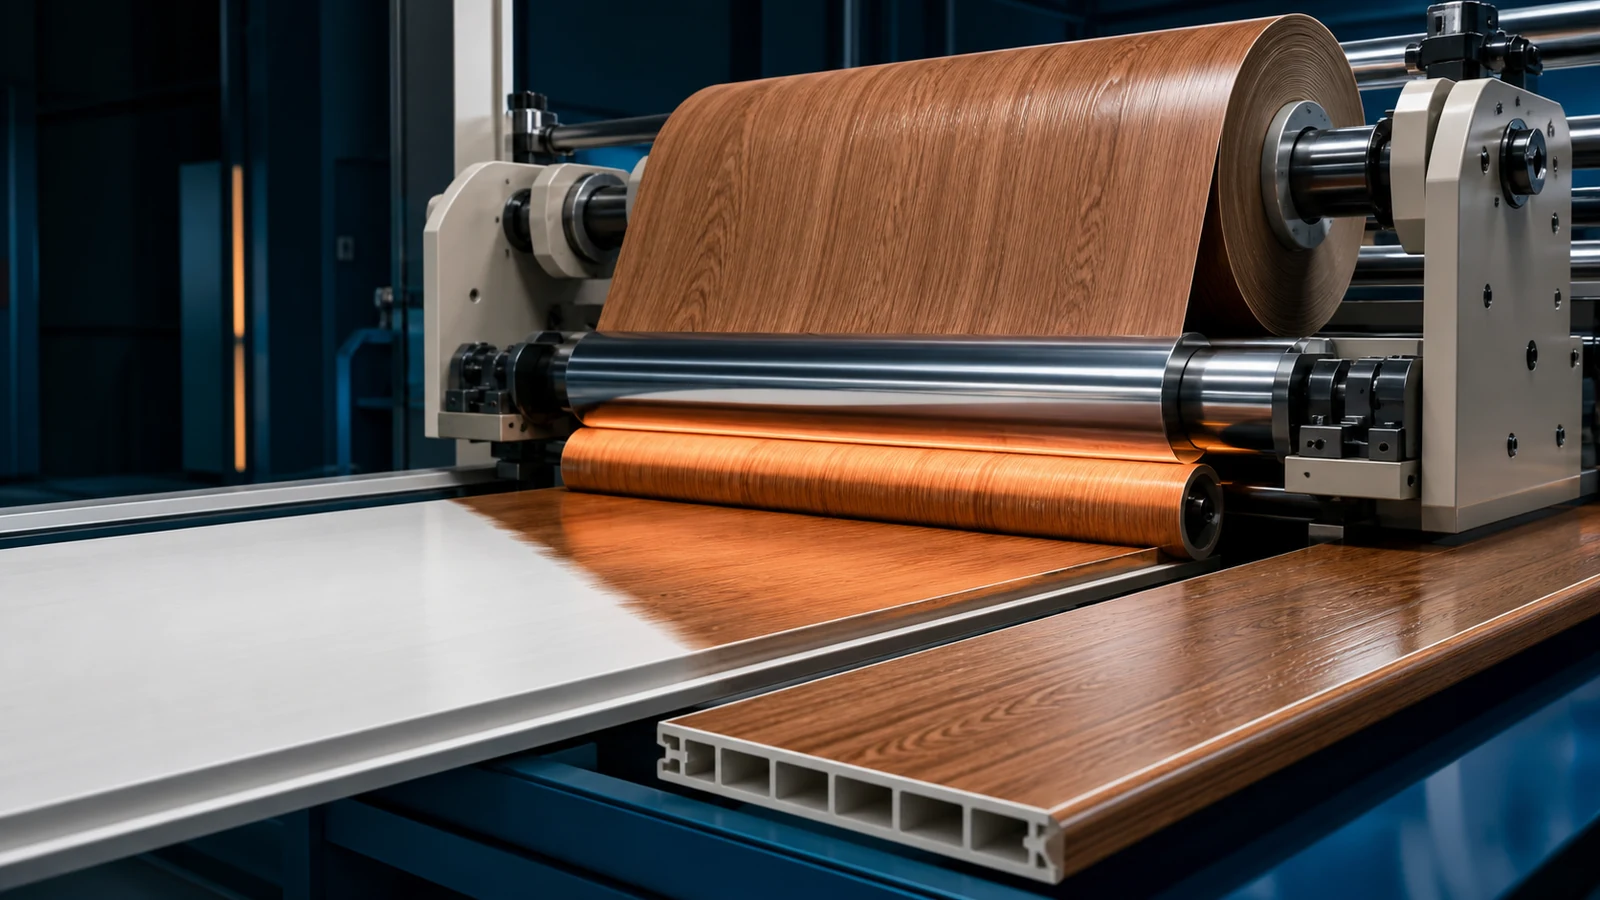
Не каждое изделие из ПВХ может (или должно) придавать внешний вид пигментированному составу. Ламинирование (нанесение декоративных пленок) и горячее тиснение (перенос металлизированной или узорчатой фольги) открывают возможности дизайна, которых невозможно достичь с помощью одной только окраски: реалистичная текстура дерева на оконные профили, металлическая отделка на кромкооблицовкаи высококачественные декоративные поверхности на дверные коробки. В этом руководстве подробно рассматриваются оба процесса — от выбора пленки до параметров процесса и типичных дефектов.
1. Ламинирование ПВХ: нанесение декоративных пленок
Ламинирование приклеивает декоративную пленку к поверхности ПВХ-профиля с помощью тепла, давления и клея. Этот процесс может быть поточным (интегрирован с экструзионной линией) или автономным (постэкструзия), причем поточный процесс более экономичен для крупносерийного производства.
Виды пленок для профилей ПВХ
| Тип пленки | Толщина | Приложения | Преимущества | Ограничения |
|---|---|---|---|---|
| декоративная пленка ПВХ. | 80–200 μm | Оконные профили, дверные коробки, стеновые панели | Тот же базовый полимер, что и подложка; отличная связь; широкий диапазон цветов/рисунков | Более низкая устойчивость к ультрафиолетовому излучению, чем у акрила; может потребоваться верхнее покрытие для наружного использования |
| Акриловая (ПММА) пленка | 50–100 μm | Оконные профили премиум-класса, наружное применение | Превосходная устойчивость к ультрафиолету и атмосферным воздействиям; высокий глянец; устойчивый к царапинам | Более высокая стоимость (пленка ПВХ 2–3x); труднее приклеить (требуется специальный клей) |
| ПЭТ пленка | 12–50 μm | Облицовка кромки, отделка мебели | Высокая прозрачность/глянец; хорошая химическая стойкость; пригодный для вторичной переработки | Для соединения с ПВХ требуется связующий слой или клей; более низкая термостойкость |
| ПП пленка | 50–120 μm | Мебельные профили, декоративная отделка | Низкая стоимость; хорошая химическая стойкость; легкий | Плохая устойчивость к ультрафиолету; трудно приклеить к ПВХ (требуется обработка коронным разрядом) |
| Деревянный шпон (настоящее дерево) | 200–600 μm | Дверные коробки премиум-класса, роскошные профили | Аутентичный внешний вид дерева; привлекательность рынка премиум-класса | Дорогой; деликатное обращение; чувствительность к влаге; требуется полиуретановый клей |
Клеевые системы
Клей является связующим звеном между пленкой и профилем. Доминируют три системы:
- Термоплавкий полиуретан (реактивный полиуретан): Отраслевой стандарт ламинирования профилей ПВХ. При нанесении при температуре 120–140°C отверждается под воздействием влаги, образуя сшитую связь. Отличная адгезия, термостойкость (до 90°C) и гибкость. Стоимость: умеренная.
- ЭВА-расплав: Более низкая стоимость, но более низкая термостойкость (размягчается при температуре 60–70°C). Приемлемо для внутренних профилей, не подвергающихся воздействию прямых солнечных лучей. Стоимость: низкая.
- Акриловый/ПУ клей на основе растворителя: Самая прочная связь, но требует туннельной сушки и использования растворителей. Используется для применений премиум-класса и наружного применения, где одного полиуретана недостаточно. Стоимость: высокая.
Для 90% ламинирования ПВХ-профиля правильным выбором будет термоклей PUR. Он обеспечивает превосходный баланс прочности соединения, скорости обработки и термостойкости. Премия по сравнению с EVA обычно составляет US$0.10–0.20 за погонный метр, что незначительно по сравнению с добавленной стоимостью при ламинировании.
2. Этапы и параметры процесса ламинирования
Схема линейной линии ламинирования
- Предварительный нагрев профиля: ИК-нагреватели или вентиляторы горячего воздуха доводят поверхность профиля до температуры 50–70°C. Предварительный нагрев улучшает смачивание клея и склеивание.
- Применение клея: Устройство для нанесения покрытий с прорезями или валик наносит на поверхность профиля равномерный слой термоплавкого клея плотностью 50–80 г/м2. PUR требует закрытой системы с азотной подушкой для предотвращения преждевременного отверждения под воздействием влаги.
- Подача и выравнивание пленки: Пленка разматывается из рулона, контролируется натяжение и направляется на профиль с клеевым покрытием. Краевые направляющие поддерживают выравнивание ±0.5 mm.
- Давление ламинирования: Серия прижимных роликов из силикона или резины (твердость 60–70 по Шору A) прижимает пленку к профилю в точке 0.2–0.5 MPa. Профиль оборачивается вокруг изогнутых участков с помощью податливых роликов.
- Охлаждение: Валики с воздушным охлаждением или охлаждаемые валики закрепляют клей и стабилизируют соединение.
- Обработка кромок (при необходимости): Вращающиеся ножи удаляют излишки пленки с краев.
Критические параметры
| Параметр | ПВХ пленка | Акриловая пленка | ПЭТ-пленка |
|---|---|---|---|
| Температура поверхности профиля (при ламинировании) | 55–65°C | 60–75°C | 55–65°C |
| Температура клея (ПУР) | 125–140°C | 130–145°C | 120–135°C |
| Вес клеевого слоя | 50–70 g/m2 | 60–80 g/m2 | 50–70 g/m2 |
| Давление ролика | 0.2–0.4 MPa | 0.3–0.5 MPa | 0.2–0.4 MPa |
| Скорость линии | 5–25 m/min | 3–15 m/min | 5–20 m/min |
| Напряжение пленки | 20–40 N | 25–50 N | 15–30 N |
3. Горячее тиснение (перенос фольгой)
При горячем тиснении тонкий слой металлического, пигментированного или узорчатого материала с несущей пленки (ПЭТ) переносится на поверхность ПВХ с помощью нагретой силиконовой матрицы под давлением. В отличие от ламинирования, при котором применяется непрерывная пленка, горячее тиснение переносит только область рисунка — идеально подходит для логотипов, декоративных полос и выборочных металлических акцентов на поверхности. кромкооблицовка и профили.
Конструкция фольги для горячего тиснения
Фольга горячего тиснения представляет собой многослойную структуру на ПЭТ-основе:
- Несущая пленка (ПЭТ12–25 мкм): Временная поддержка, удаляется после перевода
- Релизный слой: На основе воска, плавится при температуре штамповки, отделяя декоративные слои от основы.
- Лак/цветное покрытие (1–3 мкм): Обеспечивает цвет, рисунок или оттенок
- Слой металлизации (опционально, алюминий 30–50 нм): Создает металлический блеск путем вакуумного напыления.
- Клей/проклеивающий слой (1–2 мкм): Термоактивируемый клей, который приклеивается к поверхности ПВХ.
Параметры процесса горячей штамповки
| Параметр | Рекомендуемый диапазон | Эффект слишком низкого | Эффект слишком высокого |
|---|---|---|---|
| Температура матрицы | 140–180°C | Неполная передача; неоднородное покрытие | Прижигание фольги; деградация клея; повреждение поверхности профиля |
| Время задержки | 0.5–2.0 секунд | Неполная передача | Тепловое повреждение профиля; более медленное производство |
| Давление штамповки | 0.5–1.5 MPa | Плохая адгезия; неполный контакт | Измельченные детали профиля; чрезмерное выход фольги за пределы края рисунка |
| Твердость силиконовой матрицы | 60–80 Берег А | Недостаточное соответствие изогнутым поверхностям. | Чрезмерная деформация; короткая жизнь |
Самая распространенная ошибка горячего тиснения – перегрев. При температуре выше 190°C большинство соединений ПВХ чрезмерно размягчаются, и штамп для горячей штамповки может деформировать поперечное сечение профиля. Начните с 150°C и увеличивайте с шагом 5°C до тех пор, пока не будет достигнут полный перенос.
4. Онлайн и оффлайн ламинирование
| Аспект | Инлайн (онлайн) ламинирование | Автономное ламинирование |
|---|---|---|
| Капитальные вложения | Интегрирован в экструзионную линию (сумматор ~US$10,000–20,000) | Автономный ламинатор (~US$15,000–40,000) |
| Эффективность производства | Однопроходный: экструдирование + ламинирование за один этап. | Двухпроходной: экструдирование, сохранение, затем ламинирование. Дополнительные расходы на обработку |
| Ограничение скорости линии | Скорость ламинирования должна соответствовать скорости экструзии. | Независимый; может бежать быстрее или медленнее |
| Температура профиля | Использует остаточное тепло экструзии (экономит энергию) | Требует повторного нагрева (добавляет затраты на электроэнергию) |
| Гибкость | Ограничено: для изменения типа/рисунка пленки требуется остановка линии. | Высокий: быстрое переключение между типами и узорами пленки. |
| Контроль качества | Сложнее проверить; дефекты влияют на все производство | Предварительный осмотр профилей перед ламинированием снижает количество отходов |
| Лучшее для | Крупносерийное производство по одному образцу (например, белые оконные профили под дерево) | Производство нескольких артикулов, небольшие партии, продукция премиум-класса |
5. Распространенные дефекты ламинирования и горячего тиснения
| Дефект | Причина | Решение |
|---|---|---|
| Отслаивание пленки/расслоение | Недостаточное количество клея; профиль слишком холодный; температура клея слишком низкая | Увеличить вес клеевого слоя; повысить температуру предварительного нагрева профиля; проверить температуру нанесения PUR |
| Пузыри/волдыри под пленкой | Захваченный воздух; влага на поверхности профиля; дегазация клея | Увеличьте давление роликов; убедиться, что профиль сухой; используйте рифленые прижимные ролики для удаления воздуха |
| Морщины в пленке | Натяжение пленки слишком низкое; несоосность; скручивание профиля | Увеличьте натяжение пленки; проверьте направляющие края; проверьте прямолинейность профиля на штампе |
| Поднятие/отслаивание краев пленки | Клей не закрывает края; пленка шире, чем нанесение клея | Увеличить ширину нанесения клея; увеличить давление кромочного ролика; проверьте, соответствует ли ширина пленки профилю |
| Неполный перенос горячего штампа | Слишком низкая температура; время выдержки слишком короткое; давление недостаточное | Увеличьте температуру штампа на 5–10°C; продлить время пребывания; проверка соответствия силиконовой матрицы контуру профиля |
| Фольга прилипает к силиконовому штампу | Слишком высокая температура матрицы; неправильный разделительный слой на фольге | Уменьшите температуру матрицы; проверьте спецификацию фольги (совместимый с ПВХ релиз); очистить/заменить силиконовую матрицу |
| Металлическое покрытие выглядит тусклым | Слишком низкая температура матрицы; влага на фольге или профиле; оксидированная фольга | Увеличьте температуру штамповки; храните фольгу в сухих условиях (<50% RH); используйте свежую фольгу |
| Цвет тускнеет после воздействия ультрафиолета | Неправильный сорт пленки для использования на открытом воздухе; недостаточно УФ-стабилизаторов в пленке | Для наружного применения используйте акриловую или УФ-стабилизированную ПВХ-пленку; нанесите прозрачное верхнее покрытие, отверждаемое УФ-излучением |
6. Горячая штамповка на кромке: особый случай
кромка ПВХ является основным приложением горячей штамповки. Малая ширина (15–60 mm) и тонкое поперечное сечение (0.4–3.0 mm) требуют особого внимания:
- Поддержка поддержки имеет решающее значение: Тонкая кромкооблицовочная полоса должна полностью поддерживаться под штампом, чтобы предотвратить деформацию. Используйте профильную опорную пластину, соответствующую профилю кромки.
- Температурное окно уже: Тонкий материал нагревается быстрее; если температура штампа превышает 170°C, сама кромка может деформироваться. Используйте более низкую температуру (140–160°C) и немного более длительную выдержку.
- Непрерывная ротационная штамповка: Для кромкооблицовки ротационная горячая штамповка (нагретый валик с рисунком, а не плоская матрица) обеспечивает непрерывное производство при температуре 10–30 m/min. Это стандарт для производства кромкооблицовочных материалов.
Вам нужно оборудование для ламинирования или горячего тиснения?
Мы поставляем экструзионные линии ПВХ со встроенными станциями ламинирования и горячего тиснения, а также автономное оборудование для отделки.
Запросить информацию об оборудованииПохожие статьи и продукты
- Обработка поверхности WPC: Тиснение и шлифовка
- Конструкция матрицы из ПВХ для профилей и листов
- Руководство по рецептуре ПВХ для экструзии профилей
- Продукты: Машина для изготовления оконных профилей из ПВХ | Кромкооблицовочная машина ПВХ | Машина для дверных рам из ПВХ | Машина для стеновых панелей из ПВХ
Заключение
Обработка поверхности посредством ламинирования и горячего тиснения превращает обычные ПВХ-профили в дифференцированную продукцию с более высокой прибылью. Ключевые решения: встроенная или автономная установка (зависит от объема), тип пленки (зависит от применения) и клеевая система (зависит от производительности). Большинство производителей начинают с ламинирования полиуретаном в линию с использованием декоративной пленки ПВХ для основной продукции, а затем добавляют возможность автономного горячего тиснения для артикулов премиум-класса. Инвестиции обычно окупаются в течение 6–12 месяцев за счет надбавки к цене в размере 15–30%, которую готовые профили имеют по сравнению с простыми белыми аналогами.