
Guia de laminação de PVC e estampagem a quente: acabamento de superfície em linha
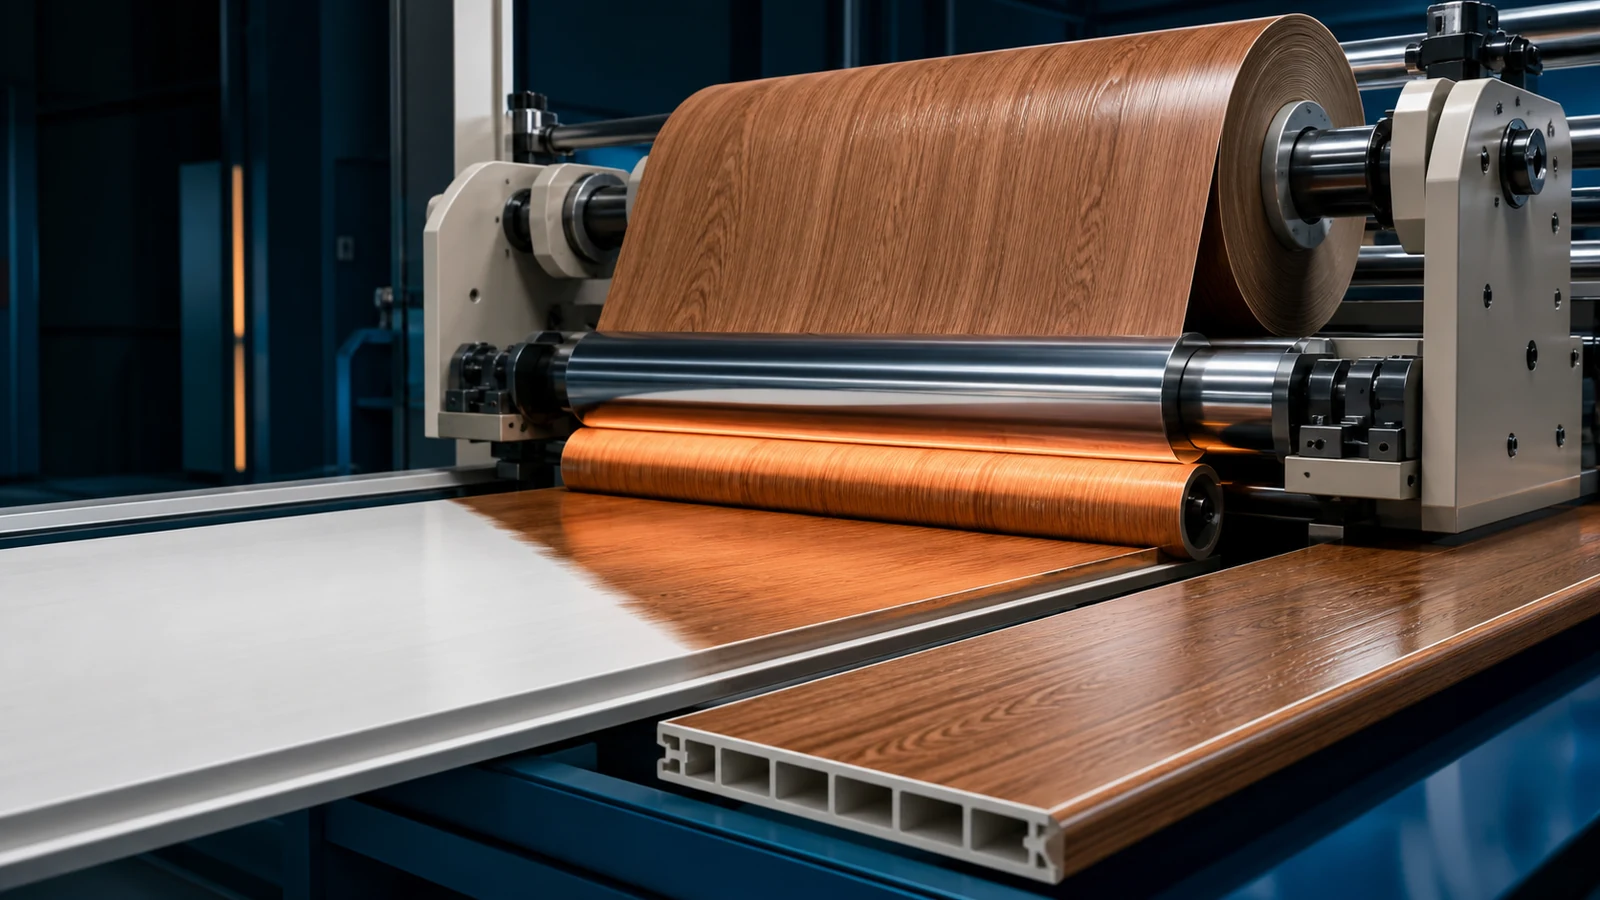
Nem todo produto de PVC pode – ou deve – contar com um composto pigmentado para sua aparência. A laminação (aplicação de películas decorativas) e a estampagem a quente (transferência de folhas metálicas ou estampadas) abrem possibilidades de design que a coloração por si só não consegue alcançar: grão de madeira realista em perfis de janela, acabamentos metálicos em faixa de bordae superfícies decorativas de alta qualidade em molduras de portas. Este guia aborda ambos os processos em profundidade – desde a seleção do filme até os parâmetros do processo e defeitos comuns.
1. Laminação de PVC: Aplicação de Filmes Decorativos
A laminação une um filme decorativo à superfície do perfil de PVC usando calor, pressão e adesivo. O processo pode ser inline (integrado à linha de extrusão) ou off-line (pós-extrusão), sendo o inline mais econômico para produção de alto volume.
Tipos de filmes para perfis de PVC
| Tipo de filme | Espessura | Aplicativos | Vantagens | Limitações |
|---|---|---|---|---|
| Filme decorativo de PVC | 80–200 μm | Perfis de janelas, caixilhos de portas, painéis de parede | Mesmo polímero base do substrato; excelente ligação; ampla gama de cores/padrões | Menor resistência UV que o acrílico; pode exigir revestimento superior para uso externo |
| Filme acrílico (PMMA) | 50–100 μm | Perfis de janela premium, aplicações externas | Resistência superior aos raios UV/intempéries; alto brilho; resistente a riscos | Maior custo (2–3x filme de PVC); mais difícil de colar (precisa de adesivo especial) |
| Filme PET | 12–50 μm | Bordas, acabamento de móveis | Alta clareza/brilho; boa resistência química; reciclável | A ligação ao PVC requer uma camada de ligação ou adesivo; menor resistência ao calor |
| Filme PP | 50–120 μm | Perfis para móveis, acabamentos decorativos | Baixo custo; boa resistência química; leve | Fraca resistência aos raios UV; difícil de aderir ao PVC (requer tratamento corona) |
| Folheado de madeira (madeira verdadeira) | 200–600 μm | Molduras de portas premium, perfis luxuosos | Aparência de madeira autêntica; apelo do mercado premium | Caro; manuseio delicado; sensibilidade à umidade; requer adesivo PU |
Sistemas Adesivos
O adesivo é a ponte entre o filme e o perfil. Três sistemas dominam:
- PUR termofusível (poliuretano reativo): Padrão da indústria para laminação de perfis de PVC. Aplicado a 120–140°C, cura com umidade para formar uma ligação reticulada. Excelente adesão, resistência ao calor (até 90°C) e flexibilidade. Custo: moderado.
- EVA termofusível: Menor custo, mas menor resistência ao calor (amolece a 60–70°C). Aceitável para perfis internos não expostos à luz solar direta. Custo: baixo.
- Adesivo acrílico/PU à base de solvente: A ligação mais forte, mas requer túnel de secagem e gerenciamento de solventes. Usado para aplicações premium/externas onde o PUR por si só é insuficiente. Custo: alto.
Para 90% de laminação de perfis de PVC, o hot-melt PUR é a escolha certa. Ele fornece um excelente equilíbrio entre força de ligação, velocidade de processamento e resistência ao calor. O prêmio sobre o EVA é normalmente de US$0.10–0.20 por metro linear, o que é insignificante comparado ao valor agregado pela laminação.
2. Etapas e parâmetros do processo de laminação
Layout da linha de laminação em linha
- Pré-aquecimento do perfil: Aquecedores infravermelhos ou sopradores de ar quente elevam a superfície do perfil a 50–70°C. O pré-aquecimento melhora a molhagem e a colagem do adesivo.
- Aplicação adesiva: O revestidor ou rolo de matriz ranhurada aplica uma camada uniforme de 50–80 g/m2 de adesivo termofusível na superfície do perfil. PUR requer um sistema fechado com cobertura de nitrogênio para evitar a cura prematura por umidade.
- Alimentação e alinhamento do filme: O filme é desenrolado de um rolo, com tensão controlada e guiado sobre o perfil revestido com adesivo. As guias de borda mantêm o alinhamento de ±0.5 mm.
- Laminação de pressão: Uma série de rolos de pressão de silicone ou borracha (durômetro 60–70 Shore A) pressiona o filme no perfil em 0.2–0.5 MPa. O perfil envolve seções curvas usando rolos compatíveis.
- Resfriamento: Rolos refrigerados a ar ou resfriados fixam o adesivo e estabilizam a ligação.
- Corte de bordas (se necessário): As facas rotativas removem o excesso de filme das bordas.
Parâmetros Críticos
| Parâmetro | Filme de PVC | Filme Acrílico | Filme PET |
|---|---|---|---|
| Temperatura da superfície do perfil (na laminação) | 55–65°C | 60–75°C | 55–65°C |
| Temperatura adesiva (PUR) | 125–140°C | 130–145°C | 120–135°C |
| Peso da camada adesiva | 50–70 g/m2 | 60–80 g/m2 | 50–70 g/m2 |
| Pressão do rolo | 0.2–0.4 MPa | 0.3–0.5 MPa | 0.2–0.4 MPa |
| Velocidade da linha | 5–25 m/min | 3–15 m/min | 5–20 m/min |
| Tensão do filme | 20–40 N | 25–50 N | 15–30 N |
3. Hot Stamping (Transferência de Folha)
A estampagem a quente transfere uma fina camada de material metálico, pigmentado ou padronizado de um filme transportador (PET) para a superfície do PVC usando uma matriz de silicone aquecida sob pressão. Ao contrário da laminação, que aplica um filme contínuo, a estampagem a quente transfere apenas a área do padrão – ideal para logotipos, listras decorativas e detalhes metálicos seletivos em faixa de borda e perfis.
Construção de folha de estampagem a quente
Uma folha de estampagem a quente é uma estrutura multicamadas em um suporte PET:
- Filme transportador (12–25 μm PET): Suporte temporário, removido após transferência
- Camada de liberação: À base de cera, derrete à temperatura de estampagem para separar as camadas decorativas do suporte
- Laca/camada colorida (1–3 μm): Fornece cor, padrão ou matiz
- Camada de metalização (opcional, alumínio 30–50 nm): Cria o acabamento metálico por deposição a vácuo
- Adesivo/revestimento de tamanho (1–2 μm): Adesivo ativado por calor que adere à superfície de PVC
Parâmetros do processo de estampagem a quente
| Parâmetro | Faixa recomendada | Efeito de muito baixo | Efeito de muito alto |
|---|---|---|---|
| Temperatura da matriz | 140–180°C | Transferência incompleta; cobertura irregular | Queimadura de folha; degradação adesiva; danos na superfície do perfil |
| Tempo de permanência | 0.5–2.0 segundos | Transferência incompleta | Danos causados pelo calor no perfil; produção mais lenta |
| Pressão de estampagem | 0.5–1.5 MPa | Má adesão; contato incompleto | Detalhes do perfil esmagados; espalhamento excessivo da folha além da borda do padrão |
| Dureza da matriz de silicone | 60–80 Costa A | Conformidade inadequada com superfícies curvas | Deformação excessiva; vida curta |
O erro mais comum de hot stamping é o superaquecimento. Acima de 190°C, a maioria dos compostos de PVC amolecem excessivamente e a matriz de estampagem a quente pode deformar a seção transversal do perfil. Comece em 150°C e aumente em incrementos de 5°C até que a transferência completa seja alcançada.
4. Laminação Online vs Offline
| Aspecto | Laminação Inline (Online) | Laminação off-line |
|---|---|---|
| Investimento de capital | Integrado na linha de extrusão (~US$10,000–20,000 somador) | Máquina de laminação autônoma (~US$15,000–40,000) |
| Eficiência de produção | Passagem única: extrusão + laminado em uma única etapa | Duas passagens: extrudar, armazenar e depois laminar. Custo extra de manuseio |
| Restrição de velocidade da linha | A velocidade de laminação deve corresponder à velocidade de extrusão | Independente; pode correr mais rápido ou mais devagar |
| Temperatura do perfil | Utiliza calor residual da extrusão (economiza energia) | Requer reaquecimento (adiciona custo de energia) |
| Flexibilidade | Limitado: alterar o tipo/padrão do filme requer a interrupção da linha | Alto: troca rápida entre tipos e padrões de filme |
| Controle de qualidade | Mais difícil de inspecionar; defeitos afetam toda a produção | A pré-inspeção dos perfis antes da laminação reduz o desperdício |
| Melhor para | Produção de alto volume e padrão único (por exemplo, perfis de janela com fibra de madeira branca) | Produção multi-SKU, pequenas tiragens, produtos premium |
5. Defeitos comuns de laminação e hot stamping
| Defeito | Causa | Solução |
|---|---|---|
| Descascamento/delaminação do filme | Adesivo insuficiente; perfil muito frio; temperatura do adesivo muito baixa | Aumentar o peso da camada adesiva; aumentar a temperatura de pré-aquecimento do perfil; verifique a temperatura do aplicativo PUR |
| Bolhas/bolhas sob o filme | Ar preso; umidade na superfície do perfil; desgaseificação adesiva | Aumentar a pressão do rolo; certifique-se de que o perfil esteja seco; use rolos de pressão ranhurados para evacuar o ar |
| Rugas no filme | Tensão do filme muito baixa; desalinhamento; torção de perfil | Aumentar a tensão do filme; verifique as guias das bordas; verificar a retilineidade do perfil da matriz |
| Levantamento/descamação da borda do filme | Adesivo não cobrindo bordas; filme mais largo que a aplicação de adesivo | Ampliar a largura de aplicação do adesivo; aumentar a pressão do rolo de borda; verifique se a largura do filme corresponde ao perfil |
| Transferência incompleta de hot stamp | Temperatura muito baixa; tempo de permanência muito curto; pressão insuficiente | Aumente a temperatura da matriz em 5–10°C; prolongar o tempo de permanência; verifique se a matriz de silicone corresponde ao contorno do perfil |
| Folha colada na matriz de silicone | A temperatura da matriz é muito alta; camada de liberação errada na folha | Reduza a temperatura da matriz; verificar as especificações da folha (liberação compatível com PVC); limpar/substituir matriz de silicone |
| O acabamento metálico parece opaco | Temperatura da matriz muito baixa; umidade na folha ou perfil; folha oxidada | Aumente a temperatura de estampagem; armazene a folha em condições secas (<50% RH); use papel alumínio fresco |
| Desbotamento da cor após exposição UV | Grau de filme incorreto para uso externo; estabilizadores UV insuficientes no filme | Use filme de PVC acrílico ou estabilizado contra UV para aplicações externas; aplique uma camada superior transparente com cura UV |
6. Hot Stamping em Edge Banding: Um Caso Especial
Borda de PVC é uma importante aplicação de hot stamping. A largura estreita (15–60 mm) e a seção transversal fina (0.4–3.0 mm) requerem considerações especiais:
- O apoio de apoio é fundamental: A faixa de borda fina deve ser totalmente apoiada sob a matriz de estampagem para evitar deformação. Use uma placa de apoio contornada que corresponda ao perfil da faixa de borda.
- A janela de temperatura é mais estreita: O material fino aquece mais rápido; se a temperatura da matriz exceder 170°C, a própria borda pode deformar-se. Use temperatura mais baixa (140–160°C) com permanência um pouco mais longa.
- Estampagem rotativa contínua: Para colagem de bordas, a estampagem a quente rotativa (rolo aquecido com padrão, em vez de matriz plana) permite a produção contínua a 10–30 m/min. Este é o padrão para fabricação de faixas de borda.
Precisa de equipamento de laminação ou hot stamping?
Fornecemos linhas de extrusão de PVC com laminação em linha integrada e estações de estampagem a quente, além de equipamentos de acabamento independentes.
Solicitar informações do equipamentoArtigos e produtos relacionados
- Tratamento de superfície WPC: gravação e lixamento
- Design de matriz de PVC para perfis e chapas
- Guia de formulação de PVC para extrusão de perfis
- Produtos: Máquina de perfil de janela de PVC | Máquina para enfaixar bordas de PVC | Máquina de moldura de porta de PVC | Máquina de painel de parede de PVC
Conclusão
O acabamento superficial por meio de laminação e hot stamping transforma perfis de PVC commodity em produtos diferenciados e com maiores margens. As principais decisões são: inline vs. offline (dependente do volume), tipo de filme (dependente da aplicação) e sistema adesivo (dependente do desempenho). A maioria dos fabricantes começa com laminação PUR em linha usando filme decorativo de PVC para seus produtos principais e, em seguida, adiciona capacidade de hot stamping off-line para SKUs premium. O investimento normalmente é reembolsado em 6–12 meses através do preço premium de 15–30% que os perfis acabados comandam em relação aos equivalentes brancos simples.