
Tratamento de superfície WPC: gravação, lixamento e escovação
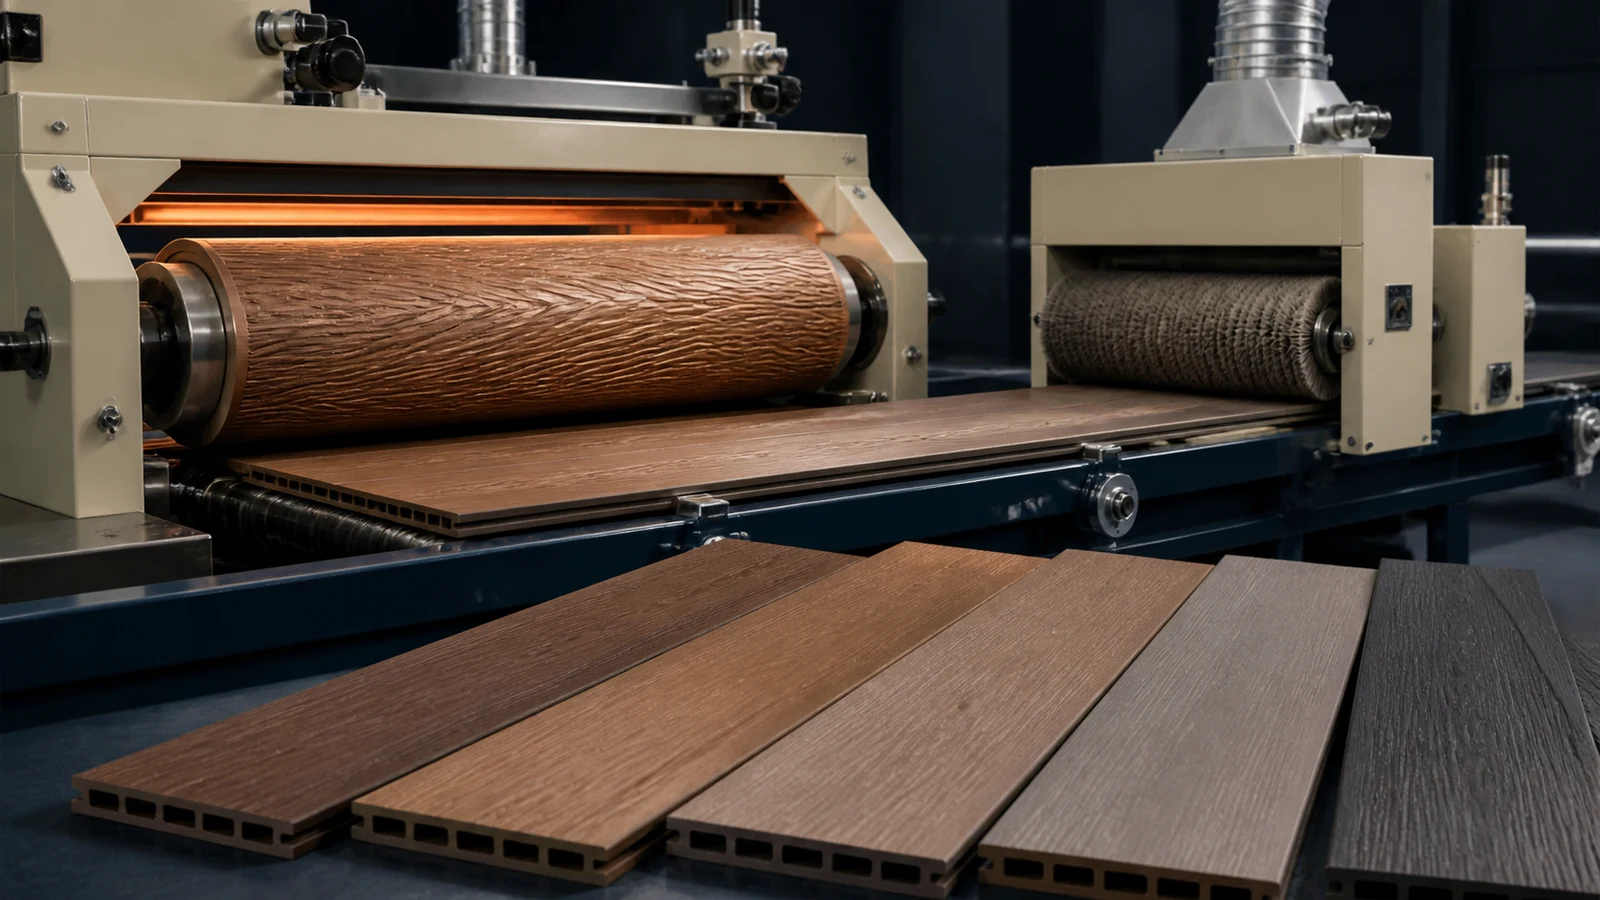
Os produtos WPC (Wood-Plastic Composite) são vendidos pela aparência e toque convincentes de madeira real. A extrusão de base dá forma e cor, mas é o tratamento de superfície que transforma uma placa com aparência de plástico em um deck tipo madeira ou painel de parede pelos quais os usuários finais estão dispostos a pagar um prêmio. Este guia aborda os três principais processos de tratamento de superfície – gravação em relevo, lixamento e escovação – e explica como integrá-los em linha ou offline com sua linha de extrusão WPC.
1. Por que o tratamento de superfície é importante para WPC
Os perfis extrudados de WPC saem da matriz com uma superfície lisa semelhante a plástico. Mesmo com masterbatch cor de madeira, a superfície parece “falsa” para os consumidores. O tratamento de superfície resolve quatro problemas simultaneamente:
- Estética: Cria textura e profundidade realistas de grãos de madeira
- Resistência ao deslizamento: Superfícies texturizadas proporcionam melhor aderência (crítico para deck ao ar livre)
- Ocultação de arranhões: Superfícies texturizadas escondem melhor arranhões menores do que superfícies lisas
- Valor percebido: Um produto WPC bem texturizado pode atingir um preço 20–40% mais alto do que um equivalente suave
2. Gravação (Quente), Precisão, Graus
A gravação em relevo é o tratamento de superfície WPC mais comum e o único que pode ser feito totalmente em linha durante a extrusão.
Como funciona
Um rolo de gravação (rolo de aço gravado com um padrão negativo de grão de madeira) é montado na seção de calibração/dimensionamento da linha de extrusão, imediatamente após a matriz. O perfil WPC quente (170–180°C na superfície) passa pelo rolo de gravação sob pressão controlada e o padrão é transferido permanentemente para a superfície antes de esfriar e endurecer.
Parâmetros principais
| Parâmetro | Faixa recomendada | Efeito |
|---|---|---|
| Temperatura do rolo | 120–150°C | Muito frio: profundidade de gravação rasa. Muito quente: o material gruda no rolo. |
| Pressão de gravação | 0.3–0.8 MPa (pneumático) | Pressão mais alta = grão mais profundo. A pressão excessiva distorce as dimensões do perfil. |
| Velocidade da linha | 0.5–2.5 m/min | Velocidades mais lentas permitem uma gravação mais profunda. Linhas mais rápidas precisam de configurações de vários rolos. |
| Profundidade do padrão | 0.1–0.5 mm | 0.2–0.3 mm é ideal para uma sensação realista de madeira sem enfraquecer a camada superficial. |
| Temperatura da superfície do perfil | 170–185°C (no ponto de gravação) | Deve estar acima do ponto de amolecimento do PVC Vicat (~80°C), mas abaixo da degradação (~195°C). |
Design de rolo de gravação
O rolo é normalmente de aço temperado cromado com um padrão gravado a laser. Principais considerações de design:
- Direção do grão: Para decks, um padrão de grão longitudinal (paralelo à direção de extrusão) parece mais natural. Para painéis de parede, padrões cruzados ou aleatórios adicionam variedade.
- Comprimento de repetição do padrão: A circunferência do rolo não deve ser um divisor exato dos comprimentos comuns da placa (para evitar repetição visível do padrão). Use circunferências não padrão (ø200 mm, ø220 mm em vez de ø250 mm).
- Revestimento de liberação: O revestimento de PTFE (Teflon) na superfície do rolo evita que o WPC grude. Repintar a cada 3–6 meses, dependendo do volume de produção.
3. Lixar: criando textura de madeira realista
Lixar é um processo offline (pós-extrusão) que cria a sensação de madeira mais autêntica. Ele remove fisicamente a película de polímero da superfície para expor as fibras de madeira por baixo, criando uma textura que parece madeira real porque parcialmente o é.
Etapas do processo de lixamento
- Lixamento grosso: A lixadeira de cinta 80–120 remove a camada superficial rica em polímeros (0.1–0.3 mm). Isso expõe as fibras da madeira e cria a textura primária.
- Lixamento fino: Grão 180–240 para suavizar marcas de lixa grossas e criar um acabamento fosco uniforme.
- Remoção de poeira: O sopro de ar de alta pressão ou o limpador de escova removem o pó da lixa das fendas dos grãos da madeira.
Configuração de lixamento para perfis WPC
| Tipo de produto | Sequência de coragem | Profundidade de lixamento | Velocidade da correia | Velocidade de alimentação |
|---|---|---|---|---|
| Deck WPC | 100 → 180 → 240 | 0.15–0.25 mm | 12–18 m/s | 6–12 m/min |
| Painéis de parede WPC | 120 → 220 | 0.10–0.15 mm | 10–15 m/s | 8–15 m/min |
| Portas WPC | 80 → 150 → 220 | 0.20–0.35 mm | 15–20 m/s | 4–8 m/min |
A chave para lixar WPC é combinar o tamanho das partículas do pó de madeira na formulação. Se o seu pó de madeira tiver malha 80–100, lixar com grão 100 cria a textura mais natural. Pó de madeira mais fino (malha 120–150) combina com lixamento de grão 180+ para uma sensação mais suave e acetinada.
4. Escovação de arame: relevo profundo de grãos de madeira
A escovação com arame vai um passo além do lixamento. Escovas giratórias de aço ou nylon removem agressivamente o componente de polímero mais macio da camada superficial, deixando as partículas de madeira mais duras em relevo. Isso cria uma aparência de madeira envelhecida com textura profunda que é altamente desejável para produtos premium.
Escovar vs Lixar
| Recurso | Lixar | Escovação de arame |
|---|---|---|
| Mecanismo de remoção de material | Abrasivo (corta tudo uniformemente) | Seletivo (remove preferencialmente o polímero) |
| Superfície final | Textura fosca uniforme | Relevo profundo, fibras de madeira orgulhosas |
| Profundidade de textura | 0.1–0.25 mm | 0.3–0.8 mm |
| Melhor para | Decks, painéis de parede | Decks, revestimentos e portas premium |
| Impacto na velocidade de produção | Mínimo | Significativo (processo mais lento) |
| Somador de custos | US$0.50–1.00/m2 | US$1.50–3.00/m2 |
Seleção de pincel
- Escovas de arame de aço (fio 0.3–0.5 mm): Remoção agressiva de material, usada para texturização profunda de primeira passagem. Risco: pode deixar marcas de metal no WPC de cor clara.
- Escovas abrasivas de nylon (com SiC ou Al2O3 incorporados): Mais suave, sem contaminação metálica, ideal para acabamento. Use escovas de náilon embutidas com grão 80–120 para WPC.
- Combinação: Escova de aço para a primeira estação (relevo profundo), abrasivo de náilon para a segunda estação (alisamento). Esta é a configuração padrão para linhas de decks WPC de alta qualidade.
5. Tratamento térmico para profundidade de cor
O tratamento térmico (180–220°C por 30–90 segundos) após lixar ou escovar cria uma cor mais escura e rica ao caramelizar parcialmente as fibras superficiais da madeira. Este é o “molho secreto” que faz com que os decks WPC premium se pareçam mais com madeira tropical. Aquecedores infravermelhos (IR) ou túneis de ar quente são usados em linha após a estação de escovação.
Cuidado: O superaquecimento (>230°C) degrada o componente de PVC, causando amarelecimento e fragilidade. A temperatura deve ser controlada com precisão com feedback do pirômetro IR.
6. Tratamento de superfície inline vs offline
| Abordagem | Processos Possíveis | Vantagens | Desvantagens |
|---|---|---|---|
| Inline (na linha de extrusão) | Gravação apenas | Nenhum manuseio extra; o calor da extrusão auxilia na gravação; menor custo de mão de obra | Limitado à gravação em relevo; velocidade da linha limitada pela qualidade do relevo |
| Off-line (estação separada) | Lixar, escovar, tratamento térmico, revestimento UV | Otimização de velocidade independente; múltiplos tratamentos possíveis; qualidade superior | Manuseio extra, mão de obra e espaço físico; maior investimento |
| Híbrido (gravação em relevo + acabamento offline) | Gravação em relevo + lixamento/escovação offline | O melhor dos dois mundos; o relevo fornece uma textura básica, o off-line aprofunda-a | Maior investimento total |
Para a maioria dos fabricantes, a configuração ideal é: gravação em linha na linha de extrusão seguido por lixar ou escovar off-line apenas para classes de produtos premium. Isso permite que você execute produtos padrão e premium da mesma linha.
7. Defeitos comuns de tratamento de superfície
| Defeito | Causa | Solução |
|---|---|---|
| Gravação rasa (grão fraco) | Rolo muito frio; pressão insuficiente; resfriamento do perfil muito rápido | Aumente a temperatura do rolo para 140–150°C; aumentar a pressão; posicione a impressora mais perto da matriz |
| Material grudado no rolo de gravação | Rolo muito quente; revestimento removível desgastado; lubrificante externo excessivo | Reduza a temperatura do rolo; revestir novamente com PTFE; reduzir o lubrificante externo na formulação |
| Lixamento irregular (riscas esquerda e direita) | Pressão irregular da correia; cinta de lixa desgastada; placa não plana | Verifique a tensão da correia e o nivelamento da placa; substitua a correia; verifique o nivelamento da placa a partir da calibração |
| Marcas de queimadura de lixamento | Velocidade excessiva da correia; grão fino obstruído com poeira; extração de poeira insuficiente | Reduza a velocidade da correia; limpe ou substitua a correia; melhorar a extração de poeira |
| Superfície difusa após escovação | Fibras de madeira rasgadas em vez de cortadas; grão da escova de náilon muito grosso | Reduza a pressão da escova; use uma escova de náilon mais fina para a passagem final; aumentar a velocidade da linha |
| Variação de cor após tratamento térmico | Aquecimento irregular; origem do pó de madeira inconsistente | Calibrar aquecedores IR; use espécies de madeira consistentes; misturar diferentes lotes de pó de madeira |
Procurando equipamento de tratamento de superfície WPC?
Fornecemos linhas completas de extrusão WPC com gravação em relevo integrada, além de estações independentes de lixamento e escovação para acabamento offline.
Solicitar orçamento de equipamentoArtigos e produtos relacionados
- Formulação WPC: Guia de proporção de pó de madeira
- Guia de seleção de agente de acoplamento WPC
- Guia de laminação de PVC e estampagem a quente
- Produtos: Máquina de deck WPC | Máquina de painel de parede WPC | Máquina de revestimento WPC | Máquina de porta WPC
Conclusão
A diferença entre uma placa de deck WPC US$8/m2 e uma US$20/m2 é em grande parte o tratamento de superfície. A gravação em relevo oferece a aparência básica da textura da madeira com um custo adicional mínimo. O lixamento off-line e a escovação com arame elevam o produto ao nível premium, onde a experiência tátil combina com a visual. Os fabricantes de WPC mais bem-sucedidos investem em ambos – gravação em relevo para sua linha de produtos padrão e estações de acabamento off-line para SKUs premium – maximizando a cobertura do mercado sem complicar demais a linha principal de extrusão.