
Traitement de surface du WPC : gaufrage, ponçage et brossage
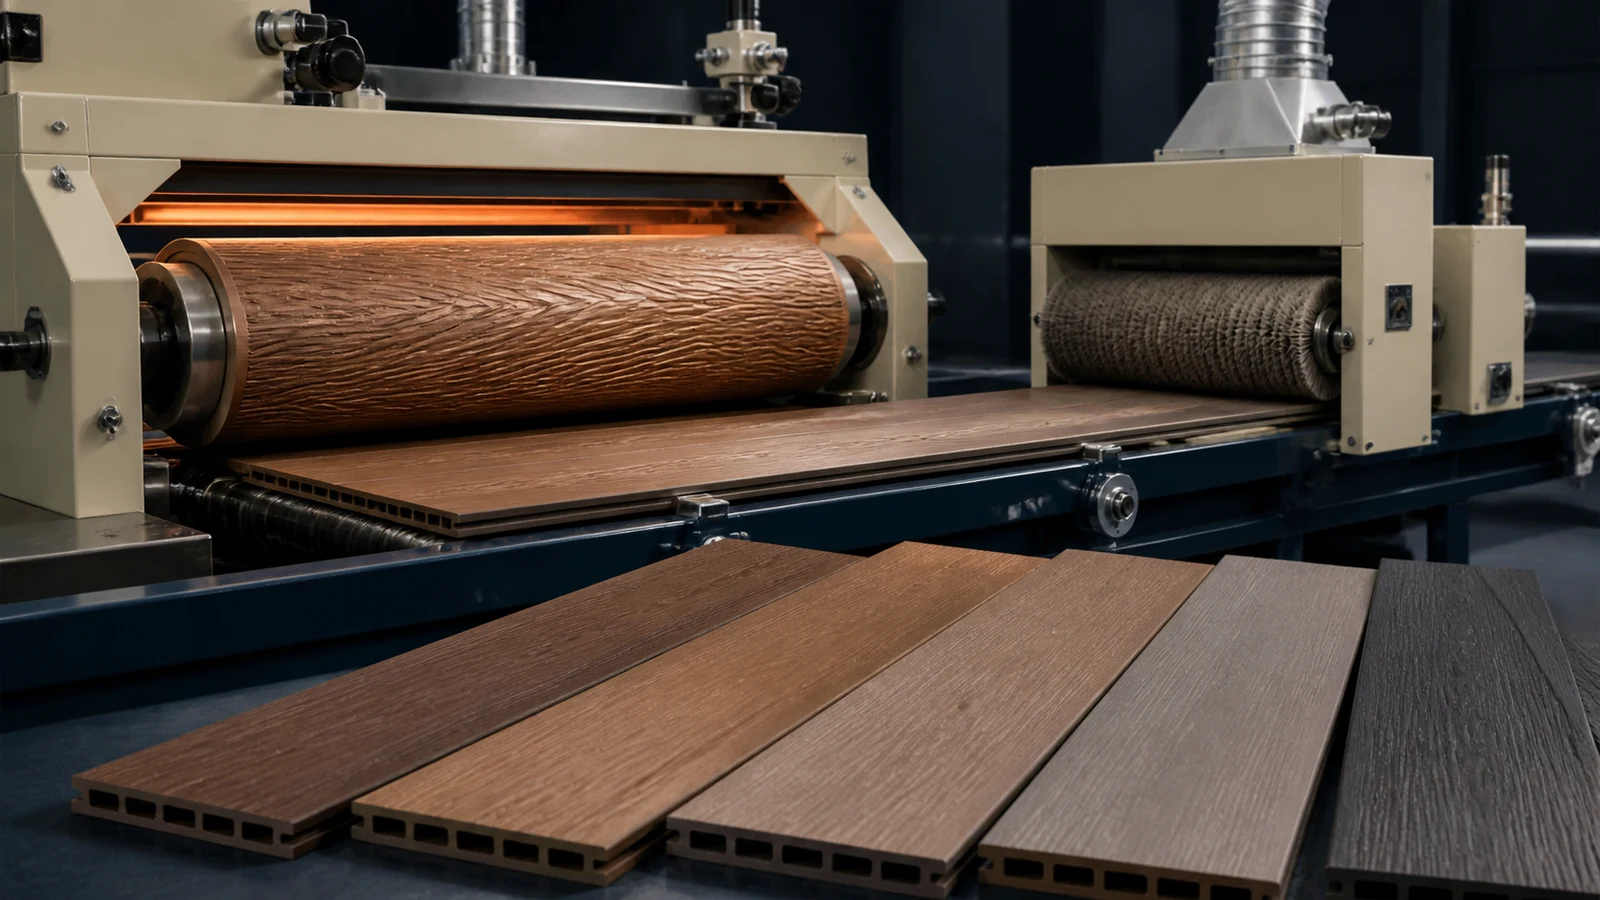
Les produits WPC (Wood-Plastic Composite) vendent sur la manière convaincante dont ils ressemblent et se sentent comme du vrai bois. L'extrusion de base vous donne forme et couleur, mais c'est le traitement de surface qui transforme une planche à l'aspect plastique en une de terrasses en bois ou panneau mural que les utilisateurs finaux sont prêts à payer une prime pour. Ce guide couvre les trois principaux processus de traitement de surface – embossage, ponçage et brossage – et explique comment les intégrer en ligne ou hors ligne à votre ligne de production d'extrusion WPC.
1. Pourquoi le traitement de surface compte pour WPC
Les profilés en WPC extrudés sortent du moule d'extrusion avec une surface lisse et plastique. Même avec un maître couleur bois, la surface se lit comme « faux » pour les consommateurs. Le traitement de surface résout quatre problèmes simultanément :
- Esthétique: Crée une texture et une profondeur réalistes de grain de bois
- Résistance aux glissements: Les surfaces texturées offrent une meilleure adhérence (critique pour pont extérieur)
- Cache-cache : Les surfaces texturées cachent des rayures mineures mieux que les surfaces lisses
- Valeur perçue: Un produit WPC bien texturé peut commander 20–40% un prix supérieur à un équivalent lisse
2. Embossage (Hot), Précision, Degrés
L'emboutissage est le traitement de surface le plus courant de la CSPAAT et le seul qui peut être effectué entièrement en ligne pendant l'extrusion.
Comment ça marche
Un rouleau de gaufrage (rouleau d'acier gravé d'un motif de grain de bois négatif) est monté dans la section calibrage/dimensionnement de la ligne de production d'extrusion, immédiatement après le moule d'extrusion. Le profil chaud de la WPC (170–180°C à la surface) traverse le rouleau de gaufrage sous pression contrôlée, et le motif est transféré en permanence à la surface avant qu'il ne refroidisse et ne durcisse.
Paramètres clés
| Paramètre | Gamme recommandée | Effet |
|---|---|---|
| Température du rouleau | 120–150°C | Trop froid: profondeur de gaufrage peu profonde. Trop chaud: le matériau colle au rouleau. |
| Pression d'emboutissage | 0.3–0.8 MPa (pneumatique) | Pression supérieure = grain plus profond. Une pression excessive fausse les dimensions du profil. |
| vitesse de la chaîne de production | 0.5–2.5 m/min | Des vitesses plus lentes permettent une embossage plus profond. Les lignes plus rapides nécessitent des configurations multi-rouleurs. |
| Profondeur du motif | 0.1–0.5 mm | 0.2–0.3 mm est optimal pour une sensation de bois réaliste sans affaiblissement de la couche de surface. |
| Température de surface du profil | 170–185°C (au point de référence) | Doit être au-dessus du point d'adoucissement du vicat en PVC (~80°C) mais au-dessous de la dégradation (~195°C). |
Conception du rouleau d'emboutissage
Le rouleau est généralement en acier trempé chromé avec un motif gravé au laser. Principales considérations de conception :
- Direction des grains: Pour le pontage, un motif de grain longitudinal (parallèle à la direction d'extrusion) semble le plus naturel. Pour les panneaux muraux, les motifs à grains croisés ou aléatoires ajoutent de la variété.
- Longueur de répétition du motif: La circonférence du rouleau ne doit pas être une division exacte des longueurs communes des planches (pour éviter la répétition visible des motifs). Utiliser des circonférences non standard (ø200 mm, ø220 mm plutôt que ø250 mm).
- Revêtement à libération: Le revêtement PTFE (Teflon) sur la surface du rouleau empêche WPC de coller. Recoat tous les 3–6 mois selon le volume de production.
3. Sandage : créer une texture réaliste en bois
Le ponçage est un processus hors ligne (post-extrusion) qui crée la sensation de bois la plus authentique. Il enlève physiquement la peau de polymère de surface pour exposer les fibres de bois en dessous, créant une texture qui se sent comme du vrai bois parce qu'il est partiellement.
Étapes du processus de ponçage
- Ponçage grossier: 80–120 Le ponceur à courroie en grains enlève la couche de surface riche en polymères (0.1–0.3 mm) . Cela expose les fibres de bois et crée la texture primaire.
- Ponçage fin: 180–240 Pour lisser les marques de ponçage grossières et créer une finition uniforme mate.
- Élimination des poussières: Le nettoyant à air soufflé ou à brosse haute pression élimine la poussière de ponçage des crevasses à grains de bois.
Configuration de ponçage pour les profils WPC
| Type de produit | Séquence du grit | Profondeur de sable | Vitesse de la ceinture | Vitesse d'alimentation |
|---|---|---|---|---|
| Découpage WPC | 100 → 180 → 240 | 0.15–0.25 mm | 12–18 m/s | 6–12 m/min |
| Panneaux muraux WPC | 120 → 220 | 0.10–0.15 mm | 10–15 m/s | 8–15 m/min |
| Portes WPC | 80 → 150 → 220 | 0.20–0.35 mm | 15–20 m/s | 4–8 m/min |
La clé du ponçage WPC est de correspondre à la taille des particules de poudre de bois dans la formulation. Si votre poudre de bois est 80–100 maille, ponçage avec 100-grit crée la texture la plus naturelle. Poudre de bois plus fine (120–150 (mâchoires) 180+ ponçage de grit pour une sensation plus lisse et satinée.
4. Brossage de fils : Relief de bois profond
Le brossage des fils va au-delà du ponçage. Les brosses rotatives en acier ou en nylon éliminent agressivement le composant polymère plus souple de la couche de surface, laissant les particules de bois plus dures en relief. Cela crée une apparence en bois profondément texturé et usé qui est très souhaitable pour les produits haut de gamme.
Brossage vs Sanding
| Fonctionnalité | Ponçage | Brossage des fils |
|---|---|---|
| Mécanisme d'enlèvement des matières | Abrasif (coupe tout uniformément) | Sélective (supprime préférentiellement les polymères) |
| Surface finale | Texture uniforme mate | Relief profond, fibres de bois debout fière |
| Profondeur de la texture | 0.1–0.25 mm | 0.3–0.8 mm |
| Meilleur pour | Decking, panneaux muraux | Revêtement haut de gamme, revêtement, portes |
| Impact de la vitesse de production | Minimale | Important (processus inférieur) |
| Complément de coût | US$0.50–1.00/m2 | US$1.50–3.00/m2 |
Sélection du pinceau
- Brosses en acier (0.3–0.5 mm fil: Suppression de matériaux agressifs, utilisé pour la texturation profonde du premier passage. Risque: peut laisser des marques de métal sur WPC de couleur claire.
- Brosses abrasives en nylon (avec revêtement en SiC ou Al2O3): Gentil, sans contamination métallique, idéal pour la finition. Utilisez des brosses en nylon intégrées 80–120 pour WPC.
- Combinaison: Brosse en acier pour la première station (soulage profond), nylon-abrasif pour la deuxième station (smoothing). Il s'agit de la configuration standard pour les lignes de terrassement haut de gamme WPC.
5. Traitement thermique pour la profondeur de couleur
Traitement thermique (180–220°C pour 30–90 secondes) après le ponçage ou le brossage crée une couleur plus foncée et plus riche en caramélisant partiellement les fibres de bois de surface. C'est la "sauce secrète" qui fait que le decking haut de gamme WPC ressemble plus à du bois franc tropical. Les radiateurs infrarouges ou les tunnels à air chaud sont utilisés en ligne après la station de brossage.
Mise en garde: La surchauffe (> 230°C) dégrade le composant en PVC, ce qui entraîne un jaunissement et une fragilité. La température doit être contrôlée avec précision avec la rétroaction du pyromètre IR.
6. Traitement de surface en ligne et hors ligne
| Approche | Processus possibles | Avantages | Invalidités |
|---|---|---|---|
| En ligne (sur ligne de production d'extrusion) | Embossage seulement | Pas de manipulation supplémentaire; la chaleur provenant de l'extrusion aide le gaufrage; coût du travail inférieur | Limité au gaufrage; vitesse de production limitée par la qualité du gaufrage |
| Hors ligne (station séparée) | Ponçage, brossage, traitement thermique, revêtement UV | Optimisation indépendante de la vitesse; traitements multiples possibles; qualité supérieure | Manipulation supplémentaire, main-d'oeuvre et surface de plancher; investissement plus élevé |
| Hybride (montage en ligne + finition hors ligne) | Embossage en ligne + ponçage / brochage hors ligne | Meilleur des deux mondes; le gaufrage fournit la texture de base, hors ligne l'approfondit | Investissement total le plus élevé |
Pour la plupart des fabricants, la configuration optimale est : gaufrage en ligne sur la ligne de production d'extrusion suivie de ponçage ou brossage hors ligne uniquement pour les produits de qualité supérieure. Cela vous permet d'exécuter des produits standard et premium de la même ligne de production.
7. Défauts de traitement de surface courants
| Défaut | Cause | Solution |
|---|---|---|
| Embossage peu profond (grains de fêne) | Rouleau trop froid; pression insuffisante; refroidissement du profil trop rapide | Augmenter la température du rouleau à 140–150°C; augmenter la pression; placer l'embosser plus près du moule à extrusion |
| Matériel collé au rouleau de gaufrage | Rouleau trop chaud; revêtement usé; lubrifiant externe excessif | Réduire la température du rouleau; re-coat avec PTFE; réduire le lubrifiant externe dans la formulation |
| Ponçage inégalé (rayons gauche et droite) | Pression inégale de la ceinture; ceinture de ponçage usée; planche non plane | Vérifier la tension de la ceinture et la planéité de la plaque; remplacer la ceinture; vérifier la planéité de la planche à partir de l'étalonnage |
| Brûlures de sable | Vitesse excessive de la ceinture; grain fin obstrué par la poussière; extraction insuffisante de la poussière | Réduire la vitesse de la ceinture; nettoyer ou remplacer la ceinture; améliorer l'extraction des poussières |
| Surface floue après brossage | Fibres de bois déchirées plutôt que coupées; brosse en nylon trop grossière | Réduire la pression de la brosse; utiliser une brosse en nylon plus fine pour le passage final; augmenter la vitesse de la chaîne de production |
| Variation de couleur après traitement thermique | Chauffage inégal; source de poudre de bois incohérente | Étalonnage des radiateurs IR; utilisation d'espèces de bois cohérentes; mélange de différents lots de poudre de bois |
Vous cherchez de l'équipement de traitement de surface de WPC?
Nous fournissons des lignes d'extrusion WPC complètes avec embossage intégré, ainsi que des stations de ponçage et de brossage indépendantes pour la finition hors ligne.
Demander un devis d'équipementArticles et produits connexes
- Formulation du WPC : guide du taux de farine de bois
- Guide de sélection des agents de couplage pour WPC
- Guide de lamination et de marquage à chaud du PVC
- Produits: Ligne de fabrication de lames de terrasse WPC | Ligne de fabrication de panneaux muraux WPC | Ligne de fabrication de bardage WPC | Ligne de fabrication de portes WPC
Conclusion
La différence entre une planche de pont WPC de 8 m2 US$ et une planche de 20 m2 US$ est en grande partie un traitement de surface. L'embossage en ligne vous donne l'aspect basique du bois-grain au coût minimum ajouté. Le ponçage hors ligne et le brossage des fils élèvent le produit au niveau de qualité supérieure, où l'expérience tactile correspond à celle visuelle. Les fabricants de WPC les plus performants investissent dans les deux domaines : l'embossage en ligne pour leur gamme de produits standard et les stations de finition hors ligne pour les UGS de qualité supérieure, ce qui maximise la couverture du marché sans surcharger la chaîne de production d'extrusion.